EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
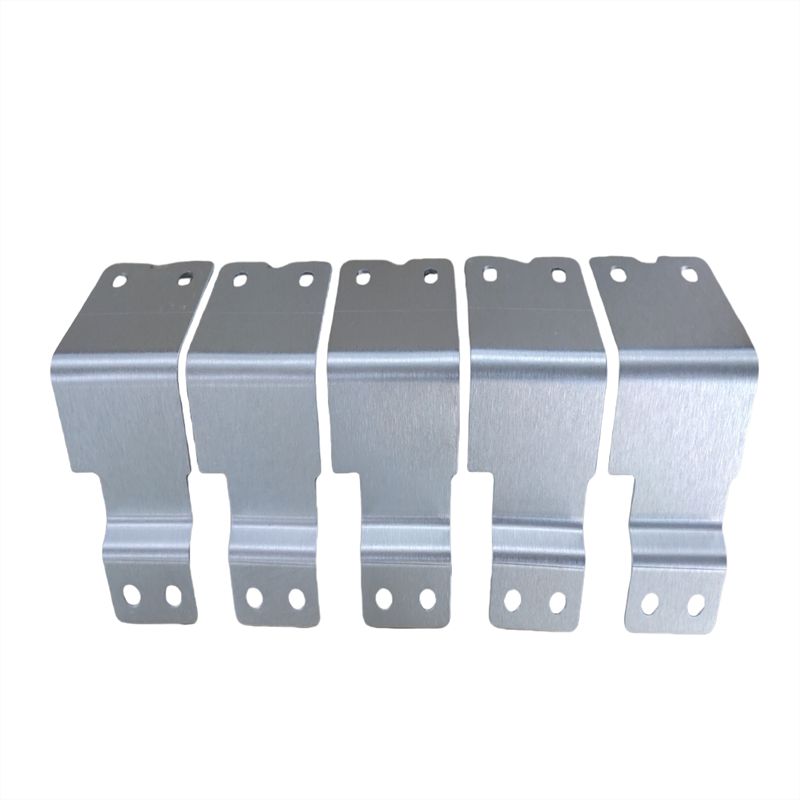
الشريط الناقل هو الأساس الذي تقوم عليه أنظمة توزيع الطاقة المستقرة، ويتم تصنيعه بعنايةٍ فائقة ودقةٍ عالية. ولما يقارب العشرين عامًا، ظلّت طرائق إنتاجنا في شركة «كينتو» تتحسَّن باستمرارٍ لتحويل النحاس والألومنيوم الخام إلى منتجات جاهزة للاستخدام كأشرطة ناقلة تفي بأكثر المتطلبات تحديًا. ومعرفة طريقة التصنيع تمنح المهندسين رؤيةً أوضحَ للعناية الفائقة المبذولة في كل عنصر، ولسبب أهمية ضبط الجودة في كل مرحلةٍ من مراحل الإنتاج. ونتبع في عملياتنا بروتوكولاتٍ صارمةٍ حصلت على شهادات اعتماد معياريَّة وفق معايير «آيزو ٩٠٠١» و«آياتف ١٦٩٤٩»، بدءًا من التحقق من المواد الداخلة وانتهاءً بالتغليف النهائي. ويعرّفك هذا الدليل التعليمي بأربع المراحل الرئيسية في عملية تصنيع الأشرطة الناقلة.
اختيار وتحضير المواد الخام
يبدأ التصنيع باستخدام لفائف وقضبان نحاسية وألومنيومية عالية الجودة. وفي شركة كينتو، نشتري المواد فقط من مصانع موثوقة تُصدر شهادات تثبت قيم التوصيل الكهربائي والتركيب الكيميائي. والنحاس الذي نستخدمه عادةً هو نحاس إلكتروليتي ذو درجة انصهار عالية (ETP) بنقاوة لا تقل عن ٩٩,٩ في المئة. أما بالنسبة للألومنيوم، فنختار سبائك ١٠٦٠ أو ٦٠٦١ حسب التطبيقات المحددة. وتُفتش كل دفعة عند استلامها. وقبل التقطيع، تُقاس جميع الأبعاد، وتُفحص الأسطح للتحقق من حالتها، كما تُجرى اختبارات التوصيلية لضمان مطابقة المادة لمعاييرنا. وبعد ذلك تأتي مرحلتا فك اللفائف وتصويبها ضمن مراحل التحضير. وبما أن هذه المعادن المدرفلة تحتوي في كثير من الأحيان على إجهادات متبقية من المصانع، فإننا نمتلك آلة تصويب دقيقة تضمن تسطّحًا ضمن تحملات ضيقة جدًّا. وإذا تطلّب الأمر معالجة إضافية، واحتاج المنتج النهائي اتجاه حبيبات معين أو خصائص ميكانيكية محددة، فإن قضبان التوزيع تُراقب بدقة لضمان توجيه المادة المناسب خلال المراحل اللاحقة من المعالجة. وفي هذه المرحلة، يكتسب النظافة أهمية بالغة أيضًا: إذ يمكن لأي زيت أو أوساخ أن تؤثر سلبًا على المراحل اللاحقة من العملية، مثل الطلاء أو العزل.
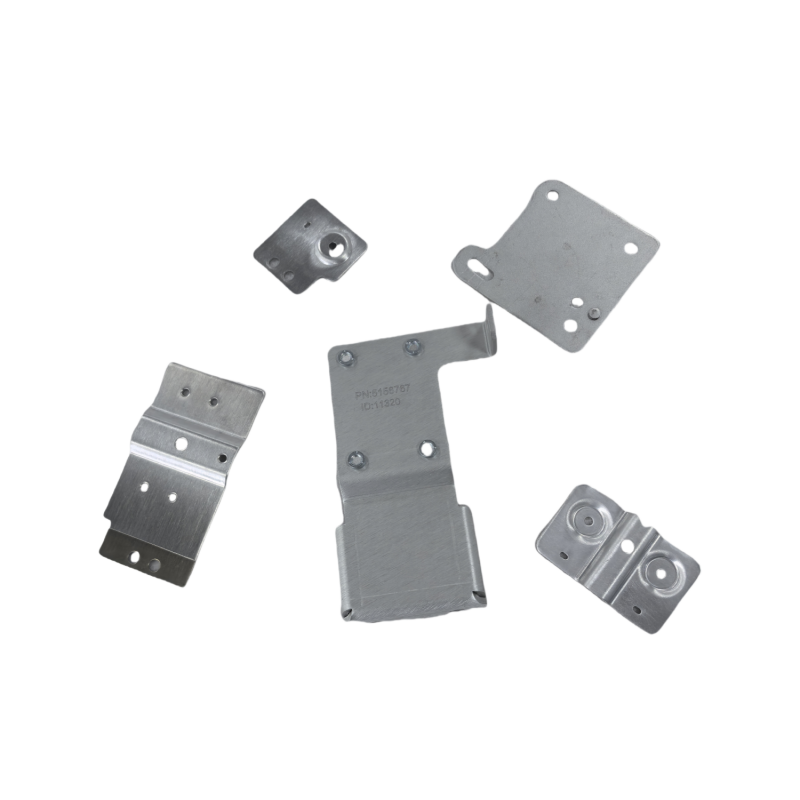
القطع والتشكيل الدقيق
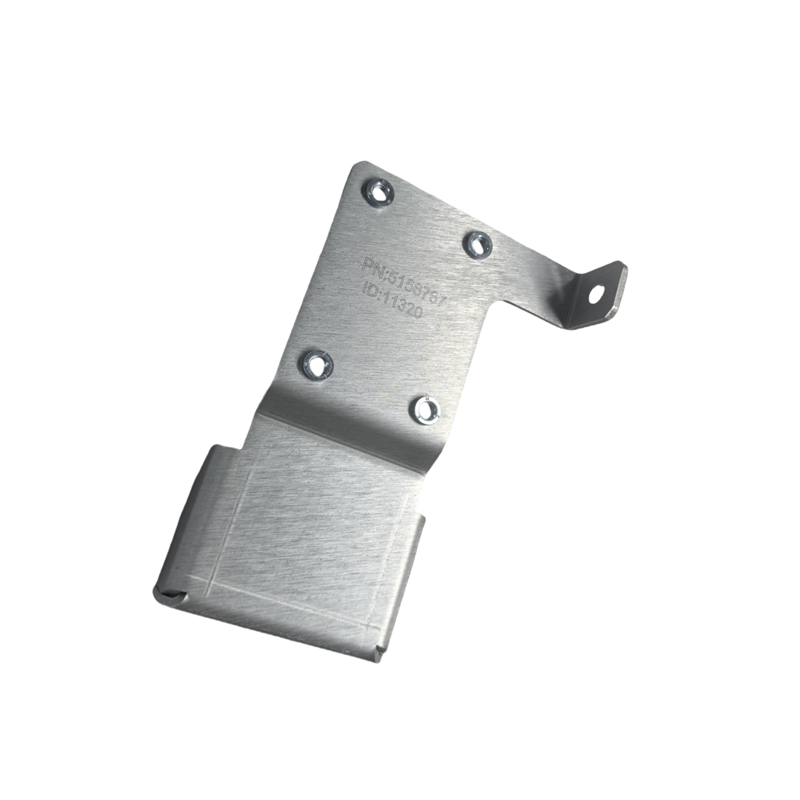
بمجرد إعداد المادة، يجب قصّها إلى الحجم المناسب تقريبًا، ثم قصّ الأشكال الأولية. وتتميّز معدات القصّ والمنشار المستخدمة بدقتها العالية، ما ينتج حوافًا نظيفة جدًّا خالية من الحواف الحادة. وتستطيع خطوط القصّ الآلية الكاملة لدينا إنتاج أطوال قصّ متناسقة بدقة تصل إلى ٠,١ مم للأوامر عالية الحجم. وتحتاج العديد من القضبان الناقلة إلى ثني أو تنقير أو تضخيم بعد القصّ. ويمكن تنفيذ الهندسات المعقدة بسهولة باستخدام المكابس الخاضعة للتحكم الرقمي الحاسوبي (CNC) والآلات الثنية الكبيرة المتاحة في مراكز التصنيع لدينا. فسواء أكانت قضيبًا مسطّحًا بسيطًا أم قطعة ذات انحناءات متعددة المستويات مع ثقوب عديدة، فإننا نضمن تحملات دقيقة جدًّا لجميع المكوّنات. وفي حالة القضبان الناقلة المصفّحة، تشمل هذه المرحلة من الإنتاج قصّ القطع الفردية وإدخالها مع مواد عازلة بين كل قطعة وأخرى. وللمُنتَجات المصفّحة خصائص فريدة أثناء التشكيل، إذ يتطلّب الأمر عناية خاصة لضمان محاذاة الطبقات بدقة. ويقوم المشغّلون خلال عمليات القصّ والتشكيل بإجراء قياساتٍ دوريةٍ باستخدام كلامير رقمي وأجهزة قياس الإحداثيات.
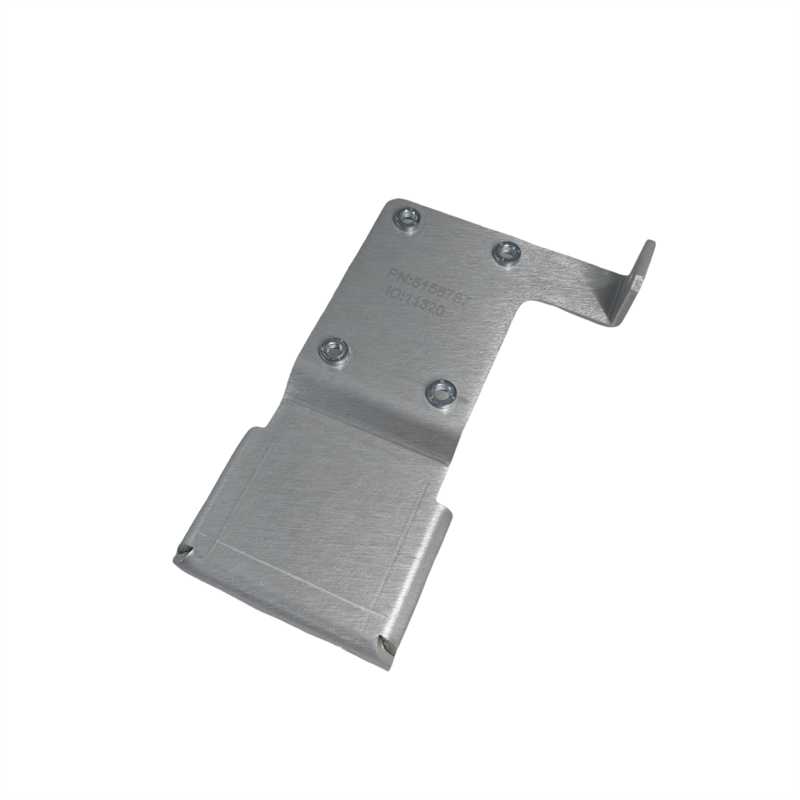
التشغيل الآلي والمعالجة السطحية
غالبًا ما تكون القضبان الناقلة مكونات معقدة تتطلب تعديلات على عمليات القطع والتشكيل الأساسية. وتتميز مراكز التشغيل الآلي من كينتو بأجهزة تفريز تحكم رقمي حاسوبي ومحطات حفر قادرة على إنتاج أنماط ثقوب مخصصة، وشقوق، وفتحات مُستديرة. ولا يمكن استيعاب الهندسات الفريدة المخصصة باستخدام الأدوات القياسية؛ ومع ذلك، يتم برمجة مسارات أدوات مخصصة داخل الجهاز لإنشاء الميزة المطلوبة لتطبيقك. ويتم إيلاء عناية فائقة لفحص الثقوب المُخَرَّشة الخاصة بتوصيلات الطرفيات للتأكد من أن قطر الثقب مناسب لتلقي اتصال الطرفية بشكل صحيح، وأن عمق الثقب دقيق.
تبدأ عمليات معالجة السطح بعد التشغيل الآلي. وقد تُطبَّق معالجة بسيطة تنظيف/إعادة تمرير على القضبان الناقلة العارية. كما يمكننا أيضًا طليها بالقصدير أو النيكل أو الفضة لمقاومة التآكل أو لتحسين أسطح التوصيل في التطبيقات الخاصة. وتتكوّن عملية الطلي من التنظيف وتنشيط السطح والطلاء الكهربائي لتحقيق سماكة محددة للطبقة. ويتم طلاء الأشكال الأكثر تعقيدًا بشكل متجانس باستخدام كيمياء محكمة لمحلول الاستحمام وكثافة تيار مضبوطة. وتُطبَّق مواد العزل مثل طلاء مسحوق الإيبوكسي أو الغلاف الحراري القابل للتقلص في هذه المرحلة ضمن عملية تصنيع القضبان الناقلة المرنة المعزولة.
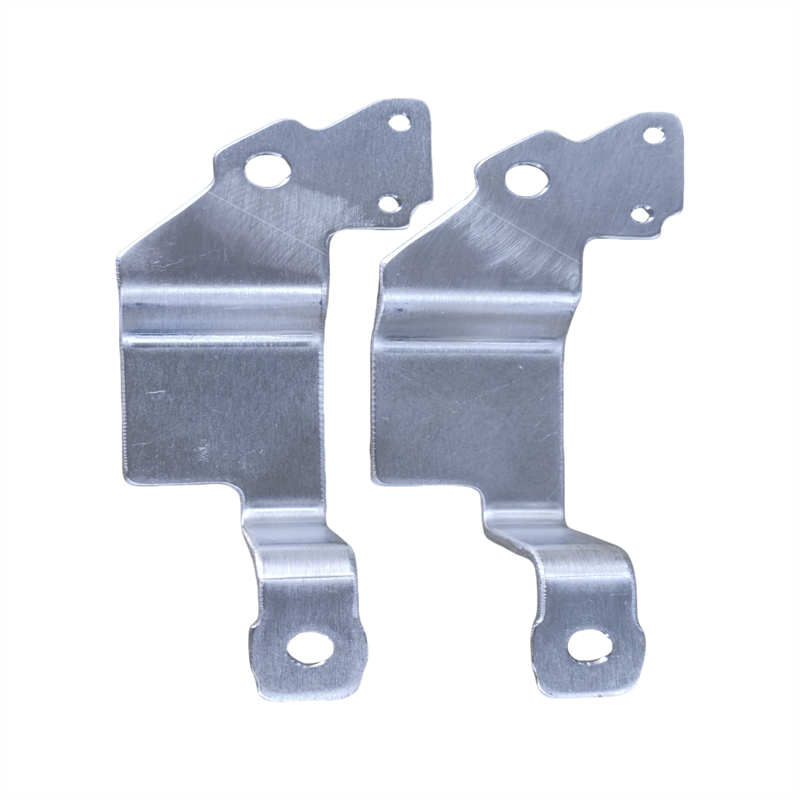
مراقبة الجودة في التجميع النهائي والتغليف
المرحلة الأخيرة هي تجميع المكونات لإنشاء القضبان الحافلة النهائية، والتي تكون جاهزة للتركيب. أما القضبان الحافلة البسيطة ذات القطعة الواحدة فتتطلب هذه المرحلة فقط، وعندها يُنظَّف المنتج ويُقاس للتحقق من المواصفات النهائية. ونقوم بعمليات التكديس أو التثبيت بالبرغيات أو بأي طريقة تثبيت أخرى وفقًا لرسم التجميع المقدَّم من قبلكم، وذلك بالنسبة للجمعيات المركَّبة من طبقات أو متعددة القطع. وتُجرى على جميع القضبان الحافلة المُجمَّعة اختبارات كهربائية: فنقيس مقاومة التيار المستمر ونقارنها بالقيم المحسوبة استنادًا إلى خصائص المادة والهندسة الهندسية. وتُرفَض أي قضيب حافلٍ تتجاوز مقاومته الحدود المقبولة، وتُحقَّق فيه بشكل إضافي لتحديد السبب الجذري. كما نجري اختبار مقاومة العزل الكهربائي لإثبات أن عزل القضيب الحافل يحتمل الجهد المحدَّد له. وننفذ أيضًا اختبار سحب ميكانيكي على نقاط التثبيت والوصلات الخاصة بالقضبان الحافلة المخصصة للاستخدام في البيئات شديدة الاهتزاز. ويمكن اكتشاف أية عيوب سطحية، التي قد تؤثر في المدى الطويل على موثوقية الأداء، عبر الفحص البصري تحت الإضاءة المناسبة. وبعد الاختبارات، يُنظَّف كل قضيب حافل مرةً أخرى للتخلص من آثار بصمات الأصابع أو أي علامات ناتجة عن التعامل معه. وتُستخدم العبوات لحمايته أثناء الشحن. وتُفصَل القضبان الحافلة عن بعضها بواسطة مواد واقية، وتُضمَّن أكياس حاجزة للرطوبة بالنسبة للأجزاء المطلية. كما يُرفق بكل عبوة شهادة مطابقة تتضمن إمكانية التتبع حتى دفعة المادة الأصلية.
الخلاصة
يَشْمُلُ ضَبْطُ الجَوْدَةِ فِي إِنْتَاجِ سَاقٍ تَوْصِيلٍ عَالِيَةِ الجَوْدَةِ اهْتِمَامًا دَقِيقًا بِالتَّفَاصِيلِ، مُبْتَدِئًا مِنْ اخْتِيَارِ المَوَادِّ الأَصْلِيَّةِ وَحَتَّى نِهَايَةِ عَمَلِيَّاتِ التَّغْلِيفِ. وَيَكْفُلُ انْثِنَاءُ السَّاقِ التَّوْصِيلِيَّةِ بِدِقَّةٍ وَنِظَامُ ضَبْطِ الجَوْدَةِ الشَّامِلُ فِي كِينْتُو أَنْ يَكُونَ كُلُّ سَاقٍ تَوْصِيلٍ نَحَاسِيٍّ أَوْ أَلُومِينِيُومِيٍّ مَصْنُوعًا بِدِقَّةٍ لِيَتَنَاسَبَ مَعَ احْتِيَاجَاتِكَ. فَمِنَ السَّاقَاتِ المُسْتَوِيَةِ البَسِيطَةِ إِلَى التَّرْكِيبَاتِ الطَّبَقِيَّةِ المُرَكَّبَةِ، وَبِغَضِّ النَّظَرِ عَنْ شَدَّةِ الحُدُودِ الضَّيِّقَةِ الَّتِي تَطْلُبُهَا، يُؤَمِّنُ نِظَامُنَا نَتِيجَةً مُتَسَاقِطَةً وَمُتَكَرِّرَةً كُلَّ مَرَّةٍ. وَنَشْجِّعُكَ عَلَى الاتِّصَالِ بِنَا حَوْلَ مَشْرُوعِ السَّاقِ التَّوْصِيلِيَّةِ التَّالِيِ لَكَ، وَمُشَاهَدَةِ المِيزَةِ المَنْحُوزَةِ مِنْ سَيْطَرَةٍ كَامِلَةٍ عَلَى العَمَلِيَّةِ كَافَّةً لِضَمَانِ جَوْدَةِ القِطْعَةِ وَثَبَاتِهَا فِي مُنْتَجِكَ النِّهَائِيِّ.