 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA

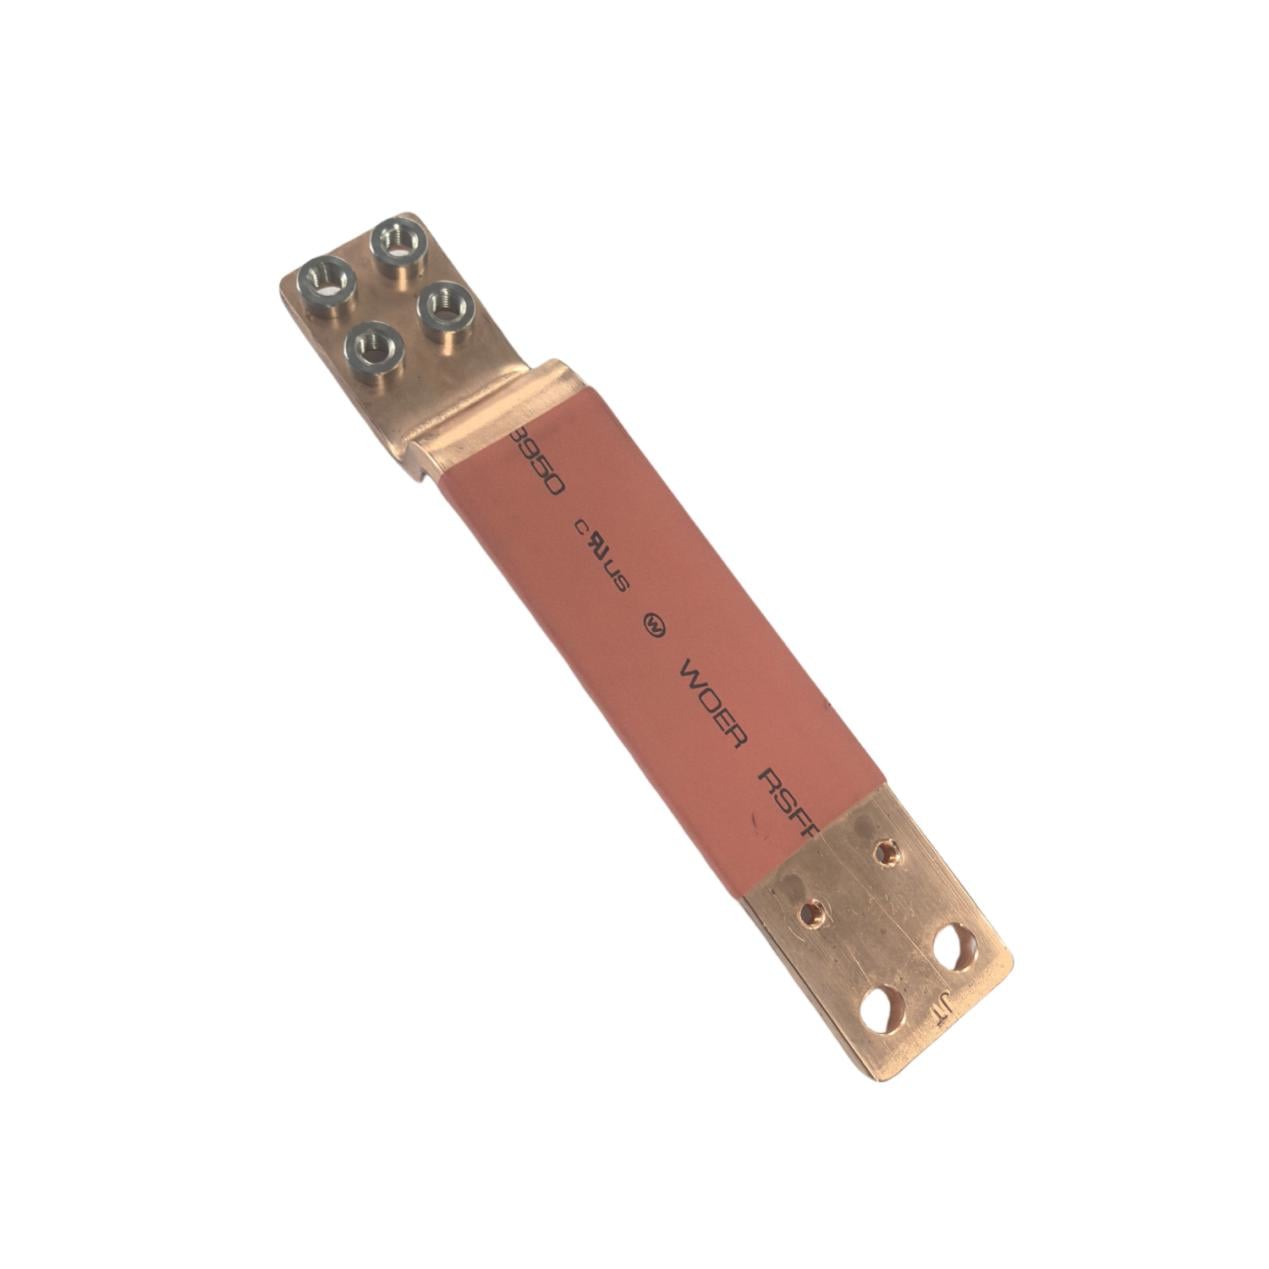
Les véhicules électriques (VE) nécessitent des connexions électriques fiables capables de supporter des courants élevés dans un espace limité. Busbars jouent un rôle essentiel dans la connexion des modules de batterie, de l’électronique de puissance, des onduleurs et des systèmes de distribution haute tension.
Fort de plus de 20 ans d’expérience dans la fabrication de barres omnibus, Kinto Electric soutient la production sur mesure de barres omnibus pour les applications de véhicules électriques et de stockage d’énergie. Un examen rigoureux de la conception pour la fabrication (DFM) permet d’identifier précocement les défis liés à la production, d’améliorer la fabricabilité et de préparer les composants à la production en série.
1. Principales applications des barres omnibus pour véhicules électriques
Les barres omnibus sont largement utilisées dans les blocs-batteries des véhicules électriques, les unités de distribution de puissance, les connexions d’onduleurs et d’autres systèmes haute tension.
Par rapport aux faisceaux de câbles, les barres omnibus permettent d’obtenir une solution de connexion plus compacte et plus reproductible là où l’encombrement, la capacité de courant et la disposition de l’installation privilégient des conducteurs rigides ou stratifiés. Leur géométrie, leur résistance électrique et leurs interfaces de contact influencent également la répartition du courant et la génération de chaleur.
La conception des barres omnibus doit donc tenir compte non seulement des performances électriques, mais aussi des contraintes d’intégration, des exigences d’isolation et des conditions d’assemblage.
2. Optimiser la géométrie pour les performances électriques et thermiques
La conception sur mesure de barres omnibus pour véhicules électriques exige un équilibre entre capacité de courant, élévation de température, espace disponible, masse et coût des matériaux.
Une section transversale plus grande du conducteur réduit généralement la résistance électrique, mais augmente la consommation de matériau et la masse. Les concepteurs doivent choisir des dimensions adaptées en fonction du courant de fonctionnement, du cycle de service, des limites de température et de l’espace d’installation.
L’optimisation de la largeur, de l’épaisseur, des pliages et des zones de contact permet de maîtriser la densité de courant et de réduire le chauffage localisé. Dans les configurations de batteries en parallèle, la répartition du courant doit également être évaluée conjointement avec les caractéristiques des cellules, la résistance des connexions et l’agencement électrique global.
La faisabilité de fabrication est tout aussi importante. Les positions des trous, les rayons de courbure, les états des bords et la planéité des surfaces de contact doivent être examinés durant l’analyse de la fabrication (DFM) afin de réduire les difficultés de formage et d’assemblage.
Selon la géométrie de la pièce et le volume de production, l’usinage CNC, l’estampage ou le formage peuvent s’avérer appropriés. Une collaboration précoce entre le client et le fabricant permet d’identifier un procédé réaliste, compatible avec les tolérances requises et les objectifs de coût.
3. Choisir le bon matériau et la bonne finition de surface
Le cuivre et l’aluminium sont tous deux utilisés pour les barres collectrices dans les véhicules électriques (EV), mais chacun présente des avantages distincts.
• Cuivre : Conductivité électrique plus élevée, adaptée aux conceptions compactes où une faible résistance est essentielle.
• Aluminium: Moindre masse, mais nécessite généralement une section plus importante pour atteindre une résistance électrique comparable.
Le choix final du matériau doit tenir compte des exigences en courant, de l’élévation de température, de l’espace disponible pour l’intégration, des objectifs de masse, des méthodes d’assemblage et du coût.
L’état de surface constitue un autre critère important. Les dépôts d’étain, de nickel et d’argent présentent des caractéristiques différentes selon la résistance de contact, l’exposition à la corrosion, l’usure et la compatibilité avec les bornes appariées.
• Plaquage par étain est couramment utilisé pour les connexions électriques nécessitant une protection contre la corrosion et une compatibilité avec des contacts revêtus d’étain.
• Revêtement nickelé peut fournir une couche barrière durable et une bonne résistance à l’usure dans des applications adaptées.
• Plaqué en argent offre une conductivité électrique élevée et peut convenir aux interfaces de contact exigeantes où une faible résistance de contact est essentielle.
Pour les barres omnibus plaquées, l’épaisseur du revêtement et la couverture des bords doivent être spécifiées en fonction de l’application. Pour les raccordements boulonnés, la finition de surface et le coefficient de frottement doivent également être pris en compte lors de la détermination des exigences de serrage.
4. Conception destinée à la vérification de la qualité
Une barre omnibus réalisable industriellement doit également être facile à inspecter. Les caractéristiques importantes peuvent inclure les dimensions globales, les positions des trous, la planéité, les angles de pliage, les bavures, l’épaisseur du placage et la couverture isolante.
Des repères d’inspection bien définis aident à établir des références de mesure cohérentes. Selon le composant et les exigences de tolérance, l’inspection peut faire appel à la mesure optique, à des jauges dédiées ou à des machines à mesurer tridimensionnelles (MMT).
Des bords arrondis et un débarrassage approprié peuvent contribuer à améliorer la couverture isolante et à réduire la concentration localisée du champ électrique. Toutefois, les performances diélectriques dépendent également de l’épaisseur de l’isolant, de la distance d’isolement, de la distance de fuite et de la tension de fonctionnement.
Les exigences en matière d’inspection et de validation doivent être établies dès le début du processus DFM. Selon le projet, la vérification peut inclure une inspection du premier article, des contrôles dimensionnels, des essais de résistance électrique ou des essais d’élévation de température.
5. Intégrer le DFM, du prototype à la production de série
Un DFM efficace relie les exigences de conception au choix des matériaux, aux procédés de fabrication, aux traitements de surface et au contrôle qualité.
Pour les barres omnibus destinées aux véhicules électriques (EV), un examen précoce doit porter sur quatre domaines :
• Performance électrique et thermique : Vérifier les dimensions des conducteurs par rapport aux exigences d’exploitation.
• Matériau et revêtement : Sélectionner des matériaux et des finitions de surface adaptés à l’application.
• Faisabilité de fabrication : Examiner les pliages, les perçages, les tolérances, les bords et l’isolation.
• Vérification de la qualité : Définir les dimensions critiques, les méthodes d’inspection et les critères d’acceptation.
Traiter ces facteurs dès les premières étapes permet de réduire les problèmes de fabrication évitables et de faciliter la transition du prototype à la production de série.
Conclusion
La conception réussie d’un barreau collecteur pour véhicules électriques exige un équilibre entre les performances électriques, le comportement thermique, les contraintes d’encombrement et la faisabilité de fabrication. En optimisant la géométrie, en sélectionnant des matériaux et des revêtements adaptés, et en planifiant dès le départ les exigences d’inspection, les fabricants peuvent développer des barreaux collecteurs à la fois fonctionnels et prêts à la production.
Kinto Electric propose un soutien personnalisé pour la fabrication de barreaux collecteurs destinés aux véhicules électriques (EV), au stockage d’énergie et aux applications industrielles. Notre équipe peut analyser les plans fournis par les clients ainsi que leurs exigences de fabrication afin d’identifier d’éventuels défis de production et d’accompagner le développement de solutions pratiques.
Vous recherchez un fabricant spécialisé de barreaux collecteurs personnalisés pour véhicules électriques ? Contactez Kinto Electric pour discuter de vos plans et de vos besoins de projet.
L’avènement des véhicules électriques transforme en réalité presque chaque composant mécanique situé sous le capot, et la barre d’interconnexion, bien que généralement silencieuse et méconnue, joue l’un des rôles les plus essentiels. Dans un véhicule électrique, ce rôle s’étend en effet au-delà de la simple conduction du courant pour inclure un soutien structurel, une gestion thermique et des fonctions critiques de sécurité. Après près de vingt ans consacrés à perfectionner la fabrication des barres d’interconnexion chez Kinto — nous sommes passés de barres extrudées basiques à des composants hautement ingénierés répondant aux exigences rigoureuses des groupes motopropulseurs actuels. Dans cet article, nous examinerons certaines utilisations clés des barres d’interconnexion dans les véhicules électriques et proposerons des conseils sur les stratégies de conception pour la fabrication (DFM) permettant de réduire considérablement le délai de mise sur le marché tout en optimisant les performances des composants et du système.
Le rôle central des barres d’interconnexion dans les systèmes de propulsion électrique
Pour transporter des courants élevés avec un rendement maximal, le bloc-batterie, l’électronique de puissance et le moteur d’entraînement d’un véhicule électrique (VE) nécessitent tous des voies de connexion haute performance. Lorsque des faisceaux de câbles épais et peu fiables constituent la seule option, la barre d’interconnexion (busbar) s’avère la solution la plus prometteuse. Elle est principalement utilisée dans trois domaines : les interconnexions entre modules-batterie, les liaisons entre onduleur et moteur, et la boîte de distribution haute tension. Par rapport aux câbles, la busbar optimisée présente une impédance faible, d’excellentes capacités d’évacuation thermique et une inductance très prévisible, autant de facteurs influençant l’autonomie de la batterie du VE ainsi que l’efficacité de la charge et de la conduite. En outre, la busbar agit comme dissipateur thermique pour les modules de puissance haute performance, évacuant la chaleur indésirable loin des semi-conducteurs. Nous considérons la busbar comme une composante centrale de la conception thermique et électrique du VE, et non comme un simple élément métallique.
Optimiser la géométrie pour équilibrer les performances thermiques et électriques
Le compromis principal dans la conception sur mesure des barres omnibus pour les applications automobiles réside entre la section transversale et l’espace disponible dans l’ensemble. L’augmentation de la section transversale réduit la densité de courant, mais accroît le poids et le coût des matériaux. Une meilleure solution consiste à façonner la barre omnibus en fonction de la densité de courant : l’élargir aux points de forte intensité et la rétrécir là où la contrainte de courant est moindre. En plus de réduire la consommation de matériau, ce façonnage permet également d’ajuster la résistance afin d’équilibrer la répartition du courant entre les cellules de batterie montées en parallèle. Kinto dispose de centres d’usinage à ultra-haute précision capables de réduire la nécessité d’outillages dédiés dans les projets à faible volume ou prototypes adaptés. Nos ingénieurs recommandent souvent d’effectuer des simulations de densité de courant, puis de collaborer avec notre équipe afin de développer une forme optimale, avec des géométries d’arêtes et de perçages optimisées garantissant une force de serrage uniforme et minimisant la résistance de contact.
Choisir le bon matériau et la bonne stratégie de revêtement
Le cuivre et l’aluminium sont tous deux utilisés pour les barres collectrices dans les véhicules électriques (EV), mais chacun présente des avantages distincts.
• Cuivre : Conductivité électrique plus élevée, adaptée aux conceptions compactes où une faible résistance est essentielle.
• Aluminium: Moindre masse, mais nécessite généralement une section plus importante pour atteindre une résistance électrique comparable.
Le choix final du matériau doit tenir compte des exigences en courant, de l’élévation de température, de l’espace disponible pour l’intégration, des objectifs de masse, des méthodes d’assemblage et du coût.
L’état de surface constitue un autre critère important. Les dépôts d’étain, de nickel et d’argent présentent des caractéristiques différentes selon la résistance de contact, l’exposition à la corrosion, l’usure et la compatibilité avec les bornes appariées.
• Plaquage par étain est couramment utilisé pour les connexions électriques nécessitant une protection contre la corrosion et une compatibilité avec des contacts revêtus d’étain.
• Revêtement nickelé peut fournir une couche barrière durable et une bonne résistance à l’usure dans des applications adaptées.
• Plaqué en argent offre une conductivité électrique élevée et peut convenir aux interfaces de contact exigeantes où une faible résistance de contact est essentielle.
Pour les barres omnibus plaquées, l’épaisseur du revêtement et la couverture des bords doivent être spécifiées en fonction de l’application. Pour les raccordements boulonnés, la finition de surface et le coefficient de frottement doivent également être pris en compte lors de la détermination des exigences de serrage.
Concevoir pour la vérification qualité en cours de fabrication
Sans doute, l’élément DFM le plus négligé dans la conception des barres omnibus est l’inspection. Sur une barre omnibus électrique, cela peut impliquer des contrôles de planéité, de hauteur de bavure sur les bords et de tolérance de positionnement des trous — autant de facteurs pouvant influencer la tension élevée et la résistance de contact. Une solution simple consiste à intégrer des repères non électriquement actifs — tels que des motifs de perçage spécifiques ou des surfaces de référence usinées qui ne servent pas de contacts électriques — afin que l’inspection visuelle en ligne, la métrologie optique ou la machine à mesurer tridimensionnelle (CMM) puissent vérifier chaque pièce rapidement, sans ralentir la production. Un autre choix critique pour la qualité consiste à privilégier des bords arrondis plutôt que des angles vifs à 90 degrés. Des bords arrondis offrent une tenue diélectrique supérieure, simplifient l’ébavurage et le revêtement, et améliorent la fiabilité de l’inspection optique en ligne. Notre politique d’amélioration de la qualité encourage l’intégration de repères d’inspection afin d’optimiser la fabrication, et notre expérience montre que l’utilisation de pièces dotées de repères intégrés pour l’inspection réduit les écarts en aval d’environ 40 %. En planifiant dès la phase initiale de conception, en collaboration avec nous, les mesures en ligne, vous pouvez faire passer votre barre omnibus en toute fluidité et confiance du stade de prototype à la production en grande série.
Il ne s’agit pas uniquement d’obtenir une certification chez Kinto ; il s’agit surtout d’une application pratique en usine. En appliquant ces quatre principes clés de la conception pour la fabrication (DFM) — l’optimisation thermique et géométrique, le choix des matériaux et des revêtements, ainsi que l’établissement de références robustes pour les inspections — vous pouvez accélérer votre prochain projet de véhicule électrique (EV) tout en améliorant ses performances. Profitez de l’accès à nos installations ultra-uniques et hyper-précises dans nos centres de fabrication, et transformez vos demandes personnalisées de barres collectrices en solutions de fabrication prêtes pour la production. Après tout, dans le domaine en constante évolution des véhicules électriques, une barre collective optimisée au juste niveau peut faire toute la différence entre le bon et l’exceptionnel.
Table des matières
- 1. Principales applications des barres omnibus pour véhicules électriques
- 2. Optimiser la géométrie pour les performances électriques et thermiques
- 3. Choisir le bon matériau et la bonne finition de surface
- 4. Conception destinée à la vérification de la qualité
- 5. Intégrer le DFM, du prototype à la production de série
- Conclusion
- Le rôle central des barres d’interconnexion dans les systèmes de propulsion électrique
- Optimiser la géométrie pour équilibrer les performances thermiques et électriques
- Choisir le bon matériau et la bonne stratégie de revêtement
- Concevoir pour la vérification qualité en cours de fabrication
