 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA

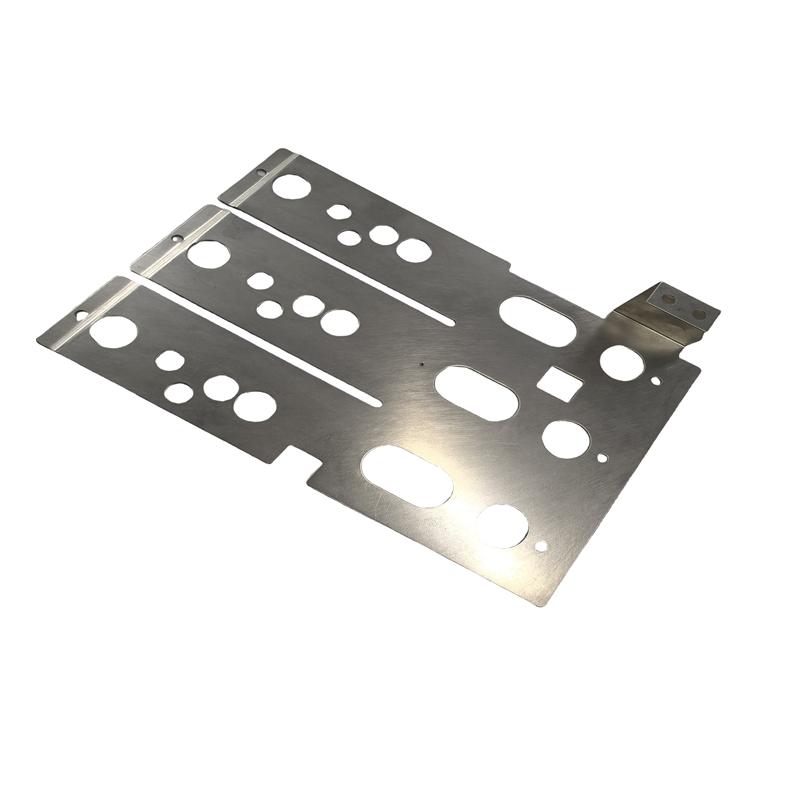
Constantem busbar quality depends on more than precision equipment. It requires effective process control, practical design for manufacturing (DFM), and reliable inspection throughout production. Without these elements, even a well-designed copper or aluminum busbar may encounter dimensional variations, assembly difficulties, or unnecessary production costs.
With more than 20 years of manufacturing experience, Kinto Electric produces custom busbars for EV, energy storage, and industrial applications. By integrating quality control with early DFM reviews, manufacturers can identify potential issues before they affect production efficiency, delivery schedules, or product consistency.
In-Process Quality Control
Controlus qualitatis incipit ab inspectione materialium venientium et continuatur per fabricacionem, tractationem superficiei, coniunctionem et inspectionem finalem. Quisque gradus potest influere dimensiones, performantiam electricam et qualitatem generalem busbar finiti.
Secundum requisita producti, puncta inspectionis principalia possunt includere spissitudinem materialis, positiones foraminum, angulos flectionis, planiciem, burras et condicionem superficiei. Pro busbar placatis vel isolatis, spissitudo placationis, cobertura superficiei et integritas isolationis etiam verificari possunt.
Inspectio characteristicarum criticarum in gradibus productionis opportunis adiuvat ut deviaciones identificentur antequam partes maiorem quantitatem afficiant. Exempli gratia, dispositio flectionis incorrecta potest causare errores dimensionales repetitos, dum burre excessivae concursus coniunctionis vel problemata isolationis creare possunt.
Pro productis quae angustas tolerentias postulant, methodi mensurae idoneae et frequentiae inspectionis secundum schemata, processum productionis, et requisita clientium constituendae sunt. Ubi applicabile est, controllo processus statisticus (SPC) ad identificandos trendes in datis mensuratis et ad sublevandum actiones correctivas tempestivas iuvare potest.
Obiectivum non est tantum inspicere partes finitas, sed potestiales difficultates quamprimum possibile est detegere et adfingere.
DFM: Melioratio Facilitatis Fabricationis Antequam Productio Incipiat
Multae difficultates fabricationis in statu designi adfici possunt. Recensio DFM aestimat utrum busbar constanter produci possit per materiales, instrumenta, et processus fabricationis idoneos.
Pro busbaris cupri et aluminium customizatis, quaedam particularia designi praecipue consideranda sunt.
Radii flexionis et proprietates materiae: Radius curvaturae practicae minimus pendet a spissitudine materiae, temperamento, et condicionibus formandis. Praevisio horum factorum cito potest adiuvare ad minuendum periculum frangendi, deformandi, aut resultatorum curvaturae inconstantium.
Distantiae foraminum ad marginem: Foramina nimis prope margines vel regiones curvaturae posita difficultates in perforando vel formando creare possunt. Mutationes, ubi requisitis functionalibus permittuntur, manufacturabilitatem meliorare possunt.
Tolerantiae dimensionales et aptatio ad coniungendum: Dimensiones criticae aperte identificandae sunt, et tolerantiae necessitates functionales reales reflectere debent. Tolerantiae nimis strictae pretia fabricationis et inspectionis augere possunt sine ullo melioramento praestantiae producti.
Constructio laminarum busbar: In constructionibus laminaribus, congruentia stratorum, spissitudo insulationis, regiones adhaerentiae, et tolerantiae cumulorum simul recensendae sunt. Etiam effectus soldationis, formandi, et coniunctionis in integritatem insulationis considerandi sunt.
Selectio processus fabricandi: Punching, bending, CNC machining, et alia methodi fabricationis diversa habent praevantagia. Optimum processus dependet a geometria partis, materia, requisitis tolerantiarum, volumine ordinis, et finibus pretii.
Finis DFM est ut requirimenta functionalia clientis serventur dum opportunitates practicae ad simplificandum fabricationem, minuendum processum superfluum, et meliorandum consistentiam productionis identificantur. Omnes mutationes designi propositae a cliente ante executionem recensendae et approbandae sunt.
Inspectio, Probatio, et Tractabilitas
Inspectio finalis adiuvat ut constet quod busbarrae perfectae ad requisita technica conveniant antequam mittantur. Planum inspectionis debet designum producti et usum destinatum reflectere, non autem eadem experimenta ad omnem partem applicare.
Secundum proiectum, verificatio potest includere mensuram dimensionalem, experimentum resistentiae electricae, mensuram crassitudinis placationis, aut experimentum dielectrici sustentantis pro componentibus isolatis. Experimenta augmenti temperaturae, cyclorum thermalium, vibrationis, aut aliorum factorum ambientalium possunt requiri pro applicationibus specificis.
Methodi inspectionis dimensionalium possunt includere calibros, mensuras, systemata optica mensurandi, et machinas mensurandi coordinatarum (CMMs), secundum geometriam et accuratiam requisitam. Electio rectae methodi adiuvat ut characteristicae criticae fideliter et efficaciter inspiciantur.
Tractabilitas pariter importans est. Identificatio partus coniuncta cum certificatis materialium pertinentibus, resultatis inspectionis, et actis productionis adiuvat fabricantes ut quaestiones qualitatis investigent et actiones correctivas implementent. Praebet etiam clientibus documenta subsidia pro revissionibus internis qualitatis et pro requisitis conformitatis applicabilibus.
The specific tests, acceptance criteria, and records shall be agreed upon according to the customer drawing, technical specification, and application. Clear requirements help avoid misunderstandings during sample approval and mass production.
Continuous Improvement in Manufacturing
Quality control and DFM shall support ongoing improvement rather than operate as isolated activities. Reviewing nonconformances, inspection results, and production bottlenecks helps identify opportunities to improve process stability and manufacturing efficiency.
For example, suitable fixture design and standardized setup procedures can help reduce variation between production runs. Preventive equipment maintenance can support consistent performance, while incoming material controls can reduce variation caused by differences in material thickness, temper, or surface condition.
Cum problemata recurrens identificantur, actiones correctivae causas subiacentes eorum, non solum partes affectas, adficiant. Secundum naturam problematis, hoc potest includere adaptationem parametrorum processus, revisionem instructionum operis, meliorationem fixationum, aut examen originalium recommendationum DFM.
Haec meliorationes possunt adiuvare ad minuendum reoperationem evitabilem et tempus inactivitatis, dum qualitatem productionis constantem suffragantur. Effectus earum per data productionis et inspectionis pertinentia aestimandus est.
Conclusio
Fabricatio busbar fidelis coniungit controllem processus efficacem, praecocem examen DFM, experimenta idonea, et registra qualitatis quae traci possint. Si haec factores ante productionem massivam adficiantur, pericula fabricandi detegi possunt, fabricabilitas meliorari, et qualitas producti constans per omnes partus sustineri potest.
Kinto Electric praebet fabricacionem ad mensuram de busbaris ex cupro et aluminium pro applicationibus EV, deposito energiae, et industrialibus. Noster grex potest recensere desiderata clientium et necessitates fabricationis ut identificet difficultates potenciales in productione et agitet solutiones practicas fabricationis.
Quaeris socium pro fabricatione busbaris? Contace Kinto Electric ut agites de tuis schematibus, requisitis qualitatis, et necessitatibus productionis ad mensuram.
