EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
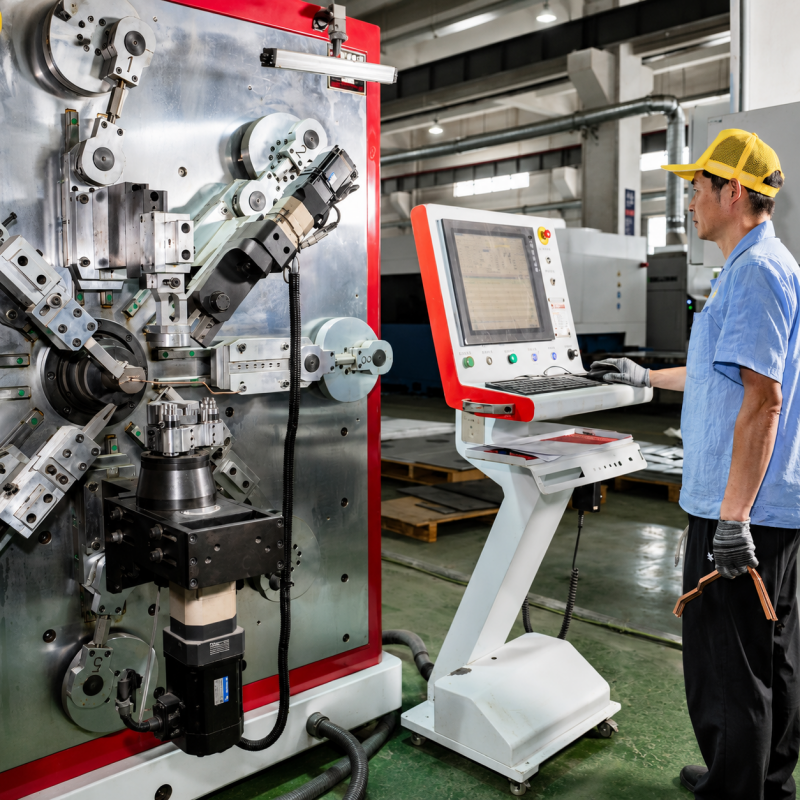
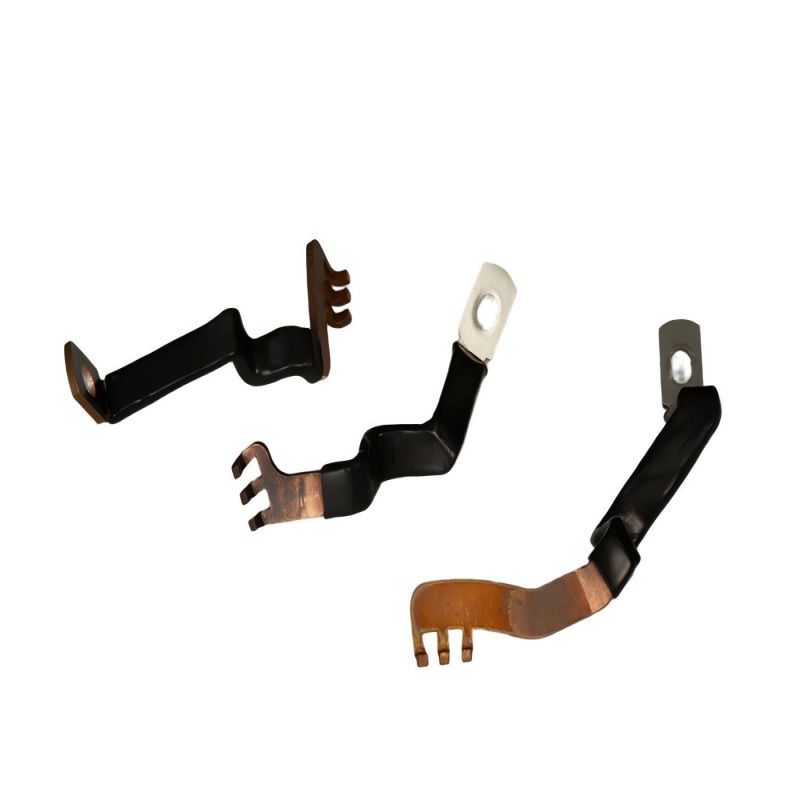
Design for Manufacturing est optima via ad diminuendum pretium et meliorandum qualitatem. Parvae mutationes in designo possunt ducere ad diminutionem pretii fabricandi et temporis ducendi laminarum cupri in systematibus bateriarum vehiculorum electricorum, distributione potentiae, et applicationibus energiae renovabilis. Super-specificatio est communis problema inter multos ingeniarios qui super-specificant proprietates, quae augent complexitatem machinandi sine valore functionali. Per hoc potes acquirere insight in tuas electiones et restrictiones designi, ut producas designum cum eisdem characteristicis electricis et mechanicis ad minore pretio. Multi clientes ad Kinto accesserunt pro optimisatione designi laminarum cupri pro partibus fabricandis altae accuratae et strictarum tolerantiarum. Hoc manuale praebet directionem valde utilem de principiis DFM quae non exigunt pecuniam sed tamen servare producta fida.
Simplifica schemata foraminum et intervalla
Foraminatio est unum ex processibus maxime popularibus in fabrica laminarum cupreae, et quaelibet foramina incrementum praebet in pretio processus. Tempus instrumentorum, usura instrumentorum, et inspectio requiruntur pro quolibet foramine. Parce pecunias: numerus punctorum fixationis vel connexionis debet limitari ad quantitatem necessariam tantum. Nec accipere multitudinem foraminum parvulorum quae plures mutationes aut cunei perforationis speciales in processu exigunt. Praebere spatium idoneum inter foramina et ab orlo laminarum. Cuprum natura sua aliquantulum molle est, et foramina facere nimis prope ad orlum potest causare deformationem vel lacerationem durante punctione vel perforatione. Ut regula generalis, foramina debent locari ad distantiam minimam 1,5× spissitudinis materiae ab orlo, et spatium inter foramina non debet esse minus quam spissitudo materiae. Si lamina cuprea placandatur, quaestio est: an omnes aperturas omnino impleri debent, an placatio partialis sufficit ad usum tuum? Haec omnia parva emendationes magnos tempus cycli conservationes addunt.
Optimizāre Radius Bendīs pro Characteristicīs Cuprī
Cuprum se comportat aliter quam ferrum cum flectitur, et responsio eius varia multum secundum alligatum et temperaturam. Si radius flexionis nimis parvus est pro alligato et temperatura desiderata, hoc potest ad frangendum, defectus superficiales, aut ad gradus ulteriores recocionis quae possunt esse tempore consumptivi et pretiosi ducere. Radius optimus flexionis pro interiore parte flexionum in applicationibus plerisque cupri conductorum est unus ad duos vicis magnitudinis ipsius materiae. Pro temperaturis mollibus (cuprum recocitum) radii angusti obtinentur, sed ubi ad applicationes vibrantes utuntur, fortitudo mechanica forsan inadaequata erit. Temperaturae quae in processu fabricationis adhibentur ad temperaturam duram faciendam non facile flectuntur et forsan radii latiores requirunt. Coordinationem cum fabricatore initio processus ad temperaturam rectam eligendam quae conductibilitatem electricam, fortitudinem mechanicam, et formabilitatem aequilibrat. Etiam directionem flexionis respectu directionis laminandi laminarum cupri considerare oportet. Flexio cupri trans directionem laminandi (non secundum eam) risicum fracturarum superficialium minuit. Licet machinae praecisionis Kinto amplam varietatem geometricorum unicum creare possint, illa quae "ludum" naturalis cupri-formandi ludunt semper minus pretiosa erunt.
Reduca Operationes Secundarias per Designum Intellegentem
Operationes secundariae, ut limatio marginum, occultatio plating, et plures transitus, sunt causae magni pretii. Si istae gradus minuuntur aut eliminantur, tunc busbar bene designatus officium suum bene faciet. Non postulare spessitudines non normales quae necesse est specialiter volvi aut quae nimiam limationem superficiei requirunt. Evitare occultationem in sectionibus parietum desideratis propter praesentiam trapparum automaticarum in solutione plating aut occultationem manualem. Si connexiones flexibiles busbar requiruntur, fortasse melius est laminatos shunts in corpus principale busbar insere, potius quam complicatos saltus flexibiles qui necessitantur ad corpus busbar soldari aut coniungi per bullas. Designare superficies planas et continuas ut facile tectae sint per fasciam, pulverem picturam, aut calore contractilem pelliculam pro necessitatibus insulationis. Canales angusti et loca difficilia attingenda propter angulos acutos manum requirunt finitionem. Anguli rotundati et radii generosi adiuvant ad reductionem concentrationis stress et etiam permittunt processus finitionis automaticos.
Strategia Tolerantiae Quae Praecisionem et Pretium Coniungit
Tolerantia strictior semper magis constat ad producendum. Non est augmentum lineare – tolerantiam minuere ab 0.10 ad 0.05 potest causare ut Machining/Inspection plus quam duplum augescat. Non specificare strictiorem quam necesse est. Non ponere tolerantiam in dimensione, si non afficit formam aut functionem partis. Quidam partes, ut busbarrae multarum unitatum quae deflectendo compensare possunt cum installantur, fortasse non exigunt accuratissimam positionem in longitudine et latitudine. Constituere dimensiones et tolerantias quae permittunt usum symbolorum Geometric Dimensioning and Tolerancing (GD&T) et applicare tolerantias ad features criticas quae vere eas exigunt – ut loca foraminum ad montandum et dimensiones quae ad interfaces montandi pertinent, exempli gratia. Haec non dat fabricatori falsam ideam quod omnes features maximam accuratiam exigant. Kinto fabricationis facultates sunt praecisionis valde altae. Ut geometrias ad nostras facultates producamus, hortabimur clientes nostros ut tantum in iis locis tolerantias strictas applicent ubi vere ad functionem necessariae sunt. Pars pecuniae quae servatur per laxiores tolerantias investiri potest in alios typus materiae, componentes altioris gradus, aut in augmentum conatus prototypici. Hoc Design for Manufacturing methodum, si in initiis fasis designi utatur, tibi adiuvabit ut summas tuas minuas et solutiones efficaces in pretio habeas.