EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
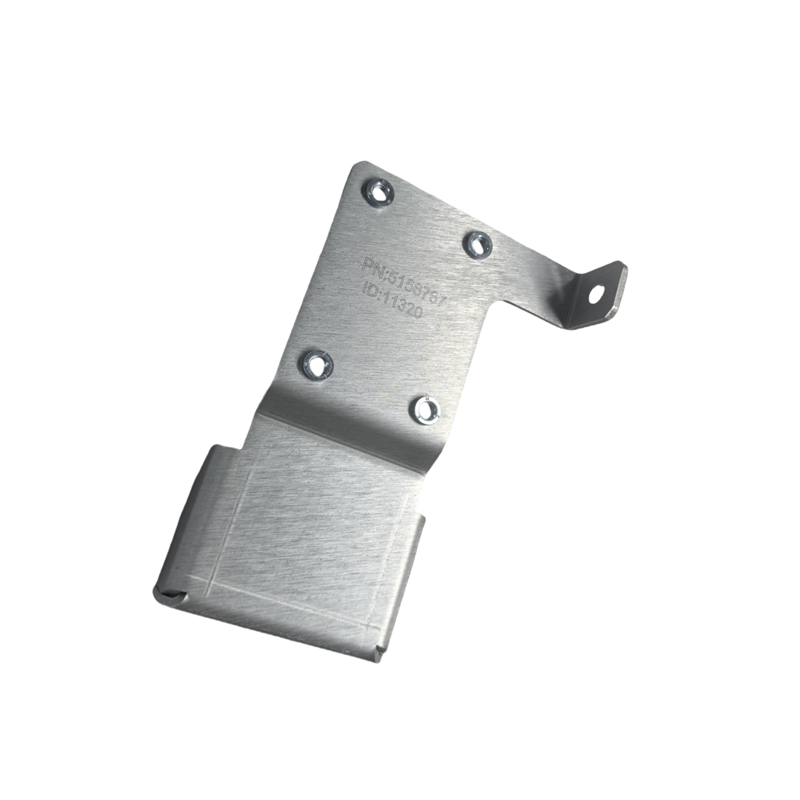
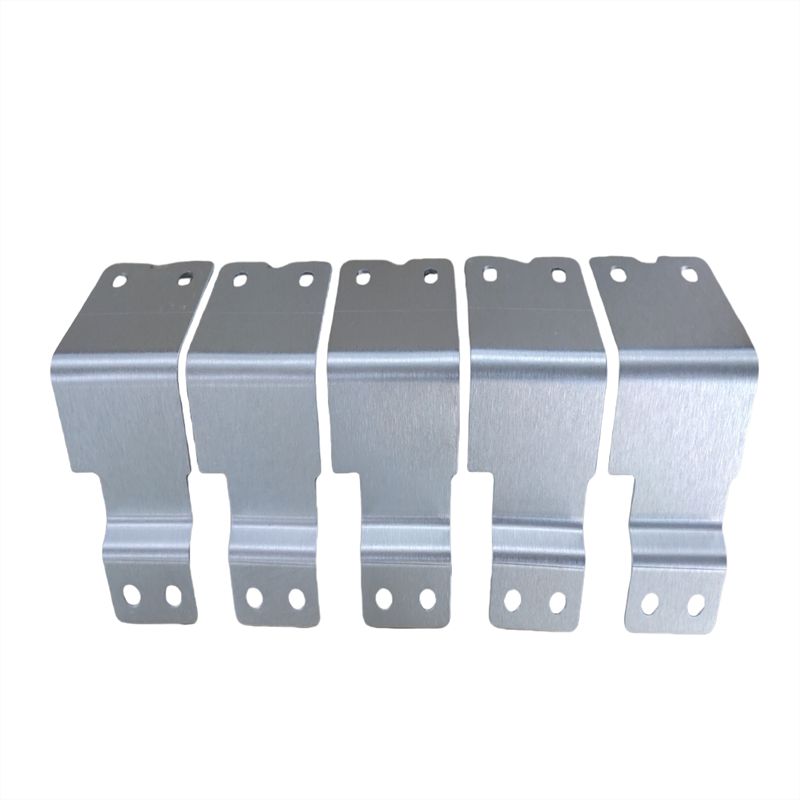
Aizsargplāksne ir stabila elektroenerģijas sadalīšanas sistēmas pamats, un to ražo ar lielu rūpību un precizitāti. Gandrīz 20 gadus mūsu ražošanas metodes Kinto nepārtraukti uzlabotas, lai no neapstrādātā vara un alumīnija izgatavotu produktus, kas gatavi lietošanai kā aizsargplāksnes pat visgrūtākajām prasībām. Zināšanas par to, kā tās tiek izgatavotas, inženieriem sniedz ieskatu rūpībā, kāda tiek ievērota katram izstrādājumam, un kāpēc kvalitātes kontrole ir būtiska katrā ražošanas posmā. Mēs darbojamies, ievērojot stingrus protokolus, kas sertificēti atbilstoši ISO 9001 un IATF 16949 standartiem — sākot ar ienākošo materiālu pārbaudi un beidzot ar galīgo iepakošanu. Šis apmācības materiāls jūs iepazīstina ar četriem galvenajiem aizsargplāksņu ražošanas posmiem.
Nesagatavoto materiālu izvēle un sagatavošana
Sākums ir ar augstas kvalitātes vara un alumīnija stieņiem un lentes formā. Kinto iegādājas materiālus tikai no uzticamiem ražotājiem, kas izsniedz materiāla sertifikātus, kurās norādītas elektriskās vadītspējas un ķīmiskā sastāva vērtības. Mēs izmantojam parasti elektrolītisku, stipru, ar skābekli piesātinātu varu (ETP) ar vismaz 99,9 procentu tīrību. Alumīnijam izvēlas sakausējumus 1060 vai 6061, atkarībā no konkrētajām lietojumprogrammām. Katrs partijas daudzums tiek pārbaudīts saņemšanas brīdī. Pirms griešanas tiek pārbaudīti visi izmēri, virsmas tiek novērtētas to stāvokļa un vadītspējas ziņā, lai nodrošinātu atbilstību mūsu standartiem. Nākamais solis ir sagatavošanas posms — lentes atveidošana un iztaisnošana. Šiem rullētajiem metāliem bieži vien ražotnē paliek atlikušais spriegums, tāpēc precīzai iztaisnošanai ir pieejama speciāla mašīna, kas nodrošina plaknumu ar stingrām pieļaujamām novirzēm. Ja nepieciešams papildu apstrādes posms un gala produkts prasa noteiktu grauda orientāciju vai mehāniskās īpašības, busbarus turpmākajā apstrādē uzrauga materiāla orientācijas ziņā. Šajā posmā ir svarīga arī tīrība: jebkāds eļļas vai netīrumu daudzums var ietekmēt nākamos procesa posmus, tostarp pārklāšanu vai izolāciju.
Precīza griešana un veidošana
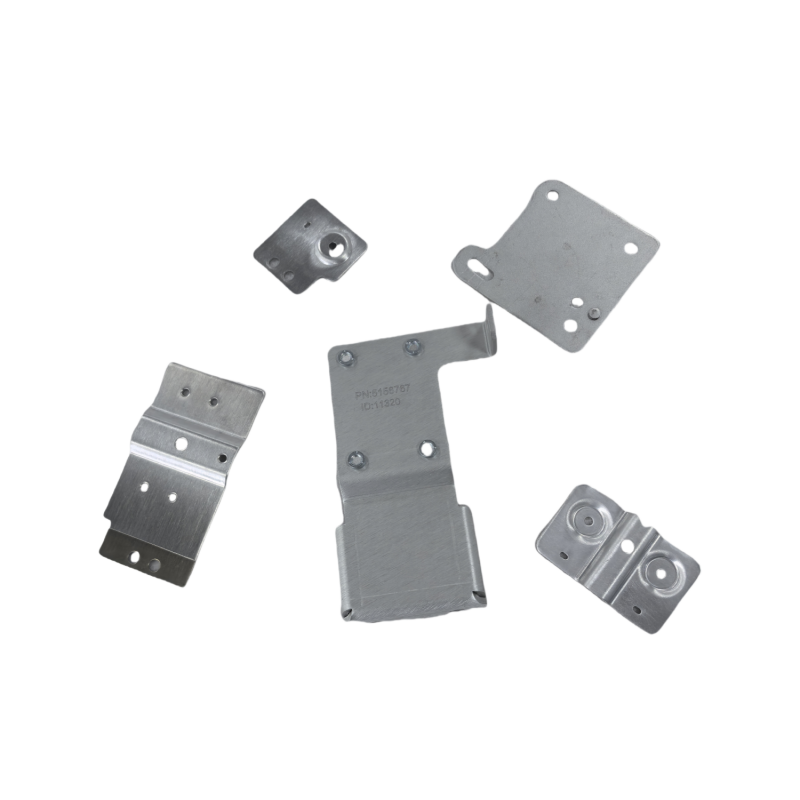
Pēc materiāla sagatavošanas to vajadzētu sagriezt aptuveni pareizajā izmērā un izgriezt sākotnējās formas. Izmantotā griešanas un apstrādes aprīkojuma precizitāte ir ļoti augsta, tādēļ malas ir ļoti tīras un bez uzvalķiem. Mūsu pilnīgi automātiskās griešanas līnijas spēj ražot vienmērīgus griezumus ar precizitāti līdz 0,1 mm lielām partijām. Dažādiem barometriem pēc griešanas bieži nepieciešams veikt liekšanu, urbšanu vai reljefa veidošanu. Mūsu ražošanas centros ir pieejami lieli CNC vadības preses un liekšanas stendi, kas ļauj viegli izgatavot sarežģītas ģeometrijas detaļas. No vienkārša plakanā stieņa līdz daudzplakņu liekumam ar vairākām caurumām mēs nodrošinām ļoti stingrus izmēru noviržu ierobežojumus visām sastāvdaļām. Laminētu barometru gadījumā šī ražošanas posma būtība ir atsevišķu detaļu griešana un to ievietošana viena otrai ar izolējošu materiālu starp katru detaļu. Formējot laminētus izstrādājumus, jāievēro īpašas prasības, jo ir jānodrošina precīza katra slāņa savstarpēja izlīdzināšana. Griešanas un formēšanas procesā operatori veic starpposma mērījumus, izmantojot digitālos kalibrus un koordinātu mērīšanas mašīnu.
Apmeklēšana un virsmas apstrāde
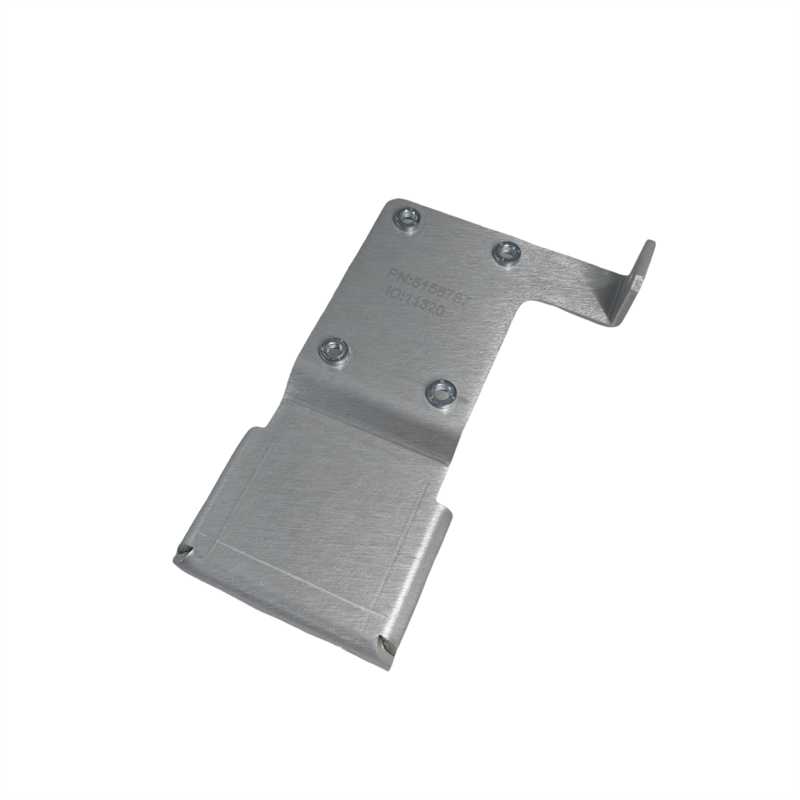
Bieži vien autobusu stieņi ir sarežģīti komponenti, kuriem nepieciešamas izmaiņas pamatgriešanas un veidošanas procesos. Kinto apstrādes centri aprīkoti ar CNC frēzmašīnām un urbšanas stacijām, kas spēj izgatavot pielāgotus caurumu rakstus, slotus un kontrurbumus. Standarta rīku komplekti nevar nodrošināt pielāgotas un unikālas ģeometrijas; tomēr mašīnā tiek ieprogrammēti pielāgoti rīku maršruti, lai izveidotu vajadzīgo elementu jūsu lietojumprogrammai. Uzmanība tiek pievērsta arī uzraudzībai pie vītajiem caurumiem terminālu savienojumiem, lai nodrošinātu, ka caurums ir pareizā izmērā, lai pareizi pieņemtu termināla savienojumu, un ka cauruma dziļums ir pareizs.
Virsmas apstrādes procesi sākas pēc mehāniskās apstrādes. Vienkāršu tīrīšanas/repassivācijas apstrādi var veikt uz neapstrādātām autobusām. Mēs arī varam pārklāt ar alvu, niķeli vai sudrabu korozijas izturības vai kontaktvirsmu uzlabošanai īpašām lietojumprogrammām. Pārklāšanas process ietver tīrīšanu, virsmas aktivizāciju un elektroplātēšanu, lai sasniegtu norādīto pārklājuma biezumu. Pat viscomplexākās formas vienmērīgi tiek pārklātas, izmantojot kontrolētu vannas ķīmiju un strāvas blīvumu. Šajā posmā elastīgā izolētā autobusa procesā tiek piemēroti izolācijas materiāli, piemēram, epoksīda pulvera pārklājums vai siltumšķīstoša apvalka apvilkums.
Gala montāžas kvalitātes kontrole un iepakošana
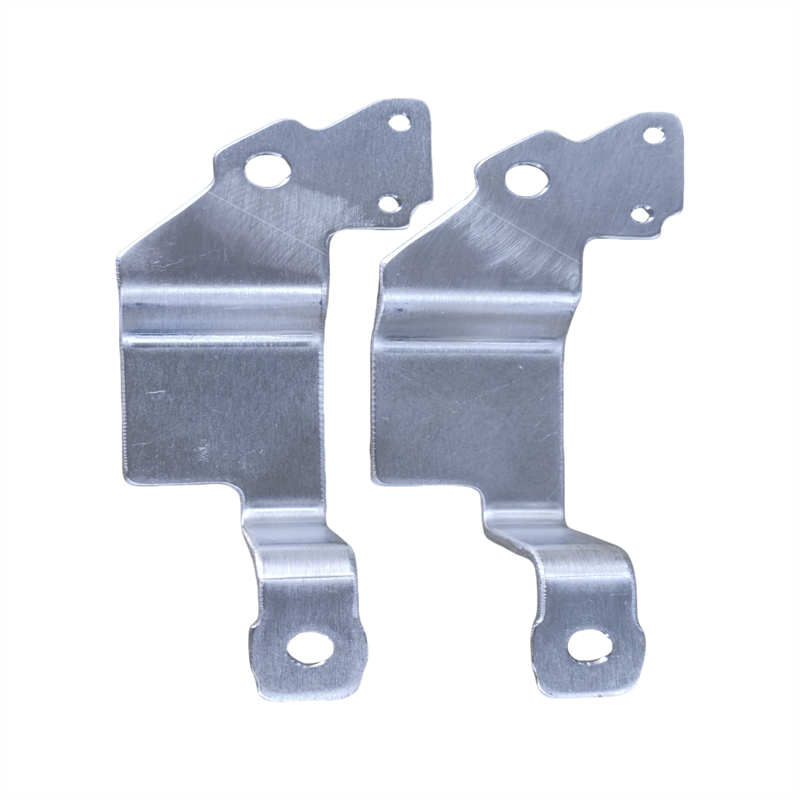
Pēdējais posms ir komponentu savienošana, lai izveidotu pabeigtus barvadītājus, kas ir gatavi uzstādīšanai. Vienkāršiem vienkāršiem barvadītājiem nepieciešama tikai šī darbība, kurā produkts tiek notīrīts un izmērīts galīgajam izstrādājumam. Mēs veicam kārtošanu, rivēšanu vai stiprināšanu saskaņā ar jūsu montāžas zīmējumu laminētiem vai vairākdaļīgiem izstrādājumiem. Visiem montētajiem barvadītājiem tiek veikta elektriskā pārbaude. Mēs mērām līdzstrāvas pretestību un salīdzinām to ar aprēķinātajām vērtībām, kas balstītas uz materiāla īpašībām un ģeometriju. Jebkurš barvadītājs, kura pretestības vērtības pārsniedz pieļaujamās robežas, tiek noraidīts un papildus izpētīts, lai noteiktu pamatcēloni. Izolācijas dielektriskās izturības pārbaude pierāda, ka sasniegta izolācijas sprieguma klase. Mēs arī veicam mehāniskās vilcējspēka pārbaudes barvadītāju stiprinājumiem un savienojumiem, kas paredzēti lielas vibrācijas vides lietošanai. Piemērotā apgaismojumā vizuālā pārbaude ļauj atklāt virsmas defektus, kas var ietekmēt ilgtermiņa uzticamību. Pēc pārbaudēm katrs barvadītājs tiek vēlreiz notīrīts, lai noņemtu pirkstu nospiedumus vai citus barvadītāju apstrādes pēdas. Iepakojums nodrošina aizsardzību transportēšanas laikā. Visi barvadītāji ir atdalīti ar aizsargšķīdinātājiem, un plākšņotiem izstrādājumiem tiek iekļautas mitruma barjeras maisiņi. Katrā iepakojumā tiek iekļauta atbilstības apliecība ar izsekojamību līdz materiāla partijai.
Secinājums
Kvalitātes kontrole augstas kvalitātes busbar ražošanā ietver rūpīgu uzmanību visos posmos — sākot ar izejvielu izvēli un beidzot ar iepakojuma procesiem. Kinto precīzais busbar liekšanas process un plašs kvalitātes kontroles sistēma garantē, ka katrs vara vai alumīnija busbar tiek izgatavots tieši atbilstoši jūsu vajadzībām. No vienkāršiem plakanajiem stieņiem līdz sarežģītām laminētām konstrukcijām — neatkarīgi no tā, cik stingras būtu jūsu pieļaujamās novirzes, mūsu process katru reizi nodrošinās vienmērīgu rezultātu. Mēs aicinām jūs sazināties ar mums par savu nākamo busbar projektu un pārliecināties par pilnas procesa kontroles priekšrocībām, lai nodrošinātu jūsu gala produkta detaļu kvalitāti un uzticamību.