EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
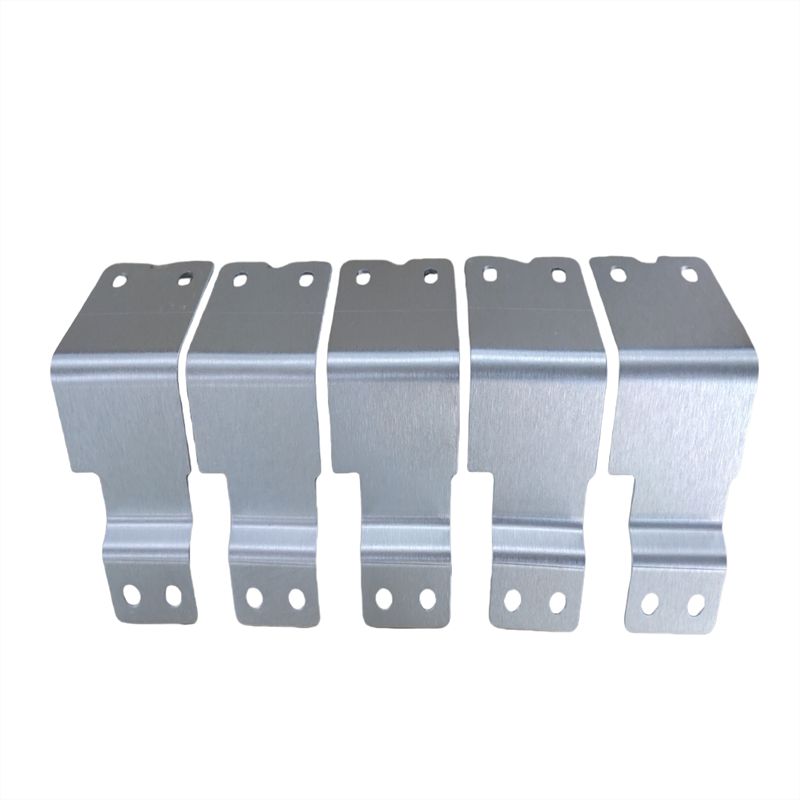
Bussbar er grunnlaget for et stabilt strømforsyningssystem, og den produseres med stor omsorg og presisjon. I nesten 20 år har våre produksjonsmetoder kontinuerlig blitt forbedret hos Kinto for å omforme rå kobber og aluminium til produkter som er klare til bruk som bussbarer for de mest krevende kravene. Å vite hvordan den produseres gir ingeniører innsikt i den omsorgen som legges inn i hvert enkelt produkt, og hvorfor kvalitetskontroll er avgjørende i hver fase. Vi opererer med en prosess med strenge protokoller som er sertifisert i henhold til ISO 9001 og IATF 16949, fra verifikasjon av innkomne materialer helt til endelig emballasje. Denne veiledningen tar deg gjennom de fire hovedstadiene i produksjonen av bussbarer.
Valg og forberedelse av råvarer
Alt starter med høykvalitets spoler og stenger av kobber og aluminium. Ved Kinto kjøper vi kun fra pålitelige verk som utsteder materiellsertifikater som bekrefter verdier for elektrisk ledningsevne og kjemisk sammensetning. Kobberet vi bruker er vanligvis elektrolytisk hardt pitch-kobber (ETP) med minst 99,9 prosents renhet. For aluminium velger vi legeringene 1060 eller 6061, avhengig av de spesifikke anvendelsene. Hver parti inspiseres ved mottak. Før skjæring kontrolleres alle mål, overflater sjekkes for tilstand, og det utføres ledningsevneprosjekter for å sikre at materialet oppfyller våre standarder. Neste trinn er avrulling og retting i forberedelsesfasen. Med disse rullet metallene etterlates ofte en restspenning fra verket, så en presis rettemaskin er tilgjengelig for å sikre planhet innenfor smale toleranser. Dersom ytterligere bearbeiding er nødvendig og det endelige produktet krever en bestemt kornretning eller mekaniske egenskaper, overvåkes bussbarer for materiellorientering under senere bearbeiding. På dette tidspunktet er også renhold viktig: enhver olje eller smuss kan påvirke senere prosesssteg, inkludert platting eller isolasjon.
Presisjonsskjæring og forming
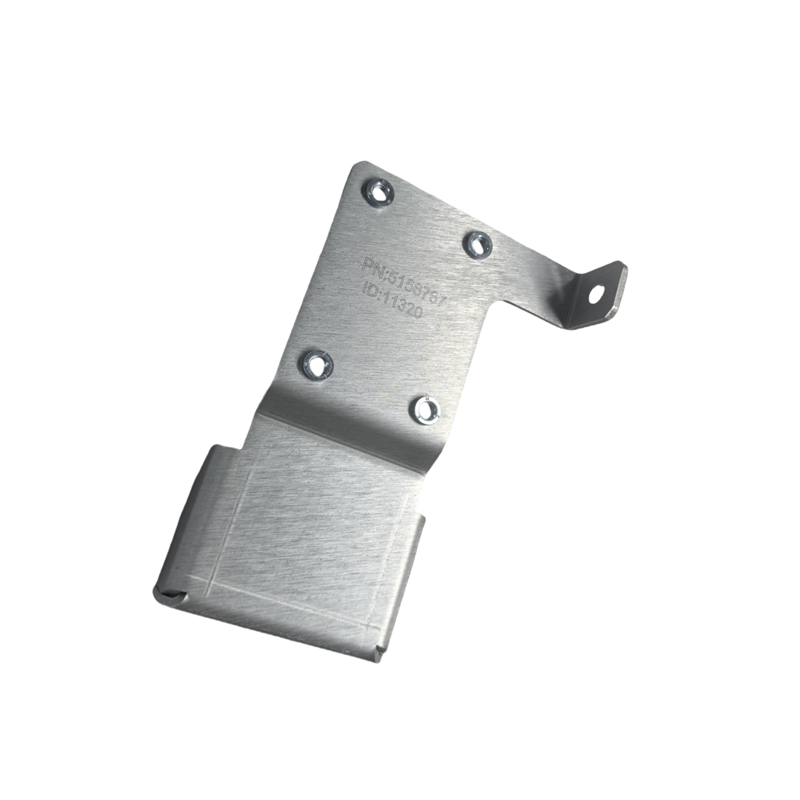
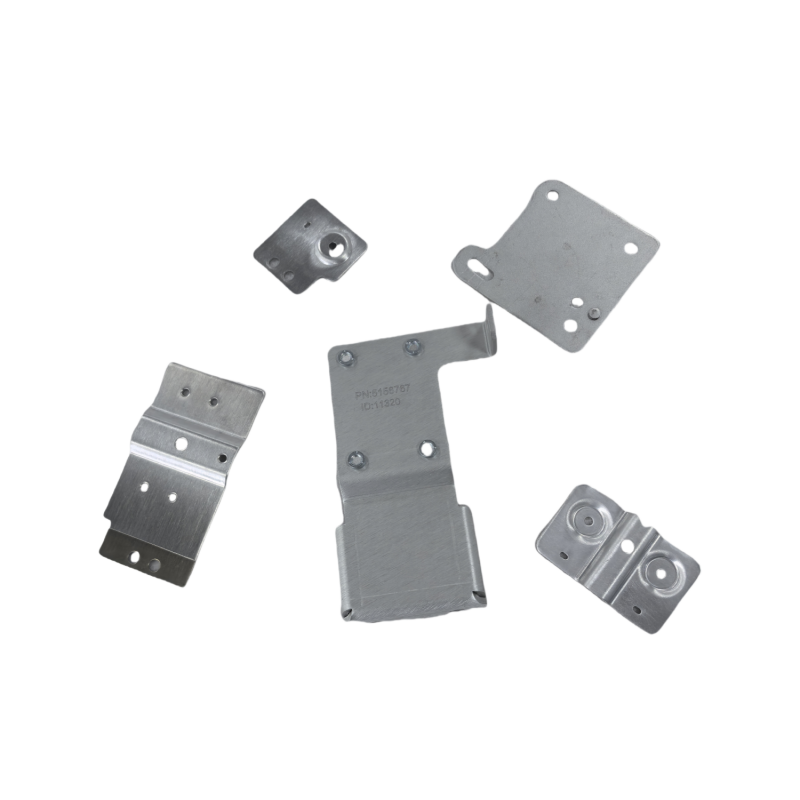
Når materialet er forberedt, skal det kuttes til omtrent riktig størrelse, og de innledende formene kuttes ut. Skjæreekvipmentet og sagene som brukes, er svært presise og gir ekstremt rene kanter uten burrer. Våre fullt automatiserte skjærelinjer kan produsere konsekvente kuttelengder med en nøyaktighet på bare 0,1 mm for bestillinger i store volum. Mange busstenger må bøyes, stanses eller preges etter at de er kuttet. Kompliserte geometrier kan lett utføres ved hjelp av våre store CNC-styrte presser og bøyebrakker, som er tilgjengelige på våre fabrikasjonsanlegg. Fra en enkel flat stav til en flerplan-bøyning med flere hull leverer vi ekstremt smale toleranser for alle komponenter. I tilfelle av laminerte busstenger er denne produktionsfasen prosessen med å kutte individuelle deler og sette dem sammen med isolerende materiale mellom hver del. Laminerte produkter har unike egenskaper under forming, siden spesiell oppmerksomhet må tas for å sikre presis justering mellom lagene. Operatører utfører målinger underveis i kutt- og formingprosessen ved hjelp av digitale skyvelær og koordinatmålemaskiner.
Maskinbearbeiding og overflatebehandling
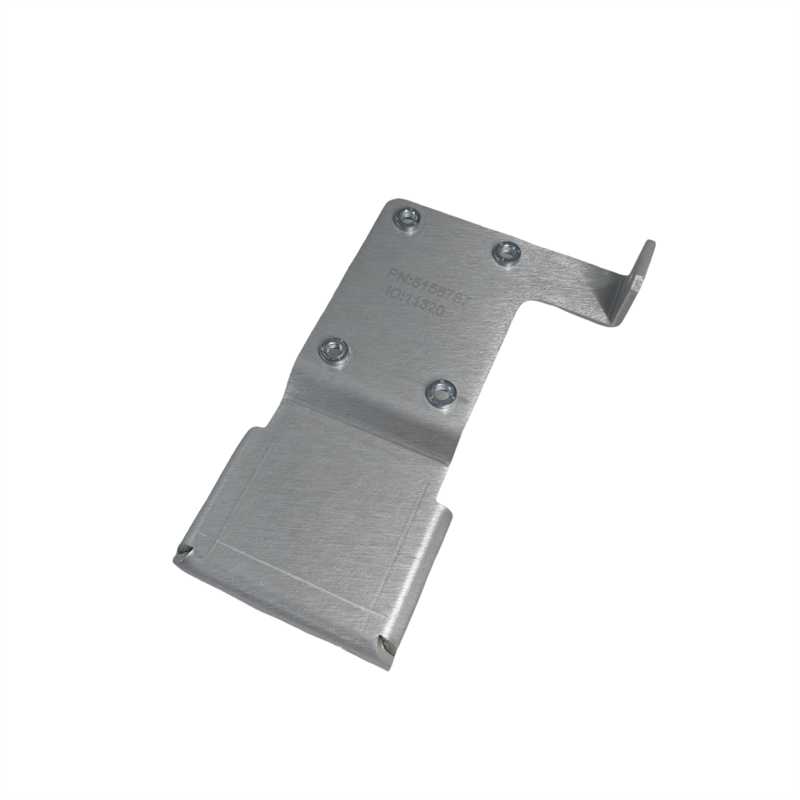
Ofte er bussstenger komplekse komponenter som krever endringer i de grunnleggende skjæring- og formingsprosessene. Kinto sin maskinsenter har CNC-fræsemaskiner og boremaskiner som kan produsere tilpassede hullmønstre, spalter og senkede hull. Standardverktøy kan ikke håndtere tilpassede, unike geometrier; men tilpassede verktøybaner programmeres inn i maskinen for å lage den ønskede funksjonen for ditt bruksområde. Det legges spesiell vekt på nøye inspeksjon av gjengede hull for terminaltilkoblinger, for å sikre at hullstørrelsen passer terminaltilkoblingen korrekt og at hullens dybde er riktig.
Overflatebehandlingsprosesser starter etter bearbeidingen. En enkel rengjørings-/repassiveringsbehandling kan utføres på nakne busstenger. Vi kan også platere med tinn, nikkel eller sølv for korrosjonsbestandighet eller for å forbedre kontaktflater for spesielle anvendelser. Platereprosessen består av rengjøring, overflateaktivering og elektroplatering for å oppnå en spesifisert belægnings tykkelse. Selv de mest komplekse formene blir belagt jevnt ved hjelp av kontrollert badekemi og strømtetthet. Isolermaterialer som epoksy-pulverbelægning eller varmeskrumpbar kappe brukes i dette steget i prosessen for fleksible isolerte busstenger.
Sluttfase for kvalitetskontroll og emballasje
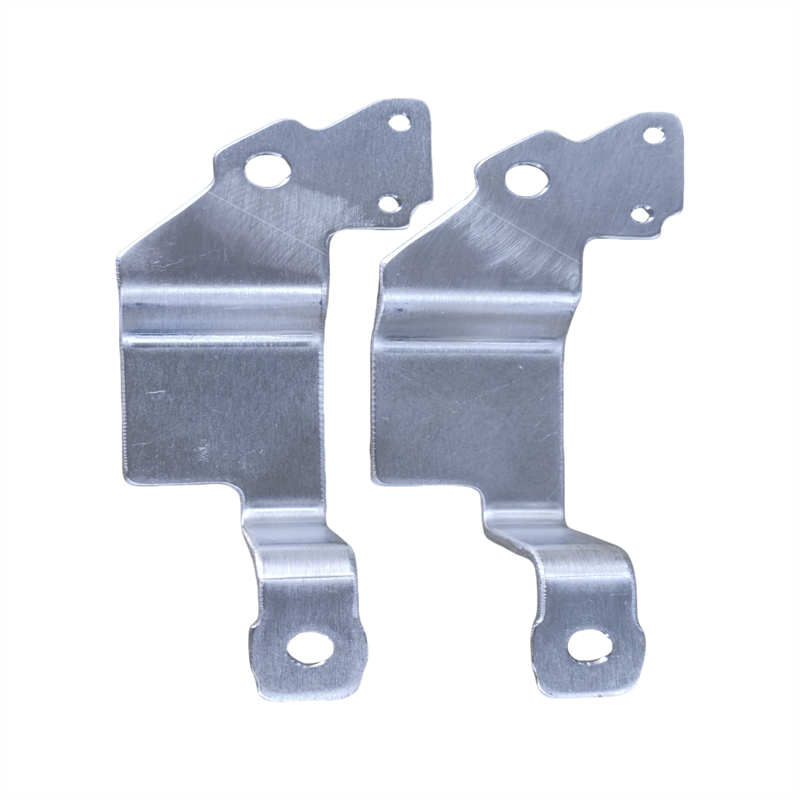
Siste trinn er montering av komponenter for å lage ferdige bussstenger, som er klare til installasjon. Enkle éndelte bussstenger krever bare dette trinnet, og da rengjøres og måles produktet for endelig kvalitetskontroll. Vi utfører stabling, nattering eller festeprosesser i henhold til deres monteringsillustrasjon for laminerte eller flerdelsmonteringer. Alle monterte bussstenger gjennomgår elektrisk testing. Vi måler likestrømmotstanden og sammenlikner den med beregnede verdier basert på materialens egenskaper og geometri. Enhver bussstang med motstandsverdier som overskrider akseptable nivåer avvises og undersøkes grundig for å finne årsaken. En test av dielektrisk styrke demonstrerer at isolasjonens spenningsklassifisering oppnås. Vi utfører også mekanisk trekktesting av festepunkter og tilkoblinger for bussstenger som skal brukes i miljøer med høy vibrasjon. Under passende belysning kan overflatefeil oppdagast ved visuell inspeksjon, noe som kan påvirke langtidspåliteligheten. Etter testing rengjøres hver bussstang en gang til for å fjerne eventuelle fingeravtrykk eller merker fra håndtering. Emballasjen beskytter under transport. Alle bussstenger er separert med beskyttende løsningsmidler, og fuktbarrieresekker inkluderes for platerte deler. En samsvarserklæring med sporbarhet tilbake til materialepartiet følger også med hver emballasje.
Konklusjon
Kvalitetskontroll i produksjonen av en høykvalitets busstang omfatter nøyaktig oppmerksomhet på detaljer fra valg av råmaterialer til slutten av pakkeprosessene. Nøyaktig bøying av busstanger og et omfattende kvalitetskontrollsystem hos Kinto garanterer at hver kobber- eller aluminiumsbusstang produseres nøyaktig etter dine behov. Fra enkle flate stenger til komplekse laminerte monteringer – uansett hvor smale toleransene er, gir vår prosess et konsekvent resultat hver eneste gang. Vi oppfordrer deg til å kontakte oss angående ditt neste busstangprosjekt og oppleve fordelen med full prosesskontroll for å sikre delenes kvalitet og pålitelighet i ditt ferdige produkt.