EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
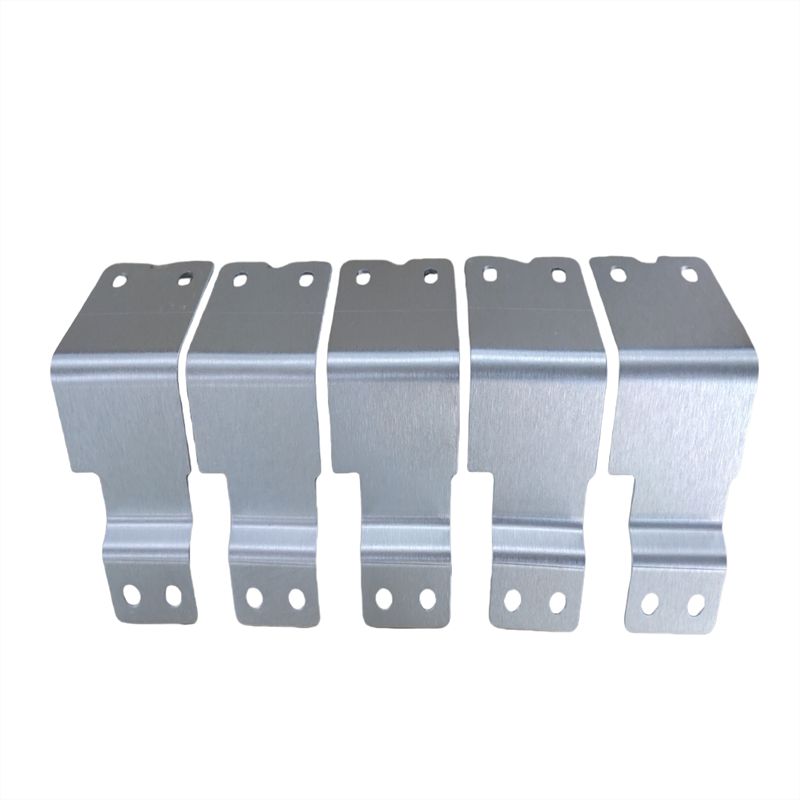
Szyna zbiorcza stanowi podstawę stabilnego systemu rozdziału mocy i jest wytwarzana z dużą starannością oraz precyzją. Od prawie 20 lat metody produkcji w firmie Kinto są ciągle udoskonalane, aby przekształcić surową miedź i aluminium w gotowe do użycia szyny zbiorcze spełniające najbardziej wymagające specyfikacje. Znajomość procesu ich wytwarzania pozwala inżynierom zrozumieć, jak wiele staranności wkładane jest w każdy produkt oraz dlaczego kontrola jakości jest kluczowa na każdym etapie. Nasz proces opiera się na ścisłych protokołach certyfikowanych zgodnie z normami ISO 9001 oraz IATF 16949 – od weryfikacji materiałów wejściowych aż po końcowe pakowanie. Ten poradnik przedstawia cztery główne etapy produkcji szyn zbiorczych.
Dobór i przygotowanie surowców
Wszystko zaczyna się od wysokiej jakości cewek i prętów miedzianych oraz aluminiowych. W firmie Kinto zakupujemy je wyłącznie od renomowanych hut, które wydają certyfikaty materiału potwierdzające wartości przewodności elektrycznej oraz składu chemicznego. Stosowana przez nas miedź to zazwyczaj elektrolityczna miedź twarda (ETP) o czystości nie mniejszej niż 99,9 procent. W przypadku aluminium wybieramy stopy 1060 lub 6061, w zależności od konkretnego zastosowania. Każda partia jest kontrolowana po jej otrzymaniu. Przed cięciem sprawdzane są wszystkie wymiary, stan powierzchni oraz przeprowadzane są pomiary przewodności, aby zapewnić zgodność materiału ze standardami firmy Kinto. Następnym etapem przygotowania jest rozwijanie i wyprostowywanie. W przypadku tych metali w postaci blach często pozostaje napięcie resztkowe po procesie w hucie, dlatego do dyspozycji mamy precyzyjną maszynę do wyprostowywania, która zapewnia płaskość z bardzo małymi допuszczalnymi odchyłkami. Jeśli wymagane są dalsze operacje technologiczne, a końcowy produkt wymaga określonego kierunku ziarna lub konkretnych właściwości mechanicznych, orientacja materiału w szynoprzewodach jest monitorowana podczas kolejnych etapów obróbki. W tym momencie ważna jest również czystość: każda oleista plama lub brud może wpłynąć na kolejne etapy procesu, w tym na procesy galwanizacji lub izolacji.
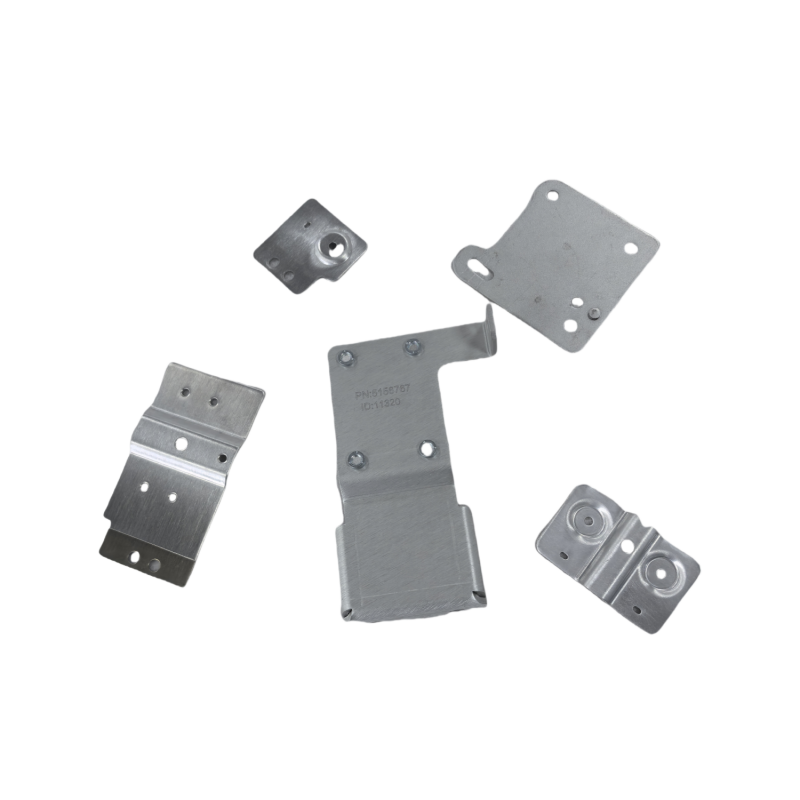
Precyzyjne cięcie i kształtowanie
Po przygotowaniu materiału należy go przyciąć do przybliżonego rozmiaru i wykonać wstępne cięcia kształtów. Wykorzystywane urządzenia tnące i piłujące charakteryzują się bardzo dużą precyzją i zapewniają nadzwyczaj czyste krawędzie bez zacień. Nasze w pełni automatyczne linie cięcia pozwalają na uzyskanie jednolitych długości cięcia z dokładnością do 0,1 mm przy zamówieniach o dużej objętości. Wiele szyn zbiorczych wymaga gięcia, perforacji lub tłoczenia po wykonaniu cięcia. Złożone geometrie można łatwo realizować za pomocą naszych dużych pras i giętarek sterowanych numerycznie (CNC), dostępnych w centrach obróbki. Od prostej płaskiej szyny po wielopłaszczyznowe gięcia z wieloma otworami – dostarczamy wszystkie elementy z bardzo ścisłymi tolerancjami. W przypadku szyn zbiorczych laminowanych etap ten obejmuje cięcie poszczególnych elementów oraz ich umieszczanie z materiałem izolacyjnym pomiędzy każdą warstwą. Produkty laminowane mają unikalne cechy podczas kształtowania, dlatego konieczne jest szczególne uwzględnienie dokładnego wzajemnego ustawienia warstw. Operatorzy dokonują pomiarów kontrolnych w trakcie cięcia i kształtowania za pomocą cyfrowych suwmiarek oraz maszyn pomiarowych współrzędnościowych.
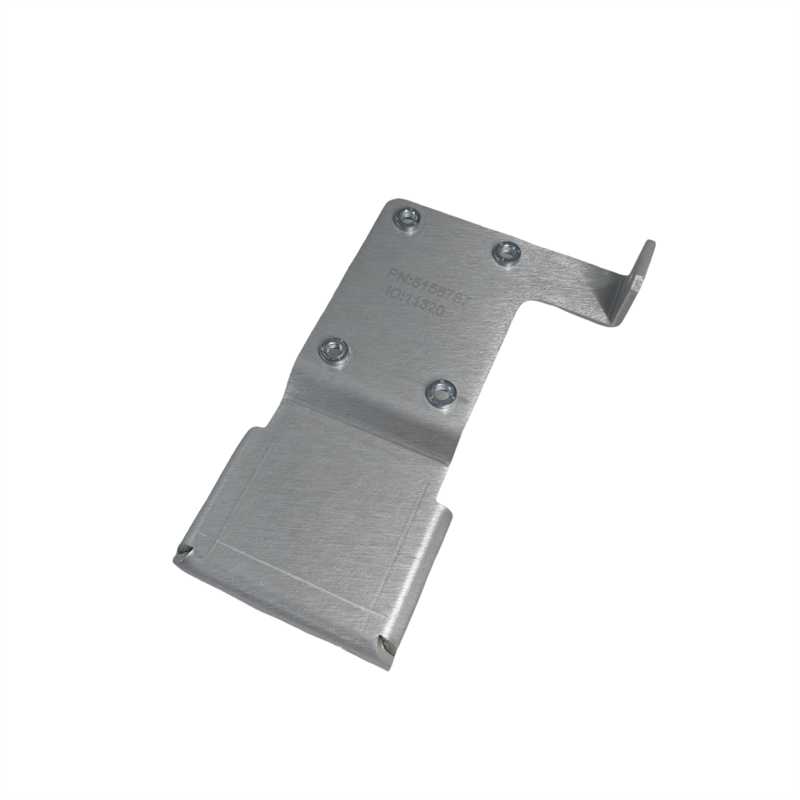
Obróbka skrawaniem i obróbka powierzchniowa
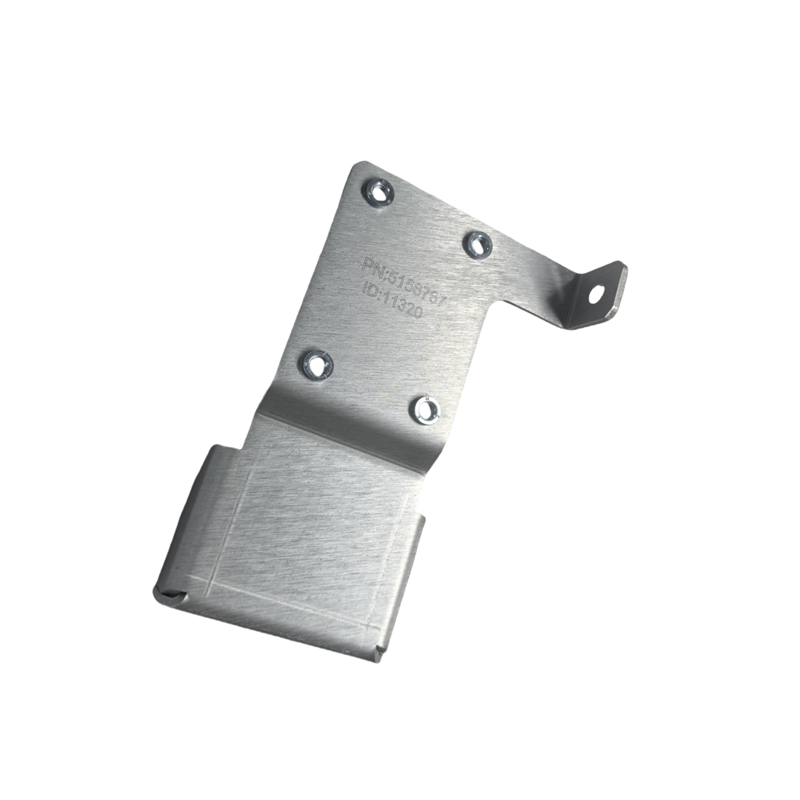
Często szyny zbiorcze są skomplikowanymi elementami, które wymagają modyfikacji podstawowych procesów cięcia i gięcia. Centra obróbkowe Kinto wyposażone są w frezarki CNC oraz stacje wiercące, pozwalające tworzyć niestandardowe wzory otworów, wycięcia i gwintowane wgłębienia. Standardowe narzędzia nie pozwalają na realizację niestandardowych, unikalnych geometrii; jednakże niestandardowe ścieżki narzędziowe są programowane bezpośrednio w maszynie, aby uzyskać pożądane cechy dla Państwa zastosowania. Szczególną uwagę zwraca się na staranne sprawdzanie otworów gwintowanych przeznaczonych do połączeń z zaciskami, aby zapewnić odpowiednią średnicę otworu umożliwiającą prawidłowe osadzenie zacisku oraz właściwą głębokość otworu.
Procesy obróbki powierzchniowej rozpoczynają się po frezowaniu. Na odsłoniętych szynach zbiorczych można wykonać prostą operację czyszczenia i repasywacji. Możemy również nanosić powłoki cynowe, niklowe lub srebrne w celu zwiększenia odporności na korozję lub poprawy właściwości powierzchni kontaktowych w zastosowaniach specjalnych. Proces pokrywania obejmuje czyszczenie, aktywację powierzchni oraz elektrolityczne nanoszenie powłoki w celu osiągnięcia określonej grubości warstwy. Nawet najbardziej skomplikowane kształty są pokrywane jednorodnie dzięki kontrolowanej chemii kąpieli oraz gęstości prądu. W tym etapie procesu elastycznych izolowanych szyn zbiorczych stosuje się materiały izolacyjne, takie jak proszkowa farba epoksydowa lub termokurczliwe rękawy.
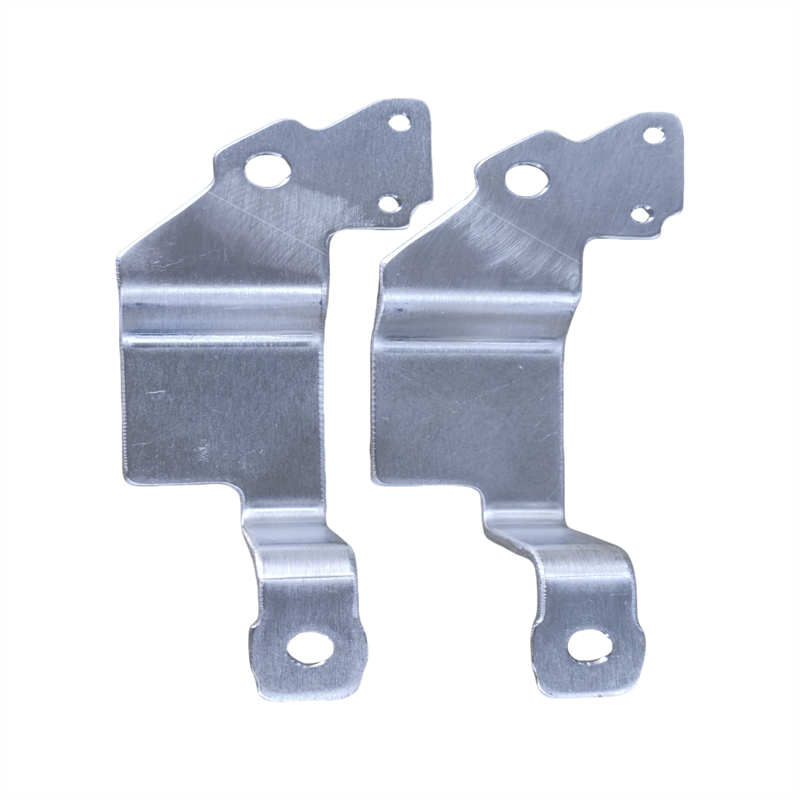
Kontrola jakości końcowej montażu oraz pakowanie
Ostatnim etapem jest łączenie komponentów w celu stworzenia gotowych szyn zbiorczych, gotowych do montażu. Proste jednolite szyny zbiorcze wymagają jedynie tego etapu, po którym produkt jest oczyszczany i mierzony w celu finalnej kontroli jakości. Dla złożonych lub wieloczęściowych szyn zbiorczych wykonujemy procesy układania warstw, nitowania lub mocowania zgodnie z Państwa rysunkiem montażowym. Wszystkie zmontowane szyny zbiorcze poddawane są testom elektrycznym. Mierzymy opór prądu stałego i porównujemy go z wartościami obliczonymi na podstawie właściwości materiału oraz geometrii. Każda szyna zbiorcza, której wartość oporu przekracza dopuszczalne poziomy, jest odrzucana i podlega dodatkowej analizie w celu ustalenia przyczyny pierwotnej. Test wytrzymałości dielektrycznej potwierdza osiągnięcie deklarowanego napięcia roboczego izolacji. Wykonujemy również mechaniczne testy rozciągania połączeń i elementów mocujących szyn zbiorczych przeznaczonych do zastosowań w środowiskach o wysokim poziomie wibracji. Przy odpowiednim oświetleniu wizualna kontrola pozwala wykryć wszelkie wady powierzchniowe, które mogą wpływać na długoterminową niezawodność. Po zakończeniu testów każda szyna zbiorcza jest ponownie oczyszczana w celu usunięcia śladów palców lub innych śladów manipulacji. Opakowanie zapewnia ochronę podczas transportu. Wszystkie szyny zbiorcze są oddzielone materiałami ochronnymi, a dla części pokrytych warstwą metaliczną stosowane są worki z barierą przeciw wilgoci. Do każdej paczki dołączamy certyfikat zgodności z pełną śledzonością do partii materiału.
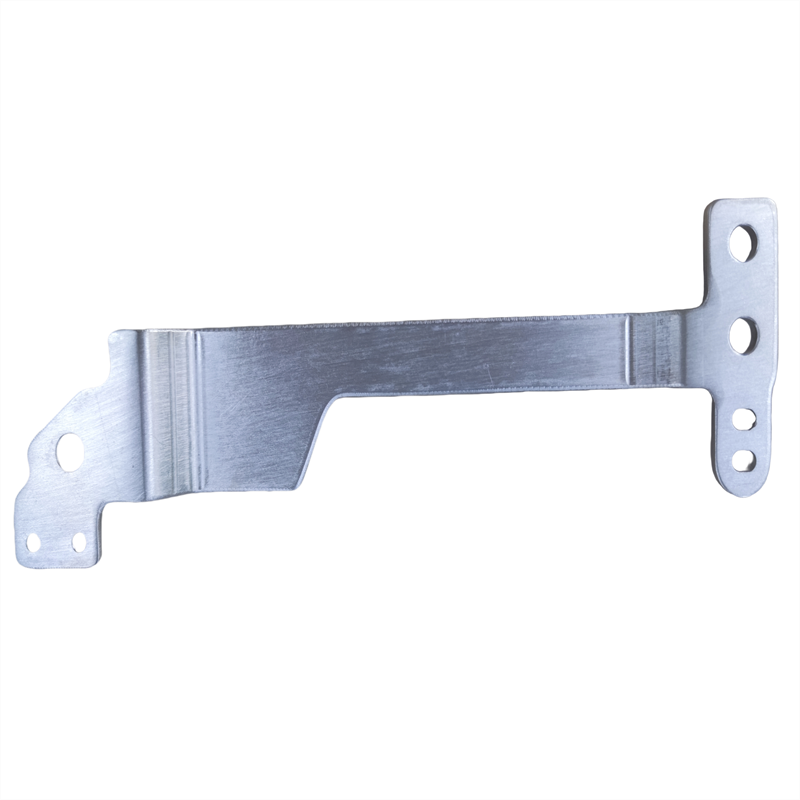
Podsumowanie
Kontrola jakości w produkcji wysokiej klasy szyn zbiorczych obejmuje staranne zwracanie uwagi na szczegóły – od wyboru surowców aż po końcowe procesy pakowania. Precyzyjne gięcie szyn zbiorczych oraz rozbudowany system kontroli jakości w firmie Kinto gwarantują, że każda miedziana lub aluminiowa szyna zbiorcza jest produkowana z dokładnością dopasowaną do Państwa potrzeb. Od prostych płaskich prętów po złożone zespoły laminowane – niezależnie od tego, jak ścisłe są wymagane допuszczalne odchyłki, nasz proces zapewnia spójny wynik za każdym razem. Zachęcamy do kontaktu telefonicznego w sprawie kolejnego projektu szyn zbiorczych i do oceny korzyści płynących z pełnej kontroli procesu, która zapewnia jakość i niezawodność części w końcowym produkcie.