EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
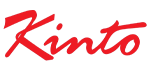
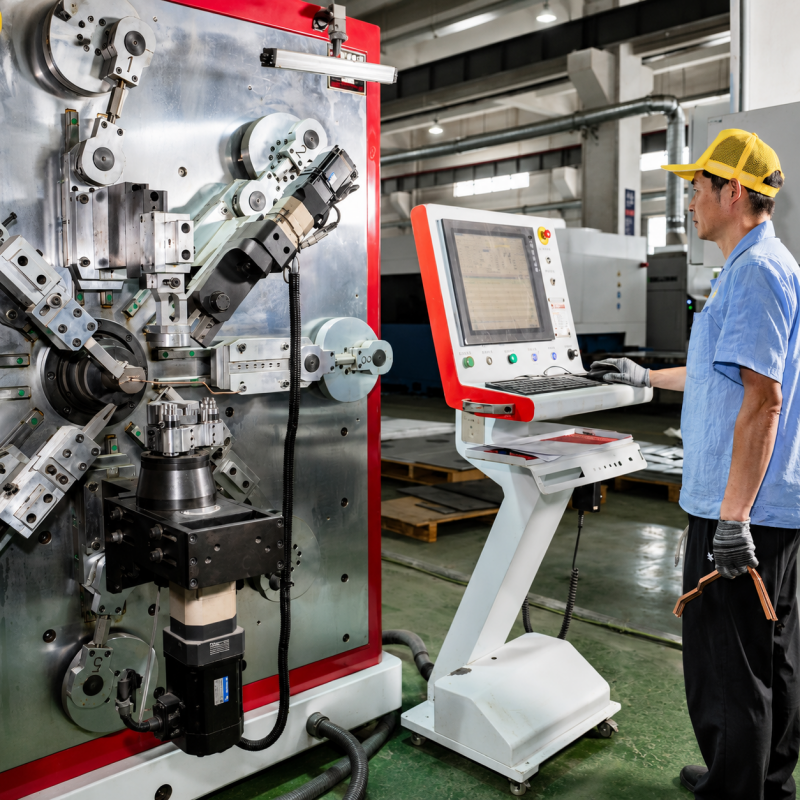
Projektowanie z myślą o produkcji to najlepsze podejście do obniżenia kosztów i poprawy jakości. Niewielkie zmiany w projekcie mogą prowadzić do obniżenia kosztów produkcji oraz skrócenia czasu realizacji miedzianych szyn zbiorczych w systemach akumulatorów pojazdów elektrycznych, rozdzielni energii oraz zastosowań w odnawialnych źródłach energii. Nadmierne specyfikowanie to powszechne zagadnienie wśród wielu inżynierów, którzy nadmiernie określają cechy zwiększające złożoność obróbki bez dodatkowej wartości funkcjonalnej. Można uzyskać spojrzenie na swoje decyzje projektowe i ograniczenia, aby stworzyć projekt o tych samych właściwościach elektrycznych i mechanicznych przy niższych kosztach. Wiele klientów zwróciło się do Kinto z prośbą o zoptymalizowanie projektu miedzianych szyn zbiorczych w celu produkcji części o wysokiej dokładności i ścisłych tolerancjach. Ten przewodnik zawiera cenne wskazówki dotyczące zasad DFM, które nie wiążą się z dodatkowymi kosztami, ale zapewniają niezawodność produktów.
Uprość wzory otworów i ich rozmieszczenie
Wiercenie otworów to jeden z najpopularniejszych procesów stosowanych przy produkcji miedzianych szyn zbiorczych; każdy dodatkowy otwór zwiększa koszty tego procesu. Dla każdego otworu wymagane są czas na przygotowanie narzędzi, zużycie narzędzi oraz kontrola jakości. Oszczędzaj koszty: liczbę punktów montażu lub połączenia należy ograniczyć wyłącznie do niezbędnego minimum. Unikaj również wielu małych otworów, które w trakcie obróbki będą wymagały wielokrotnych zmian narzędzi lub zastosowania specjalnych wierteł. Zapewnij odpowiednią odległość między otworami oraz między otworami a krawędzią szyny zbiorczej. Miedź charakteryzuje się względnie niską twardością, dlatego umieszczanie otworów zbyt blisko krawędzi może prowadzić do odkształceń lub rozwarstwień podczas przebijania lub wiercenia. Zgodnie z ogólną zasadą odległość otworu od krawędzi powinna wynosić co najmniej 1,5 grubości materiału, a odległość między otworami – co najmniej grubość materiału. Jeśli szyna zbiorcza ma zostać pokryta warstwą ochronną (np. przez galwanizację), należy zadać sobie pytanie: czy konieczne jest całkowite wypełnienie wszystkich otworów warstwą pokrycia, czy wystarczy częściowe pokrycie w zależności od zastosowania? Wszystkie te drobne dostosowania sumują się w znaczne skrócenie czasu cyklu produkcyjnego.
Zoptymalizuj promienie gięcia z uwzględnieniem właściwości miedzi
Miedź zachowuje się inaczej niż stal podczas gięcia, a jej reakcja znacznie różni się w zależności od stopu i hartu. Jeśli promień gięcia jest zbyt mały dla wybranego stopu i hartu, może to prowadzić do pęknięć, wad powierzchniowych lub konieczności dodatkowych etapów odpuszczania, które mogą być czasochłonne i kosztowne. Optymalny promień gięcia dla wewnętrznej strony gięć w większości zastosowań miedzianych szyn zbiorczych wynosi od jednego do dwóch razy grubość materiału. Dla miększych hartów (miedź odpuszczona) można uzyskać ścisłe promienie gięcia, jednak w zastosowaniach narażonych na drgania wytrzymałość mechaniczna może okazać się niewystarczająca. Harty stosowane w trakcie procesu wytwarzania, które nadają miedzi twardszy charakter, nie gięją się łatwo i mogą wymagać większych promieni gięcia. Wczesne koordynowanie się z wykonawcą procesu pozwala wybrać odpowiedni hart, który zapewnia optymalny kompromis między przewodnością elektryczną, wytrzymałością mechaniczną i kutejnością. Należy również uwzględnić kierunek gięcia względem kierunku walcowania arkusza miedzianego. Gięcie miedzi w poprzek kierunku walcowania (a nie wzdłuż niego) zmniejsza ryzyko pęknięć powierzchniowych. Choć precyzyjne maszyny Kinto pozwalają tworzyć szeroki zakres unikalnych geometrii, te, które „przystosowują się” do naturalnych właściwości kształtowania miedzi, są zawsze tańsze.
Zmniejsz operacje wtórne dzięki inteligentnemu projektowaniu
Dodatkowe operacje, takie jak usuwanie wykańczania (deburring), maskowanie przed pokrywaniem metalami oraz dodatkowe przejścia, stanowią istotny czynnik zwiększający koszty. Jeśli te etapy zostaną ograniczone lub całkowicie wyeliminowane, dobrze zaprojektowany szyna zbiorcza będzie spełniać swoje zadanie. Nie należy wymagać niestandardowych grubości materiału, które wymagałyby indywidualnego walcowania lub nadmiernej obróbki powierzchniowej przez szlifowanie. Unikaj maskowania pożądanych fragmentów ścianek ze względu na obecność pułapek automatycznych w roztworze do pokrywania metalami lub konieczność ręcznego maskowania. Jeśli wymagane są elastyczne połączenia szyn zbiorczych, lepszym rozwiązaniem może być montaż laminowanych szuntów bezpośrednio w głównym ciele szyny zbiorczej zamiast skomplikowanych elastycznych przewodów skokowych, które wymagają spawania lub dokręcania do ciała szyny zbiorczej. Projektuj płaskie, nieprzerwane powierzchnie, aby można je było łatwo izolować za pomocą taśmy, malowania proszkowego lub termozszywanej osłony. Wąskie kanały i trudno dostępne obszary spowodowane ostrymi narożnikami wymagają ręcznej obróbki wykańczającej. Zaokrąglone narożniki oraz wystarczająco duże promienie krzywizny pomagają zmniejszyć koncentrację naprężeń oraz umożliwiają zastosowanie procesów automatycznej obróbki wykańczającej.
Strategia tolerancji zapewniająca równowagę między precyzją a kosztem
Ścisłe dopuszczalne odchylenia zawsze wiążą się z wyższymi kosztami produkcji. Wzrost kosztów nie jest liniowy – zmniejszenie dopuszczalnego odchylenia z 0,10 do 0,05 może spowodować ponad dwukrotny wzrost kosztów obróbki i kontroli jakości. Nie należy określać ścislszych odchyleni niż to konieczne. Nie należy podawać dopuszczalnych odchyleń w wymiarach, które nie wpływają na kształt ani funkcjonalność elementu. Niektóre elementy, np. szyny zbiorcze w wielu jednostkach, które mogą kompensować niedoskonałości przez odkształcenie po zamontowaniu, nie wymagają ekstremalnej dokładności pozycyjnej w kierunku długości i szerokości. Należy ustalić sposób wymiarowania i tolerancji umożliwiający stosowanie symboli geometrycznego wymiarowania i tolerancji (GD&T) oraz stosować dopuszczalne odchylenia wyłącznie do kluczowych cech rzeczywiście tego wymagających – np. położenia otworów montażowych lub wymiarów związanych z powierzchniami montażowymi. Dzięki temu wykonawca nie uzyska fałszywego wrażenia, że wszystkie cechy wymagają najwyższej dokładności. Możliwości produkcyjne Kinto charakteryzują się bardzo wysoką precyzją. Aby realizować niestandardowe geometrie zgodnie z naszymi możliwościami, zachęcamy klientów do stosowania ścisłych tolerancji wyłącznie tam, gdzie jest to konieczne dla prawidłowego działania elementu. Oszczędności wynikające ze stosowania luźniejszych tolerancji można przeznaczyć na inne typy materiałów, komponenty wyższej klasy lub zwiększone wysiłki związane z prototypowaniem. Zastosowanie tej metody projektowania z myślą o produkcji (Design for Manufacturing) na wczesnym etapie projektowania pozwoli obniżyć ogólne koszty i zapewnić rozwiązania opłacalne.