EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
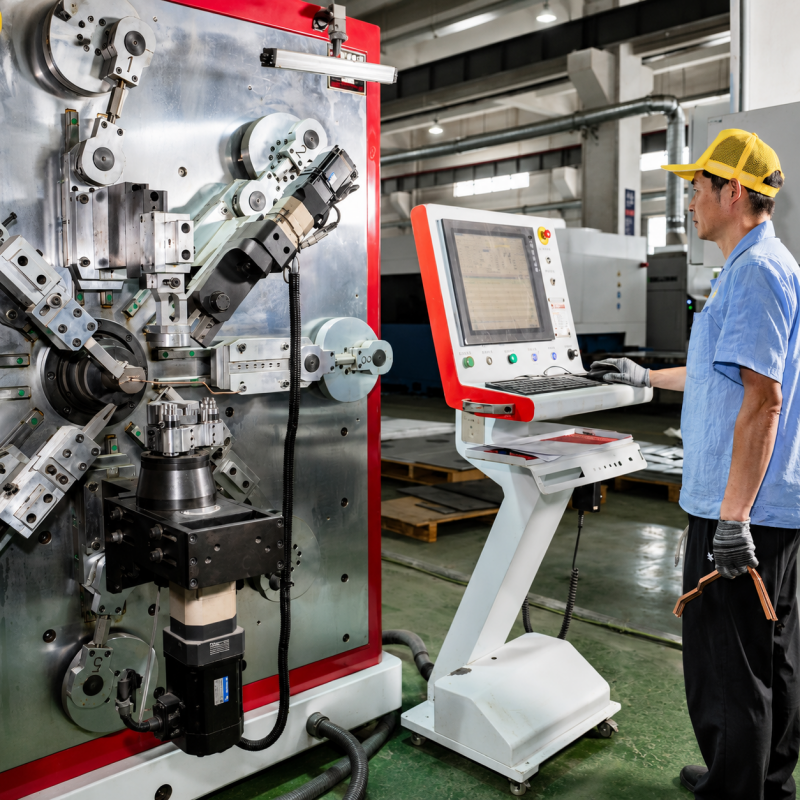
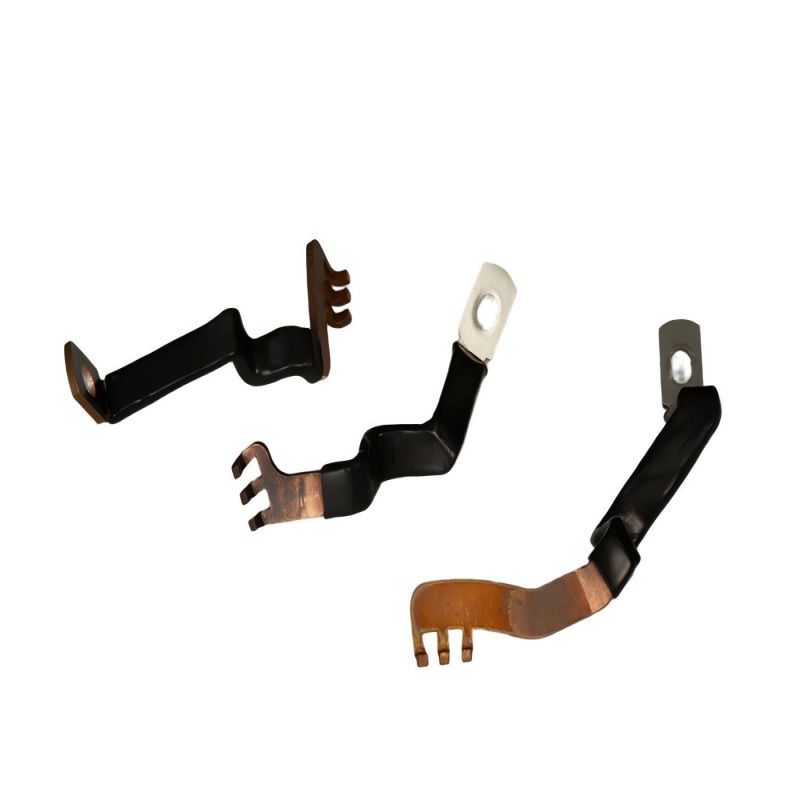
Проектирането за производство е най-добрата стратегия за намаляване на разходите и подобряване на качеството. Незначителни промени в проекта могат да доведат до намаляване на производствените разходи и времето за изработка на медни шини в батерийните системи за електромобили, системи за разпределение на енергия и приложения в областта на възобновяемата енергия. Прекалено строгите спецификации са честа проблемна практика сред много инженери, които задават излишно високи изисквания към отделни характеристики, увеличавайки по този начин сложността на машинната обработка без функционална полза. Вие можете да получите по-дълбоко разбиране на своите проектиране и ограничения, за да създадете проект със същите електрически и механични характеристики, но при по-ниски разходи. Много клиенти са се обърнали към Kinto за оптимизация на проекта на медни шини, особено за производството на части с висока точност и тесни допуски. Това ръководство предоставя ценни насоки относно принципите на DFM, които не изискват допълнителни разходи, но гарантират надеждността на продуктите.
Опростяване на шаблоните и разстоянията между отворите
Пробиването на отвори е един от най-често използваните процеси при производството на медни шини, като всеки отвор увеличава разходите за обработка. За всеки отвор са необходими време за подготвяне на инструментите, износване на инструментите и инспекция. Спестяване на разходи: броят на монтажните или свързващите точки трябва да се ограничи само до необходимия минимум. Освен това избягвайте множество малки отвори, които изискват няколко смянки на инструментите или специални свредела по време на обработката. Осигурете достатъчно разстояние между отворите и между отворите и ръба на шината. Медта е относително мек метал и разполагането на отвори твърде близо до ръба може да доведе до деформация или разкъсване по време на пробиване или свредене. Като общо правило отворите трябва да се намират на разстояние поне 1,5 пъти по-голямо от дебелината на материала от ръба, а разстоянието между отворите не трябва да е по-малко от дебелината на материала. Ако шината ще се покрива с галваничен слой, възниква въпросът: дали е задължително всички отвори напълно да се покрият със слоя или частично покритие е достатъчно за вашата употреба? Всички тези малки корекции водят до значително намаляване на цикъла на производството.
Оптимизиране на радиусите на извиване за характеристиките на медта
Медта се държи по-различно от стоманата при огъване, а нейният отговор варира значително в зависимост от сплавта и термичната обработка. Ако радиусът на огъването е твърде малък за желаната сплав и термична обработка, това може да доведе до пукнатини, повърхностни дефекти или да изисква допълнителни стъпки на отжиг, които могат да бъдат времеемки и скъпи. Оптималният радиус на огъване за вътрешната страна на огъванията при повечето приложения на медни шини е от един до два пъти размерът на материала. При по-меки термични обработки (отжигана мед) се постигат тесни радиуси, но при употреба в условия на вибрации механичната якост може да е недостатъчна. По-твърдите термични обработки, използвани по време на производствения процес, не се огъват лесно и изискват по-широки радиуси. Съветваме да се координирате рано с производителя, за да изберете подходящата термична обработка, която балансира електрическата проводимост, механичната якост и формоваемостта. Имайте предвид и посоката на огъването спрямо посоката на валцовката на медния лист. Огъването на медта напречно на посоката на валцовката (а не по нея) намалява риска от повърхностни пукнатини. Макар с прецизните машини на Kinto да могат да се създават широк спектър от уникални геометрии, онези, които „играят по правилата“ на естественото формоване на мед, винаги са по-евтини.
Намаляване на второстепенните операции чрез умно проектиране
Вторичните операции като заравняване на ръбовете, галванично покритие с маскиране и повече проходи са значителен фактор за разходите. Ако тези стъпки се намалят или елиминират, добре проектираната шина ще изпълни задачата си. Не се изискват нестандартни дебелини, които трябва да се произвеждат по поръчка чрез валцовка или които изискват прекомерно шлифоване на повърхността. Избягвайте маскиране в желаните участъци на стените поради наличието на автоматични капани в галваничния разтвор или ръчно маскиране. Ако са необходими гъвкави връзки за шини, може да е по-добре да се инсталират ламинирани шунтови елементи в основното тяло на шината, вместо сложни гъвкави скокови връзки, които трябва да се заваряват или закрепят с болтове към тялото на шината. Проектирайте плоски, непрекъснати повърхности, за да могат лесно да се покриват с лепенка, прахово покритие или термоусукваща се обвивка за изпълнение на изолационните изисквания. Тесните канали и труднодостъпните области поради остри ъгли изискват ръчна довършителна обработка. Закръглените ъгли и достатъчно големите радиуси помагат за намаляване на концентрацията на напрежения и също така осигуряват възможност за автоматизирана довършителна обработка.
Стратегия за толерантност, която балансира точността и разходите
По-строгата допустима грешка винаги води до по-високи производствени разходи. Това не е линейно увеличение – намаляването на допустимата грешка от 0,10 на 0,05 може да доведе до повече от двойно увеличение на разходите за машинна обработка и инспекция. Не определяйте по-строга допустима грешка, отколкото е необходимо. Не посочвайте допустима грешка при размер, който няма влияние върху формата или функционалността на детайла. Някои детайли, като шини за ток в множество единици, които могат да компенсират отклоненията си чрез деформация при монтаж, може да не изискват изключителна позиционна точност по дължина и ширина. Определете размерите и допустимите грешки така, че да се използват символите на Геометричното размерно и допустимо отклонение (GD&T), и приложете допустима грешка само към критичните характеристики, които наистина я изискват – например местоположението на монтажните отвори и размерите, свързани с монтажните интерфейси. Това не дава на производителя погрешното впечатление, че всички характеристики изискват най-висока точност. Производствените възможности на Kinto са с изключително висока прецизност. За да произвеждаме персонализирани геометрии, съответстващи на нашите възможности, насърчаваме клиентите ни да прилагат строги допустими грешки само там, където те са абсолютно необходими за функционирането. Спестяването от производството с по-големи допустими грешки може да се инвестира в други типове материали, по-висококачествени компоненти или по-обстойни прототипни усилия. Прилагането на този подход „Проектиране за производство“ още в началните етапи на проектирането ще ви помогне да намалите общите си разходи и да получите икономически ефективни решения.