EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
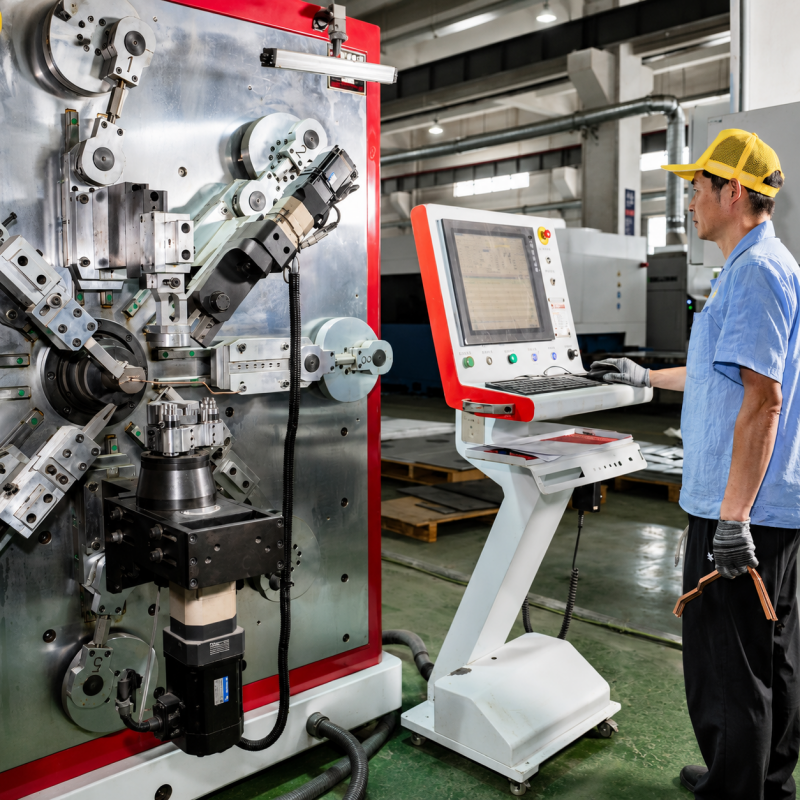
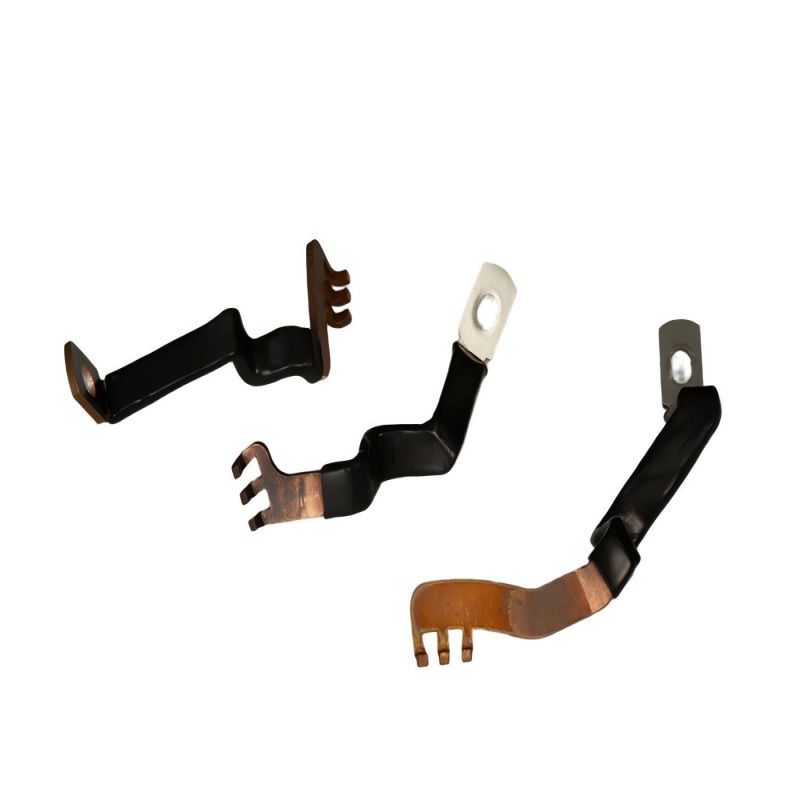
Dizajn za proizvodnju je najbolji pristup za smanjenje troškova i poboljšanje kvalitete. U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EZ) br. 725/2009 Komisija je odlučila da se odredi da se u skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 primjenjuje odredba o uvođenju mjera za smanjenje emisija goriva iz Previše specifikacija je česti problem među mnogim inženjerima koji previše preciziraju značajke koje povećavaju složenost obrade bez funkcionalne vrijednosti. Možete dobiti uvid u svoje izbora i ograničenja dizajna kako biste proizveli dizajna s istim električnim i mehaničkim karakteristikama po nižim troškovima. Mnogi su kupci pristupili Kintu za optimizaciju dizajna bakrene šipke za proizvodnju dijelova visoke točnosti i čvrste tolerancije. Ovaj vodič pruža vrijedne upute o načelima DFM-a koji ne koštaju novac, ali održavaju proizvode pouzdanima.
Jednostavnite uzorke rupa i razmak
Bušenje rupa je jedan od najpopularnijih procesa u proizvodnji bakrene šipke, a svaka rupa povećava cijenu procesa. Za svaku rupu potrebno je vrijeme obrade alata, nošenje alata i inspekcija. Ušteda troškova: Broj postavljenih ili priključenih točaka trebao bi biti ograničen na potrebnu količinu. Također, ne pravite gomilu sitnih rupa koje će zahtijevati nekoliko promjena ili posebne bušilice u tom procesu. U slučaju da se ne provede ispitivanje, mora se provjeriti da je ispitivanje provedeno u skladu s tim zahtjevima. Bakar je od neke strane mekan i izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno iz Uobičajeno, otvorovi treba smjestiti najmanje 1,5 puta dublje od materijala od rubova, a razmak između rupa ne smije biti manji od debljine materijala. Ako se šipka treba prekriti, onda je pitanje morate li imati sve otvorove u potpunosti ispunjene ili je djelomično prekrivanje dovoljno za vašu upotrebu? Sve ove male izmjene donose velike uštede u vremenu ciklusa.
Optimizacija radija za savijanje za karakteristike bakra
Bakar se ponaša drugačije od čelika kada se savije, a njegov odgovor značajno varira u zavisnosti od legure i temperature. Ako je polumjer savijanja premali za željenu leguru i temperaturu, može rezultirati pukotinama, površnim defektima ili zahtijevati dodatne korake izgaranja koji mogu biti dugotrajni i skupi. Optimalni radijus savijanja za unutrašnjost savijanja za većinu primjena bakrene šipke jedan do dva puta je veći od same veličine materijala. Za mekše temperature (izglijano bakar) dobivaju se čvrsti polutki, ali kada se koriste za vibracijske primjene, mehanička čvrstoća može biti neadekvatna. Temperature koje se koriste tijekom proizvodnog procesa i koje čine tvrđe temperature neće se lako savijati i možda će trebati šire polupremine. Koordinacija s proizvođačem na početku procesa da bi izabrali pravi temperament koji uravnotežuje električnu provodljivost, mehaničku čvrstoću i oblikljivost. U slučaju da se ne primjenjuje presjek, to se može učiniti na temelju sljedećih kriterija: Sklonjenje bakra u smjeru valjanja (umjesto s njim) smanjuje rizik od pukotina površine. Iako se s Kintovim preciznim strojevima može stvoriti širok spektar jedinstvenih geometrija, oni koji "igruju" prirodnom oblikovanju bakra uvijek će biti jeftiniji.
Smanjenje sekundarnih operacija pomoću pametnog dizajna
Sekundarne operacije poput deburiranja, maskiranja, više propusnica značajne su troškove. Ako se ovi koraci smanje ili ukinu, onda dobro dizajnirana busbar može učiniti posao. Ne zahtijevajte nestandardne debljine koje se moraju valjati po narudžbi ili imaju previše brušenja površine. Ako je potrebno, ispitno je upotrijebiti i druge metode za ispitivanje. Ako su potrebne fleksibilne veze s šipkom, možda je bolje instalirati laminirane šunte u glavno tijelo šipke, umjesto složenih fleksibilnih skakača koji se moraju zavarivati na mjesto ili nabrojati na tijelo šipke. U slučaju da se ne može primijeniti sustav za zaštitu od topline, potrebno je osigurati da se ne može koristiti za zaštitu od topline. Uzak kanal, teško dostupan zbog oštih uglova, treba ručno završiti. Okrugli uglovi i velikodušni radijumi pomažu u smanjenju koncentracije napona, a također omogućuju automatizirane procese završetka.
Strategija tolerancije koja uravnotežuje preciznost i troškove
Starija tolerancija će uvijek koštati više za proizvodnju. To nije linearno povećanje smanjenje tolerancije s 0,10 na 0,05 može uzrokovati povećanje obrade/inspekcije više od 2x. Ne navodi se više nego što je potrebno. Ako je to potrebno, u slučaju da je to potrebno, potrebno je utvrditi razinu. Neki dijelovi, poput šipki mnogih jedinica koje mogu nadoknaditi skretanjem kada se instaliraju, možda ne trebaju ekstremnu točnost položaja na svojoj duljini i širini. Uvođenje dimenzija i tolerancija koje omogućuju upotrebu simbola geometrijskog dimenzija i tolerancije (GD&T) i primjena tolerancije na kritične značajke kojima je to doista potrebno, kao što su lokacije montiranih rupa i dimenzije koje se odnose na montažne sučelje, na primjer. To ne daje proizvođaču lažnu ideju da sve karakteristike zahtijevaju najvišu točnost. Kinto je vrlo precizna. Kako bismo proizveli prilagođene geometrije prema našim mogućnostima, ohrabrićemo naše kupce da primjenjuju stroge tolerancije samo tamo gdje je to potrebno samo za funkcioniranje. Ušteda od proizvodnje s laganim tolerancijama može se uložiti u druge vrste materijala, komponente višeg razreda ili povećane napore za izradu prototipa. Upotreba ove metodologije Dizajn za proizvodnju tijekom početnih faza dizajna pomoći će vam uštedjeti na ukupnim troškovima i imati troškovno učinkovita rješenja.