 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA

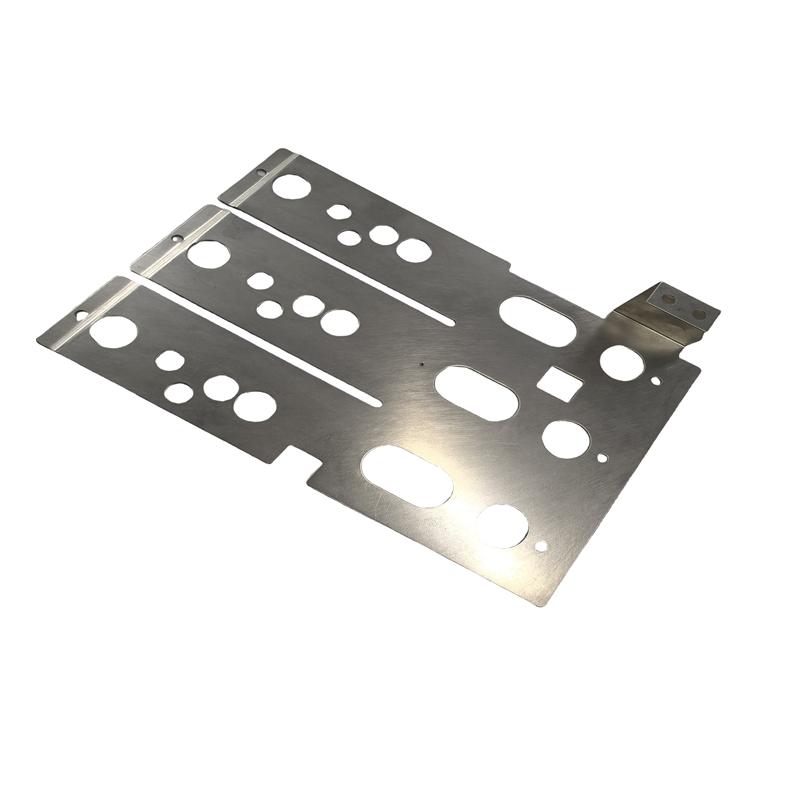
Coerente barre di carico la qualità dipende da più fattori rispetto alla semplice precisione degli strumenti. Richiede un controllo efficace dei processi, una progettazione pratica per la produzione (DFM) e ispezioni affidabili durante l’intero ciclo produttivo. Senza questi elementi, anche una barra collettore in rame o alluminio ben progettata potrebbe presentare variazioni dimensionali, difficoltà di assemblaggio o costi produttivi non necessari.
Con oltre 20 anni di esperienza nella produzione, Kinto Electric realizza barre collettore personalizzate per applicazioni nei settori EV, accumulo di energia e industriale. Integrando il controllo qualità con revisioni DFM precoci, i produttori possono identificare potenziali problemi prima che influiscano sull’efficienza produttiva, sui tempi di consegna o sulla coerenza del prodotto finale.
Controllo della qualità in corso
Il controllo qualità inizia con l’ispezione dei materiali in entrata e prosegue attraverso la fabbricazione, il trattamento superficiale, l’assemblaggio e l’ispezione finale. Ogni fase può influenzare le dimensioni, le prestazioni elettriche e la qualità complessiva della barra collettore finita.
A seconda dei requisiti del prodotto, i principali punti di ispezione possono includere lo spessore del materiale, la posizione dei fori, gli angoli di piegatura, la planarità, le bave e lo stato della superficie. Per le barre collettore placcate o isolate, potrebbe essere necessaria anche la verifica dello spessore del rivestimento, della copertura superficiale e dell’integrità dell’isolamento.
Verificare le caratteristiche critiche nelle fasi appropriate della produzione consente di individuare eventuali scostamenti prima che questi influenzino un numero maggiore di componenti. Ad esempio, un’impostazione errata della piegatura può causare ripetuti errori dimensionali, mentre l’eccesso di bave può generare problemi di montaggio o di isolamento.
Per i prodotti che richiedono tolleranze strette, è necessario definire metodi di misurazione adeguati e frequenze di ispezione conformi al disegno tecnico, al processo produttivo e ai requisiti del cliente. Ove applicabile, il controllo statistico di processo (SPC) può contribuire a identificare tendenze nei dati misurati e a supportare interventi correttivi tempestivi.
L’obiettivo non è semplicemente ispezionare i componenti finiti, ma individuare e risolvere potenziali problemi il più precocemente possibile.
DFM: migliorare la producibilità prima della produzione
Molte sfide legate alla produzione possono essere affrontate già nella fase di progettazione. Una revisione DFM valuta se una barra collettore possa essere prodotta in modo coerente utilizzando materiali, attrezzature e processi produttivi adeguati.
Per barre collettore personalizzate in rame e alluminio, alcuni dettagli progettuali meritano particolare attenzione.
Raggi di curvatura e proprietà del materiale: Il raggio minimo praticabile di curvatura dipende dallo spessore del materiale, dalla sua tempra e dalle condizioni di formatura. Esaminare questi fattori in anticipo può contribuire a ridurre il rischio di crepe, deformazioni o risultati di curvatura non uniformi.
Distanze dal foro al bordo: Fori posizionati troppo vicino ai bordi o alle zone di curvatura possono causare difficoltà durante la punzonatura o la formatura. Eventuali modifiche, purché consentite dai requisiti funzionali, possono migliorare la producibilità.
Tolleranze dimensionali e adattamento in fase di assemblaggio: Le dimensioni critiche devono essere chiaramente identificate e le tolleranze devono rispecchiare effettive esigenze funzionali. Tolleranze eccessivamente stringenti possono aumentare i costi di produzione e ispezione senza necessariamente migliorare le prestazioni del prodotto.
Costruzione del busbar laminato: Per le configurazioni laminate, occorre esaminare congiuntamente l’allineamento degli strati, lo spessore dell’isolamento, le aree di incollaggio e le tolleranze di impilamento. Devono inoltre essere valutati gli effetti della saldatura, della formatura e del montaggio sull’integrità dell’isolamento.
Selezione del processo produttivo: La punzonatura, la piegatura, la lavorazione CNC e altri metodi di fabbricazione presentano vantaggi diversi. Il processo più idoneo dipende dalla geometria del componente, dal materiale, dai requisiti di tolleranza, dal volume dell’ordine e dagli obiettivi di costo.
L'obiettivo della DFM è mantenere i requisiti funzionali del cliente, identificando al contempo opportunità pratiche per semplificare la produzione, ridurre le lavorazioni superflue e migliorare la coerenza produttiva. Eventuali modifiche progettuali proposte devono essere esaminate e approvate dal cliente prima dell’implementazione.
Ispezione, collaudo e tracciabilità
L’ispezione finale contribuisce a verificare che i busbar finiti soddisfino i requisiti tecnici concordati prima della spedizione. Il piano di ispezione deve rispecchiare il progetto del prodotto e la sua applicazione prevista, anziché applicare gli stessi test a ogni componente.
A seconda del progetto, la verifica può includere misurazioni dimensionali, prove di resistenza elettrica, misurazioni dello spessore del placcaggio o prove di tenuta dielettrica per componenti isolati. Per applicazioni specifiche potrebbero essere richieste prove di innalzamento di temperatura, cicli termici, vibrazioni o altri test ambientali.
I metodi di ispezione dimensionale possono includere calibri, calibri di riferimento, sistemi di misurazione ottica e macchine di misura a coordinate (CMM), a seconda della geometria e dell’accuratezza richiesta. La scelta del metodo appropriato contribuisce a garantire che le caratteristiche critiche possano essere verificate in modo affidabile ed efficiente.
La tracciabilità è altrettanto importante. L’identificazione del lotto collegata ai pertinenti certificati di materiale, ai risultati delle ispezioni e ai registri di produzione consente ai produttori di indagare su problemi qualitativi e di attuare azioni correttive. Fornisce inoltre ai clienti la documentazione di supporto per le revisioni interne della qualità e per i requisiti normativi applicabili.
I test specifici, i criteri di accettazione e i relativi registri devono essere concordati in base al disegno del cliente, alla specifica tecnica e all’applicazione. Requisiti chiari aiutano a evitare incomprensioni durante l’approvazione dei campioni e la produzione in serie.
Miglioramento continuo nella produzione
Il controllo qualità e la progettazione per la produzione (DFM) devono supportare il miglioramento continuo, anziché operare come attività isolate. L’analisi delle non conformità, dei risultati delle ispezioni e dei colli di bottiglia produttivi aiuta a individuare opportunità per migliorare la stabilità del processo e l’efficienza produttiva.
Ad esempio, una progettazione adeguata dei dispositivi di fissaggio e procedure standardizzate di impostazione possono contribuire a ridurre la variabilità tra i diversi cicli produttivi. La manutenzione preventiva delle attrezzature può garantire prestazioni costanti, mentre i controlli sui materiali in entrata possono ridurre la variabilità causata da differenze nello spessore, nella tempra o nello stato superficiale dei materiali.
Quando vengono identificati problemi ricorrenti, le azioni correttive devono affrontare le cause profonde, non solo i componenti interessati. A seconda della natura del problema, ciò potrebbe comportare la regolazione dei parametri di processo, la revisione delle istruzioni operative, il miglioramento dei dispositivi di fissaggio o la riconsiderazione delle raccomandazioni originali di DFM.
Questi miglioramenti possono contribuire a ridurre gli interventi di ritorno evitabili e i tempi di fermo, sostenendo al contempo una qualità costante della produzione. La loro efficacia deve essere valutata mediante dati pertinenti relativi alla produzione e alle ispezioni.
Conclusione
Una produzione affidabile di barre collettrici combina un controllo efficace del processo, una revisione precoce DFM, prove adeguate e registri qualitativi tracciabili. Affrontare questi fattori prima della produzione in serie consente di identificare i rischi produttivi, migliorare la realizzabilità e garantire una qualità costante del prodotto tra diversi lotti.
Kinto Electric offre la produzione su misura di barre collettrici in rame e alluminio per applicazioni EV, sistemi di accumulo energetico e industriali. Il nostro team può esaminare i disegni e i requisiti produttivi del cliente per individuare potenziali criticità produttive e discutere soluzioni pratiche per la fabbricazione.
Cercate un partner per la produzione di barre collettrici? Contattate Kinto Electric per discutere i vostri disegni, i requisiti qualitativi e le esigenze di produzione personalizzata.
