EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
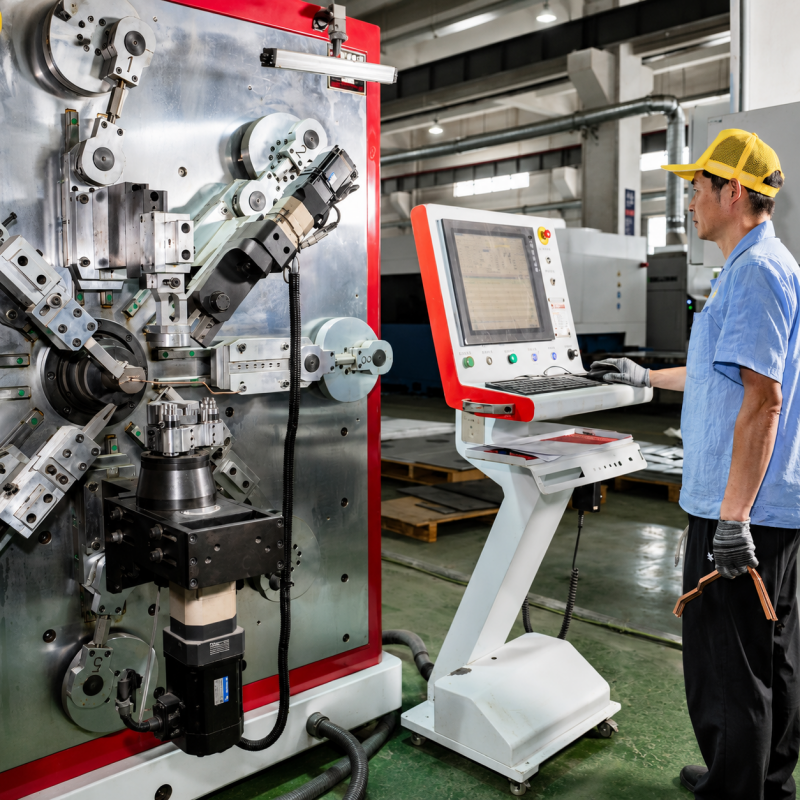
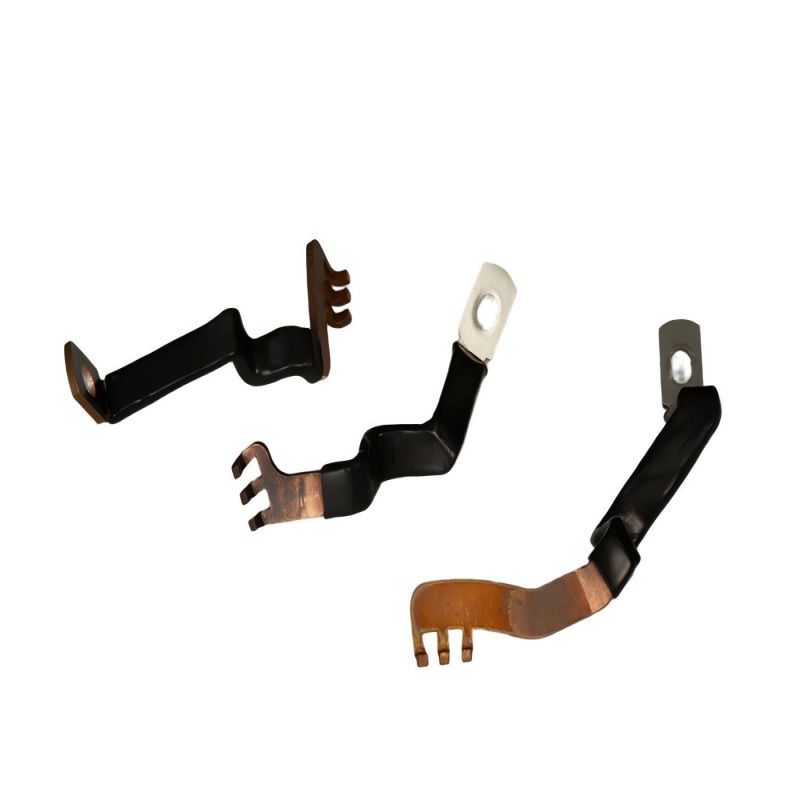
Gamintojų projektavimas yra geriausias būdas sumažinti sąnaudas ir pagerinti kokybę. Maži konstrukcijos pakeitimai gali sumažinti varinių autobusų gamybos sąnaudas ir pristatymo laiką elektromobilių akumuliatorių sistemose, energijos paskirstymo bei atsinaujinančios energijos taikymuose. Per didelė specifikacija yra dažna problema tarp daugelio inžinierių, kurie perdaug detaliai nurodo savybes, dėl ko padidėja apdirbimo sudėtingumas be jokios funkcionalios naudos. Galite gauti įžvalgų apie savo projektavimo sprendimus ir apribojimus, kad sukurtumėte konstrukciją su tokiais pačiais elektriniais ir mechaniniais parametrais, bet žemesnėmis sąnaudomis. Daugelis klientų kreipėsi į Kinto dėl varinių autobusų konstrukcijos optimizavimo aukštos tikslumo ir siaurų tolerancijų detalių gamybai. Ši instrukcija pateikia vertingų nurodymų dėl DFM principų, kurie nekainuoja pinigų, bet užtikrina patikimą produktų veikimą.
Supaprastinkite skylų išdėstymą ir tarpus
Skylų gręžimas yra vienas populiariausių vario autobusų gamybos procesų, o kiekviena skylė padidina proceso sąnaudas. Kiekvienai skylės reikia įrankių paruošimo laiko, įrankių nusidėvėjimo ir tikrinimo. Taupykite sąnaudas: montavimo ar jungties taškų skaičius turėtų būti ribojamas tik būtinu kiekiu. Be to, išvengkite daugybės mažų skylių, kurios procese reikalauja keletos įrankių keitimų ar specialių grąžtų. Užtikrinkite pakankamą atstumą tarp skylių ir nuo autobuso krašto. Varis yra gana minkštas medžiagos pobūdžio, todėl per arti krašto esančios skylės gali sukelti deformaciją ar plyšimą perforuojant ar gręžiant. Bendruoju atveju skylės turėtų būti įrengtos ne arčiau kaip 1,5 kartų medžiagos storis nuo krašto, o atstumas tarp skylių neturėtų būti mažesnis už medžiagos storį. Jei autobusas bus cinkuojamas, tuomet kyla klausimas: ar visos angos turi būti visiškai užpildytos, ar dalinis cinkavimas jūsų tikslams yra pakankamas? Visi šie nedideli pakeitimai kartu leidžia žymiai sutrumpinti ciklo trukmę.
Optimalizuokite vario savybėms tinkamus lenkimo spindulius
Vario elgsena skiriasi nuo plieno, lankant, o jos reakcija žymiai keičiasi priklausomai nuo lydinio ir kietumo. Jei lenkimo spindulys per mažas pasirinktam lydinio tipui ir kietumui, gali atsirasti įtrūkimai, paviršiaus defektai arba gali prireikti papildomų atvirintimo etapų, kurie gali būti laiko ir išteklių švaistymas. Daugumai vario autobusų taikymų optimalus vidinio lenkimo spindulys yra vienas–du kartus didesnis už paties medžiagos storį. Minkštesniems kietumams (atvirintas varis) galima pasiekti siaurus spindulius, tačiau naudojant virpančiose aplikacijose mechaninė stiprybė gali būti nepakankama. Gamybos procese naudojami kietesni kietumai sunkiau lenkiami ir gali reikėti platesnių spindulių. Svarbu ankstyvoje stadijoje susitarti su gamintoju dėl tinkamo kietumo pasirinkimo, kad būtų pasverta elektros laidumas, mechaninė stiprybė ir formavimo galimybės. Taip pat reikia atsižvelgti į lenkimo kryptį lyginant su vario lakštų valcavimo kryptimi: lenkiant statmenai valcavimo krypčiai (o ne lygiagrečiai jai), sumažėja paviršiaus įtrūkimų rizika. Nors Kinto tikslūs įrenginiai leidžia sukurti įvairiausių unikalių geometrijų, visada mažesnės kainos kainuoja tie sprendimai, kurie „pritaiko“ natūralią vario formavimo savybę.
Sumažinti anulines operacijas naudojant protingą projektavimą
Antrinės operacijos, pvz., šlifuojant kraštus, dengiant metalu, uždengiant tam tikras vietas, bei daugiau apdorojimo eigų – tai reikšmingas kaštų veiksnys. Jei šie etapai sumažinami arba visiškai pašalinami, gerai suprojektuotas autobusinis laidininkas atliks savo funkciją. Nereikia nurodyti nestandartinių storio reikšmių, kurios reikalauja specialaus ritulinio valcavimo ar per daug paviršiaus šlifavimo. Vengti vietų uždengimo (maskavimo) pageidaujamose sienelėse dėl automatinės spąstų buvimo galvanizavimo tirpale arba rankinio uždengimo. Jei reikalingi lankstūs autobusinio laidininko sujungimai, gali būti geriau įmontuoti laminuotus šuntus į pagrindinį autobusinio laidininko korpusą, o ne sudėtingus lankstius peršokimus, kuriuos reikia suvirinti į vietą arba pritvirtinti varžtais prie autobusinio laidininko korpuso. Projektuoti plokščius, neperskirstytus paviršius, kad juos būtų lengva padengti juostomis, miltelinėmis dengiamosiomis medžiagomis arba šilumai susitraukiančiomis apvalkalais izoliacijos poreikiams. Siauros kanalės ir sunkiai pasiekiamos vietos dėl aštrių kampų reikalauja rankinio apdorojimo. Apvalinti kampai ir pakankamai dideli kreivumo spinduliai padeda sumažinti įtempimų koncentraciją ir taip pat leidžia naudoti automatizuotus apdorojimo procesus.
Tikslumo ir kaštų subalansavimo tolerancijos strategija
Tiksliau nustatyti leistinąjį nuokrypį visada kainuos brangiau. Tai nėra tiesinė priklausomybė – leistinųjų nuokrypių sumažinimas nuo 0,10 iki 0,05 gali padidinti apdirbimo ir tikrinimo sąnaudas daugiau nei dvigubai. Nenustatykite tikslesnių leistinųjų nuokrypių, nei tai būtina. Nepateikite leistinųjų nuokrypių matmenyje, jei jie neturės įtakos detalės formai ar funkcijai. Kai kurios detalės, pvz., daugelio vienetų autobusų juostos, kurios montuojant gali kompensuoti deformaciją, gali nešnekėti itin tikslaus padėties tikslumo ilgyje ir pločiui. Nustatykite matmenis ir leistinuosius nuokrypius taip, kad būtų galima naudoti geometrinių matmenų ir leistinųjų nuokrypių (GD&T) žymenis, o leistinuosius nuokrypius taikyti tik tikrai kritinėms savybėms – pvz., tvirtinimo skylių vietoms ar matmenims, susijusiems su tvirtinimo sąsajomis. Tai neleis gamintojui klaidingai manyti, kad visos savybės reikalauja aukščiausio tikslumo. Kinto gamybos galimybės yra labai aukšto tikslumo. Kad galėtume gaminti nestandartines geometrijas atitinkamai savo galimybėms, skatiname klientus taikyti tikslų leistinąjį nuokrypį tik ten, kur tai būtina funkcionalumo požiūriu. Taupymas, pasiekiamas taikant mažiau tikslų leistinąjį nuokrypį, gali būti investuojamas į kitų rūšių medžiagas, aukštesnės kokybės komponentus arba didesnius prototipavimo pastangų apimtis. Šio gamybai tinkamo projektavimo (Design for Manufacturing) metodologijos taikymas pradinėse projektavimo stadijose padės sumažinti bendras sąnaudas ir pasiekti ekonomiškai naudingas sprendimų versijas.