EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
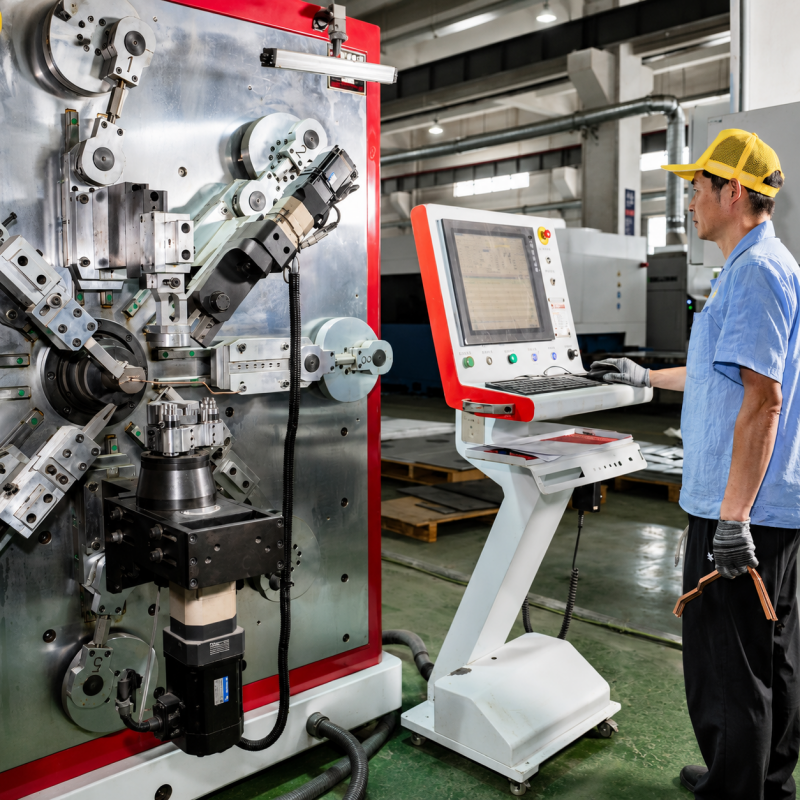
Ražošanai paredzēta projektēšana ir visefektīvākais veids izmaksu samazināšanai un kvalitātes uzlabošanai. Nelielas izmaiņas projektā var samazināt vara autobusu ražošanas izmaksas un piegādes laiku elektrisko automobiļu akumulatoru sistēmās, elektroenerģijas sadalē un atjaunojamās enerģijas pielietojumos. Pārmērīga specifikācija ir tipiska problēma daudziem inženieriem, kuri pārspēcīgi norāda īpašības, kas palielina apstrādes sarežģītību bez funkcionalitātes vērtības. Jūs varat iegūt ieskatu savos projektēšanas lēmumos un ierobežojumos, lai izveidotu projektu ar tādām pašām elektriskajām un mehāniskajām īpašībām, bet zemākām izmaksām. Dažādi klienti vērsušies pie Kinto, lai optimizētu vara autobusu projektu augstas precizitātes un stingru toleranci prasošu detaļu ražošanai. Šis pamācība sniedz vērtīgu norādījumu par DFM principiem, kas neizmaksā naudu, bet nodrošina produktu uzticamību.
Vienkāršojiet caurumu rakstus un attālumus
Caurumurošana ir viena no populārākajām procesiem vara barītāju ražošanā, un katrs caurums palielina procesa izmaksas. Katram caurumam nepieciešams rīku uzstādīšanas laiks, rīku nodilums un pārbaude. Ietaupiet izmaksas: montāžas vai savienojuma punktu skaits jāierobežo tikai līdz nepieciešamajam daudzumam. Turklāt neizveidojiet vairākus mazus caurumus, kuriem procesā būs nepieciešamas vairākas rīku maiņas vai īpaši urbjrīki. Nodrošiniet pietiekamu attālumu starp caurumiem un starp caurumiem un barītāja malu. Vara dabā ir diezgan mīksts, un caurumu izveidošana pārāk tuvu malai var izraisīt deformāciju vai plīsumu urbjot vai punchējot. Vispārīgā noteikumā caurumiem jāatrodas vismaz 1,5 reizes tālāk no malas nekā materiāla biezums, un attālumam starp caurumiem jābūt ne mazākam par materiāla biezumu. Ja barītājs jāpokrāj ar metālu, tad rodas jautājums — vai jums nepieciešams, lai visi atvērumi tiktu pilnībā pārklāti, vai daļējs pārklājums ir pietiekams jūsu lietojumam? Visas šīs nelielās pielāgošanas kopā ļauj iegūt ievērojamus cikla laika ietaupījumus.
Optimizēt vara īpašībām atbilstošos liekuma rādiusus
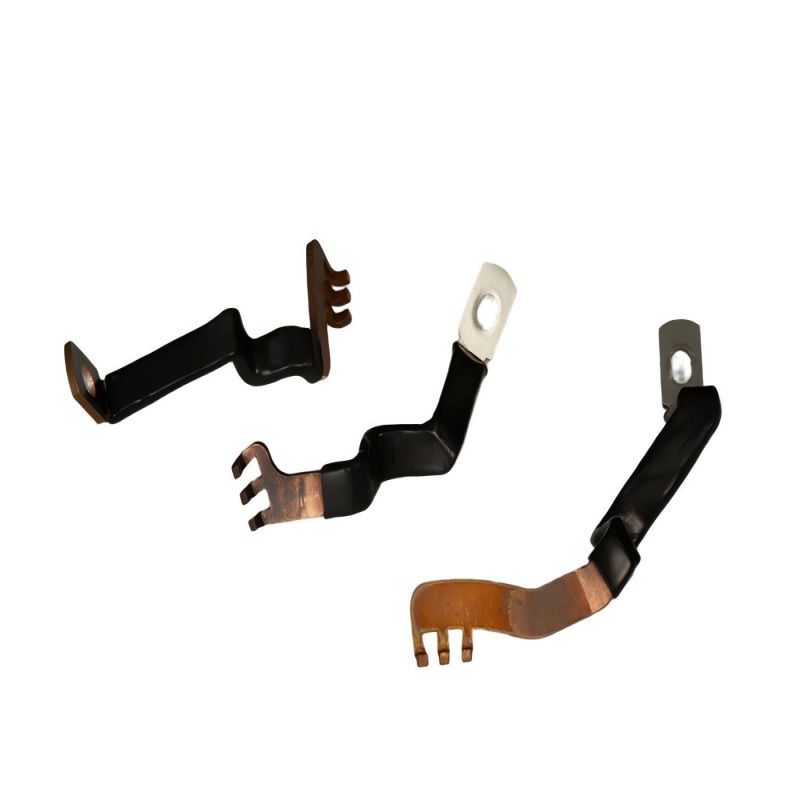
Varš atšķiras no tērauda, liecot to, un tā reakcija ievērojami atkarīga no sakausējuma un termiskās apstrādes veida. Ja liekšanas rādiuss ir pārāk mazs attiecībā uz vēlamo sakausējumu un termisko apstrādi, tas var izraisīt plaisas, virsmas defektus vai prasīt papildu atkausēšanas darbības, kas var būt laikietilpīgas un dārgas. Optimālais liekšanas rādiuss iekšējam līkumam lielākajai daļai vara elektrovadu lietojumiem ir viens līdz divreiz lielāks par paša materiāla biezumu. Mīkstākām termiskās apstrādes pakāpēm (atkausēts varš) iespējams iegūt šaurus rādiusus, taču vibrāciju izraisītos pielietojumos mehāniskā izturība var būt nepietiekama. Ražošanas procesā izmantotās termiskās apstrādes pakāpes, kas nodrošina cietāku materiālu, nav viegli liecamas un var prasīt plašākus rādiusus. Jau agrīnā posmā jāsadarbojas ar ražotāju, lai izvēlētos piemērotu termisko apstrādi, kas līdzsvaro elektrisko vadītspēju, mehānisko izturību un liecamību. Arī jāņem vērā liekšanas virziens attiecībā pret vara loksnes valcēšanas virzienu. Varš jāliek perpendikulāri valcēšanas virzienam (nevis paralēli tam), lai samazinātu virsmas plaisu risku. Kinto precīzās mašīnas ļauj izveidot plašu un unikālu ģeometriju, tomēr risinājumi, kas „ievēro” vara dabiskās liekšanās īpašības, vienmēr ir lētāki.
Samazināt sekundārās operācijas, izmantojot gudru dizainu
Otrās operācijas, piemēram, malu apstrāde, pārklāšanas aizsardzība un vairākas apstrādes reizes, ir būtisks izmaksu faktors. Ja šīs darbības tiek samazinātas vai novērstas, tad labi izstrādāts barvads veiks savu uzdevumu. Nepieprasiet nestandarta biezumus, kas jāražo speciāli vai kuriem nepieciešama pārmērīga virsmas slīpēšana. Izvairieties no pārklāšanas aizsardzības vēlamajās sieniņu daļās, jo elektrolītiskā pārklāšanas šķīdumā var būt automātiski uztveršanas trapi vai arī jāveic manuāla aizsardzība. Ja nepieciešami elastīgi barvada savienojumi, var būt labāk iebūvēt laminētus shuntus galvenajā barvada korpusā, nevis sarežģītus elastīgus pārejas posmus, kurus jāsavieno ar metināšanu vai jāpieskrūvē pie barvada korpusa. Projektējiet plakanas, nepārtrauktas virsmas, lai tās būtu viegli pārklājamas ar līmlenti, pulverpārklājumu vai siltuma sarukuma apvalku izolācijas prasībām. Šauras rievas un grūti pieejamas vietas asu stūru dēļ prasa rokas apstrādi. Noapaļoti stūri un lieli līkuma rādiusi palīdz samazināt sprieguma koncentrāciju un ļauj izmantot automatizētus apstrādes procesus.
Tolerances stratēģija, kas līdzsvaro precizitāti un izmaksas
Precīzāka pieļaujamā novirze vienmēr izmaksās vairāk ražošanai. Tas nav lineārs pieaugums – pieļaujamās novirzes samazināšana no 0,10 līdz 0,05 var izraisīt apstrādes/pārbaudes izmaksu pieaugumu vairāk nekā divas reizes. Neiekļaujiet precīzāku pieļaujamo novirzi, nekā tas ir nepieciešams. Neiekļaujiet pieļaujamo novirzi izmērā, ja tā neietekmē detaļas formu vai funkcionalitāti. Dažām detaļām, piemēram, daudzu vienību barovadiem, kuriem uzstādīšanas laikā var kompensēt novirzi ar izliekšanos, var nebūt nepieciešama ļoti precīza pozicionēšana pa garumu un platumu. Noteikt izmērus un pieļaujamās novirzes tā, lai varētu izmantot ģeometriskās izmēru un pieļaujamo noviržu (GD&T) simbolus, un piemērot pieļaujamās novirzes tikai tiem kritiskajiem elementiem, kam tās patiešām nepieciešamas – piemēram, montāžas caurumu atrašanās vietām un montāžas saskarnes saistītajiem izmēriem. Tas neiedos ražotājam nepareizu priekšstatu, ka visiem elementiem nepieciešama augstākā precizitāte. Kinto ražošanas iespējas ir ļoti augstas precizitātes. Lai ražotu pielāgotas ģeometrijas atbilstoši mūsu iespējām, mēs mudinām klientus piemērot stingrākas pieļaujamās novirzes tikai tiem elementiem, kas to patiešām nepieciešamas funkcionalitātes nodrošināšanai. Ietaupījumi, ko sniedz mazāk stingras pieļaujamās novirzes, var tikt ieguldīti citu materiālu veidos, augstākas klases komponentos vai paplašinātās prototipēšanas aktivitātēs. Šīs ražošanai piemērotās projektēšanas metodoloģijas izmantošana sākotnējā projektēšanas posmā palīdzēs jums samazināt kopējās izmaksas un iegūt izmaksu efektīvus risinājumus.