EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
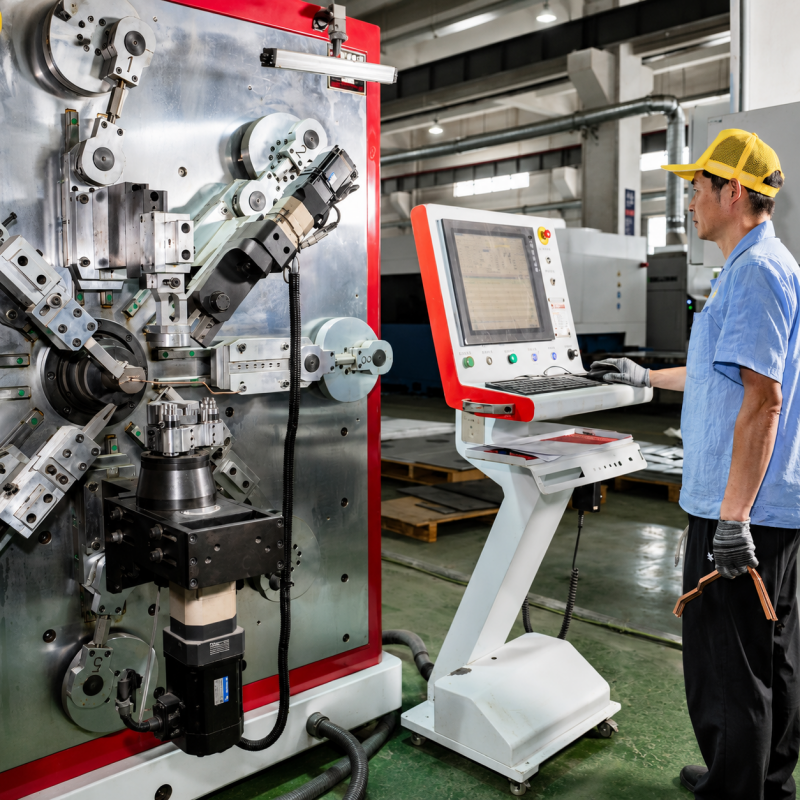
Ang Disenyo para sa Pagmamanupaktura ang pinakamahusay na pamamaraan para sa pagbawas ng gastos at pagpapabuti ng kalidad. Ang maliit na pagbabago sa disenyo ay maaaring magresulta sa pagbawas ng mga gastos sa paggawa at oras ng paghahatid ng mga copper busbar sa mga sistema ng baterya ng sasakyang elektriko, distribusyon ng kuryente, at mga aplikasyon ng renewable energy. Ang sobrang pag-specify ay isang karaniwang problema sa maraming inhinyero na nag-a-over-specify ng mga katangian, na nagdudulot ng mas mataas na kumplikasyon sa pagmamasin at walang halagang pang-fungsyon. Maaari kang makakuha ng malalim na pag-unawa sa iyong mga pagpipilian at limitasyon sa disenyo upang makabuo ng isang disenyo na may parehong electrical at mechanical na katangian ngunit sa mas mababang gastos. Maraming customer ang lumapit sa Kinto para sa optimization ng disenyo ng copper busbar para sa mataas na katiyakan at mahigpit na toleransya sa pagmamanupaktura ng mga bahagi. Ang gabay na ito ay nagbibigay ng mahalagang direksyon tungkol sa mga prinsipyo ng DFM na hindi nangangailangan ng karagdagang gastos ngunit panatilihin ang katiyakan ng mga produkto.
Pagsimplihin ang mga Pattern at Espasyo ng mga Butas
Ang pagpapalit ng butas ay isa sa pinakasikat na proseso sa paggawa ng copper busbar, at ang bawat butas ay nagdaragdag ng gastos sa proseso. Kailangan ang oras para sa kagamitan, pagsusuot ng kagamitan, at inspeksyon para sa bawat butas. I-save ang mga gastos: Dapat limitahan lamang ang bilang ng mga punto ng pag-mount o koneksyon sa eksaktong kailangan. Huwag din magkaroon ng maraming maliit na butas na mangangailangan ng ilang pagbabago o espesyal na drill bit sa proseso. Magbigay ng sapat na espasyo sa pagitan ng mga butas at mula sa gilid ng busbar. Ang tanso ay medyo malambot sa kalikasan nito at ang paggawa ng mga butas na sobrang malapit sa gilid ay maaaring magdulot ng depekto o pagkaburak habang ina-punch o ina-drill. Bilang pangkalahatang panuntunan, dapat nasa loob ng 1.5 beses ang kapal ng materyal mula sa gilid ang posisyon ng mga butas, at ang distansya sa pagitan ng mga butas ay hindi dapat mas mababa sa kapal ng materyal. Kung ang busbar ay papaplantahan, ang tanong ay – kailangan ba talagang punuan ang lahat ng bukas nang buo o sapat na ang bahagyang plating para sa iyong gamit? Ang lahat ng mga maliit na pag-aadjust na ito ay nagdadagdag ng malaking pagtitipid sa cycle time.
Optimisahin ang mga Radius ng Pagkukurba para sa mga Katangian ng Tanso
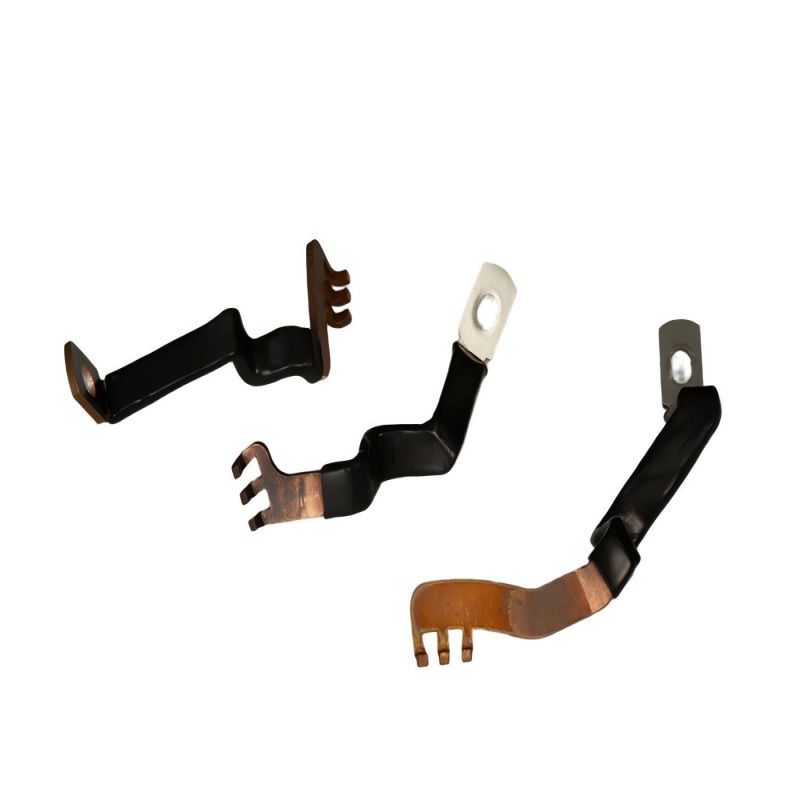
Ang tanso ay kumikilos nang iba kaysa sa bakal kapag binubuwig, at ang reaksyon nito ay nag-iiba nang malaki depende sa haluang metal at sa antas ng katigasan. Kung ang radius ng pagbuwig ay masyadong maliit para sa haluang metal at antas ng katigasan na gusto mo, maaari itong magdulot ng pagkakaroon ng fisura, mga depekto sa ibabaw, o mangangailangan ng karagdagang hakbang sa pagpapalambot na maaaring tumagal at mahal. Ang pinakamainam na radius ng pagbuwig para sa loob ng mga baluktot para sa karamihan ng aplikasyon ng tansong busbar ay isa hanggang dalawang beses ang laki ng mismong materyal. Para sa mas malambot na mga antas ng katigasan (tansong pinapalambot) ay nakakamit ang maliit na radius ngunit kapag ginamit para sa mga aplikasyon na umauga, maaaring hindi sapat ang katatagan ng mekanikal. Ang mga antas ng katigasan na ginagamit sa proseso ng pagmamanupaktura na nagdudulot ng mas matigas na antas ng katigasan, ay hindi madaling bumubuwig at maaaring mangailangan ng mas malawak na radius. Ang pakikipag-ugnayan sa tagagawa nang maaga sa proseso upang pumili ng tamang antas ng katigasan na nagbabalanse sa kakayahang mag-conduct ng kuryente, katatagan ng mekanikal, at kakayahang mabuo. Isaalang-alang din ang direksyon ng pagbuwig na may kaugnayan sa direksyon ng pag-roll ng tansong sheet. Ang pagbuwig ng tanso nang pahalang sa direksyon ng pag-roll (sa halip na kasabay nito) ay binabawasan ang panganib ng pagkakaroon ng fisura sa ibabaw. Bagaman maaaring likhain ang isang malawak na hanay ng mga natatanging heometriya gamit ang mga makinang presisyon ng Kinto, ang mga sumusunod sa likas na proseso ng pagbuo ng tanso ay laging mas mura.
Bawasan ang Ikalawang Operasyon sa Pamamagitan ng Intelligente na Disenyo
Ang mga sekondaryang operasyon tulad ng pag-alis ng mga burr, pag-mask ng plating, at dagdag na pagdaan ay malaking salik na nagpapataas ng gastos. Kung ang mga hakbang na ito ay nabawasan o tinanggal nang buo, ang isang maayos na idisenyo na busbar ay kakayanin ang gawain. Huwag humingi ng di-karaniwang kapal na kailangang i-roll nang hiwa-hiwalay o may sobrang paggiling sa ibabaw. Iwasan ang pag-mask sa mga nais na seksyon ng pader dahil sa presensya ng mga awtomatikong trap sa solusyon para sa plating o sa manu-manong pag-mask. Kung kailangan ang mga flexible na koneksyon ng busbar, maaaring mas mainam na i-install ang mga laminated shunt sa pangunahing katawan ng busbar, imbes na mga kumplikadong flexible jumper na kailangang i-weld sa lugar o i-bolt sa katawan ng busbar. Idisenyo ang mga patag at walang pagkakabahagi na ibabaw upang madaling takpan ng tape, powder coating, o heat shrink para sa mga kinakailangan sa insulation. Ang mga makitid na kanal at mahihirap abutin na lugar dahil sa matatalim na sulok ay nangangailangan ng hand finishing. Ang mga bilog na sulok at sapat na radius ay tumutulong na bawasan ang stress concentration, at nagpapahintulot din sa mga awtomatikong proseso ng pag-finish.
Estratehiya ng Pagtanggap na Nagpapantay sa Katiyakan at Gastos
Ang mas mababang toleransya ay laging magkakaroon ng mas mataas na gastos sa produksyon. Hindi ito isang linear na pagtaas—ang pagbawas ng toleransya mula sa 0.10 papuntang 0.05 ay maaaring magdulot ng higit sa dalawang beses na pagtaas sa gastos para sa Paggawa/Pagsusuri. Huwag magtakda ng mas mahigpit na toleransya kaysa sa kailangan. Huwag ilagay ang toleransya sa isang sukat kung hindi nito aapektuhan ang anyo o pagganap ng bahagi. Ang ilang bahagi, tulad ng mga busbar na binubuo ng maraming yunit na maaaring kompensahin ang pagkiling kapag inilalagay, ay maaaring hindi kailangan ng labis na katumpakan sa posisyon sa haba at lapad nito. Itakda ang mga sukat at toleransya na nagpapahintulot sa paggamit ng mga simbolo ng Geometric Dimensioning and Tolerancing (GD&T) at ilagay ang toleransya lamang sa mga kritikal na tampok na tunay na kailangan nito—halimbawa, ang mga lokasyon ng mga butas para sa pag-mount at mga sukat na may kaugnayan sa mga interface ng pag-mount. Hindi ito magbibigay ng maling impresyon sa tagapagawa na lahat ng tampok ay nangangailangan ng pinakamataas na katumpakan. Ang kakayahan ng Kinto sa paggawa ay napakahigh-precision. Upang makagawa ng mga custom na geometry na umaayon sa aming kakayahan, hinihikayat namin ang aming mga customer na ilagay ang mahigpit na toleransya lamang sa mga lugar na tunay na kailangan para sa pagganap. Ang naiipon na pera mula sa paggawa gamit ang mas maluwag na toleransya ay maaaring i-invest sa iba pang uri ng materyales, mas mataas na antas ng mga komponente, o mas maraming pagsisikap sa prototyping. Ang paggamit ng metodong ito na Design for Manufacturing sa unang yugto ng disenyo ay makatutulong upang makatipid ka sa kabuuang gastos at makamit ang mga solusyong epektibo sa gastos.