EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
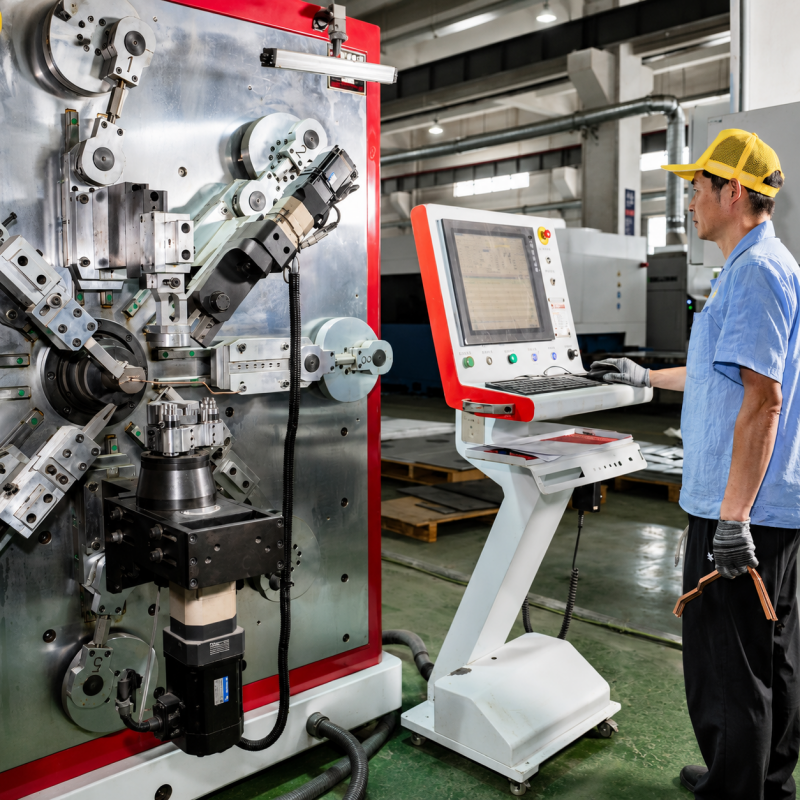
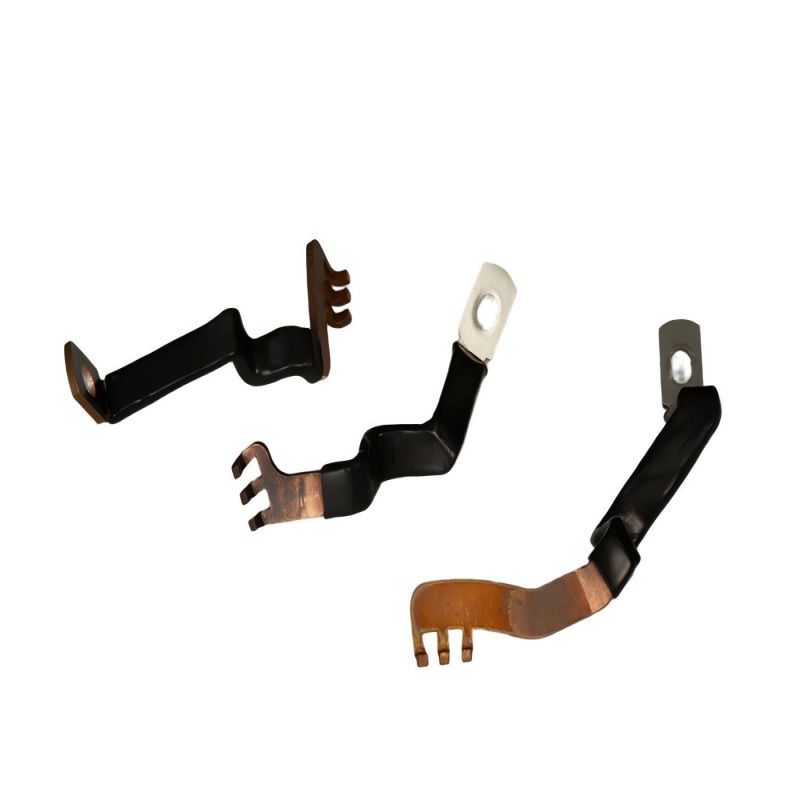
Valmistettavuuden suunnittelu on paras tapa vähentää kustannuksia ja parantaa laadun tasoa. Pienet muutokset suunnittelussa voivat johtaa kuparibusbarien valmistuskustannusten ja toimitusaikojen vähentämiseen sähköautojen akkujärjestelmissä, sähkönsiirrossa ja uusiutuvan energian sovelluksissa. Yli-eritteleminen on yleinen ongelma monien insinöörien keskuudessa: he erittelevät liian tarkasti ominaisuuksia, mikä lisää koneistuskompleksisuutta ilman funktionaalista hyötyä. Voit saada selkeän käsityksen suunnittelun valinnoistasi ja rajoitteistasi, jotta voit tuottaa suunnittelun, jolla on samat sähköiset ja mekaaniset ominaisuudet mutta alhaisemmat kustannukset. Monet asiakkaat ovat pyytäneet Kintoa optimoimaan kuparibusbarien suunnittelua korkean tarkkuuden ja tiukkujen toleranssien osien valmistukseen. Tämä opas tarjoaa arvokasta ohjeistusta DFM-periaatteisiin, jotka eivät aiheuta kustannuksia mutta varmistavat tuotteiden luotettavuuden.
Yksinkertaista reikäkuvioita ja välejä
Reikien poraaminen on yksi suosituimmista prosesseista kuparisen väylän valmistuksessa, ja jokainen reikä lisää prosessin kustannuksia. Jokaista reikää varten tarvitaan työkaluaikaa, työkalujen kulumista ja tarkastusta. Säästä kustannuksia: kiinnitys- tai liitoskohtien määrä tulisi rajoittaa vain tarpeelliseen määrään. Älä myöskään käytä useita pieniä reikiä, jotka vaativat useita työkaluvaihtoja tai erikoisporanteriä prosessissa. Varmista riittävä etäisyys reikien välillä sekä reikien ja väylän reunan välillä. Kupari on luonteeltaan melko pehmeää, ja reikien sijoittaminen liian lähelle reunaa voi aiheuttaa muodonmuutoksia tai repäisyjä leikkaus- tai porausprosessissa. Yleisesti ottaen reikien tulisi sijaita vähintään 1,5 kertaa materiaalin paksuuden etäisyydellä reunasta, ja reikien välinen etäisyys ei saa olla pienempi kuin materiaalin paksuus. Jos väylä tulee pinnoittaa, tulee pohtia: Onko kaikkien aukkojen täysin täytettävä pinnoituksella vai riittääkö osittainen pinnoitus käyttötarkoitukseesi? Kaikki nämä pienet säädöt kertyvät merkittäviksi sykliaikasäästöiksi.
Optimoi kuparin ominaisuuksien mukaiset taivutussäteet
Kupari käyttäytyy eri tavoin kuin teräs taivutettaessa, ja sen reaktio vaihtelee merkittävästi seoksen ja kovuusluokan mukaan. Jos taivutussäde on liian pieni valitsemallesi seokselle ja kovuusluokalle, se voi johtaa halkeamiin, pinnan virheisiin tai lisäannealointiin, joka voi olla aikaa vievää ja kallista. Useimmissa kuparibusbarsovelluksissa optimaalinen taivutussäde taivutuksen sisäpuolelle on yhden–kahden kerran suuruinen verrattuna materiaalin paksuuteen. Pehmeämmillä kovuusluokilla (annealoitu kupari) voidaan saavuttaa tiukat säteet, mutta kun niitä käytetään värähtelyyn alttiissa sovelluksissa, mekaaninen lujuus saattaa olla riittämätön. Valmistuksen aikana käytetyt kovuusluokat, jotka tekevät kuparista kovempaa, eivät taivu helposti ja voivat vaatia laajempia säteitä. On tärkeää ottaa valmistaja mukaan varhaisessa vaiheessa prosessia, jotta voidaan valita oikea kovuusluokka, joka tasapainottaa sähköjohtavuutta, mekaanista lujuutta ja muovattavuutta. Ottaen huomioon myös taivutussuunnan suhteen kuparilevyn valssausuuntaan: kuparin taivuttaminen kohtisuoraan valssausuuntaan (eikä sen suuntaisesti) vähentää pinnan halkeamisen riskiä. Vaikka Kinton tarkkuuskoneet mahdollistavat laajan valikoiman yksilöllisiä geometrioita, ne ratkaisut, jotka hyödyntävät kuparin luonnollisia muovautumisominaisuuksia, ovat aina edullisempia.
Vähennä toissijaisia toimintoja älykkään suunnittelun avulla
Toissijaiset toimenpiteet, kuten terästen kiilauksen poisto, pinnoituksen peittäminen ja lisäkäynnit, aiheuttavat merkittäviä kustannuksia. Jos näitä vaiheita vähennetään tai ne jätetään kokonaan pois, hyvin suunniteltu busbarri hoitaa tehtävänsä. Älä vaadi ei-standardipaksuisia busbarreja, jotka vaativat erityisvalssauksen tai liiallista pinnan hiomista. Vältä pinnoituksen peittämistä halutuissa seinämäosioissa automaattisten ansaiden tai manuaalisen peittämisen vuoksi pinnoitusliuoksessa. Jos joustavia busbarriyhteyksiä tarvitaan, on usein parempi asentaa laminoidut shuntit pääbusbarriin sen sijaan, että käytettäisiin monimutkaisia joustavia hyppypätkiä, jotka on hitsattava paikalleen tai ruuvattava busbarrin runkoon. Suunnittele tasaiset ja katkeamattomat pinnat siten, että niiden eristys voidaan toteuttaa helposti teipillä, jauhepinnoituksella tai kutistettavalla eristekalvolla. Kapeat kanavat ja terävien kulmien vuoksi vaikeapääsyiset alueet vaativat käsityön. Pyöristetyt kulmat ja riittävän suuret kaarevuussäteet vähentävät jännityskeskittymiä ja mahdollistavat myös automatisoidut viimeistelyprosessit.
Toleranssistrategia, joka tasapainottaa tarkkuutta ja kustannuksia
Tarkempi toleranssi aiheuttaa aina korkeammat valmistuskustannukset. Kasvu ei ole lineaarinen – toleranssin pienentäminen arvosta 0,10 arvoon 0,05 voi aiheuttaa koneistus- ja tarkastuskustannusten kasvun yli kaksinkertaiseksi. Älä määritä tarkempaa toleranssia kuin mitä on tarpeen. Älä lisää toleranssia mittoihin, jos se ei vaikuta osan muotoon tai toimintaan. Jotkin osat, kuten useiden yksiköiden bussipalkit, jotka voivat kompensoida asennuksessa taipumalla, eivät ehkä tarvitse erinomaista paikannustarkkuutta pituudeltaan ja leveydeltään. Määrittele mitat ja toleranssit siten, että voidaan käyttää geometristen mittojen ja toleranssien (GD&T) symboleita, ja sovella toleransseja vain kriittisiin ominaisuuksiin, joille ne todella tarvitaan – esimerkiksi kiinnitysreikien sijaintiin ja kiinnitysliitosten suhteen oleviin mittoihin. Tämä ei anna valmistajalle väärää käsitystä siitä, että kaikki ominaisuudet vaativat korkeinta tarkkuutta. Kinton valmistusmahdollisuudet ovat erinomaisen tarkkoja. Jotta voimme tuottaa asiakkaan mukaisia geometrioita omien kykyjemme mukaisesti, kannustamme asiakkaitamme käyttämään tiukkoja toleransseja ainoastaan niissä kohdissa, joissa ne ovat toiminnallisesti välttämättömiä. Säästöt, jotka saadaan löysemmillä toleransseilla, voidaan investoida muualle – esimerkiksi eri materiaalilajeihin, korkealaatuisempiin komponentteihin tai laajempaan prototyyppien kehitykseen. Tämän valmistettavuuden kannalta suunnittelun (Design for Manufacturing) menetelmän hyödyntäminen alussa auttaa sinua vähentämään kokonaiskustannuksia ja löytämään kustannustehokkaita ratkaisuja.