EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 CA
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 UK
 VI
 SQ
 HU
 TH
 TR
 FA
 MS
 GA
 LA
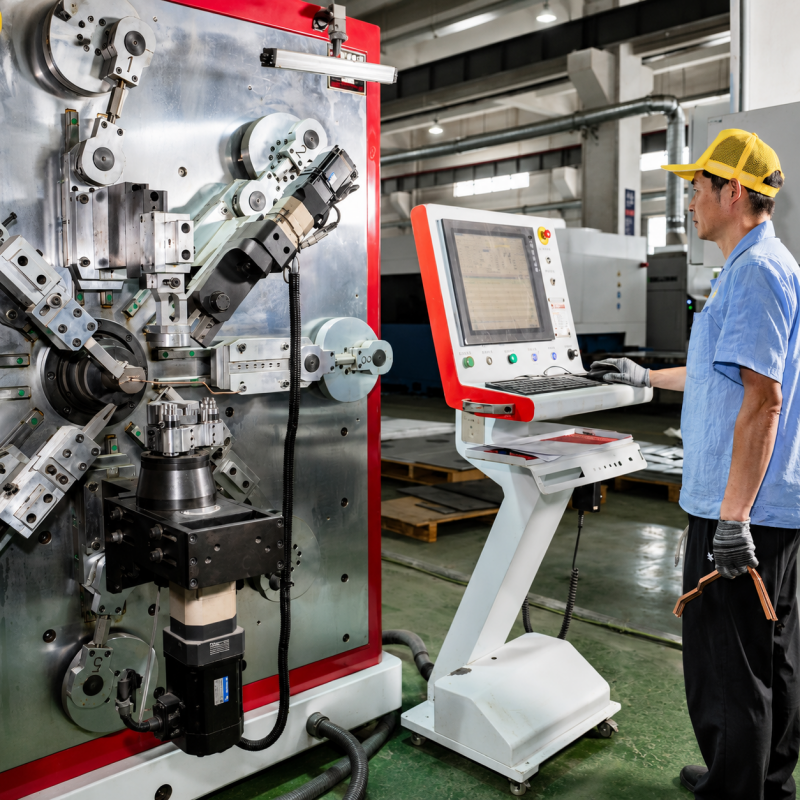
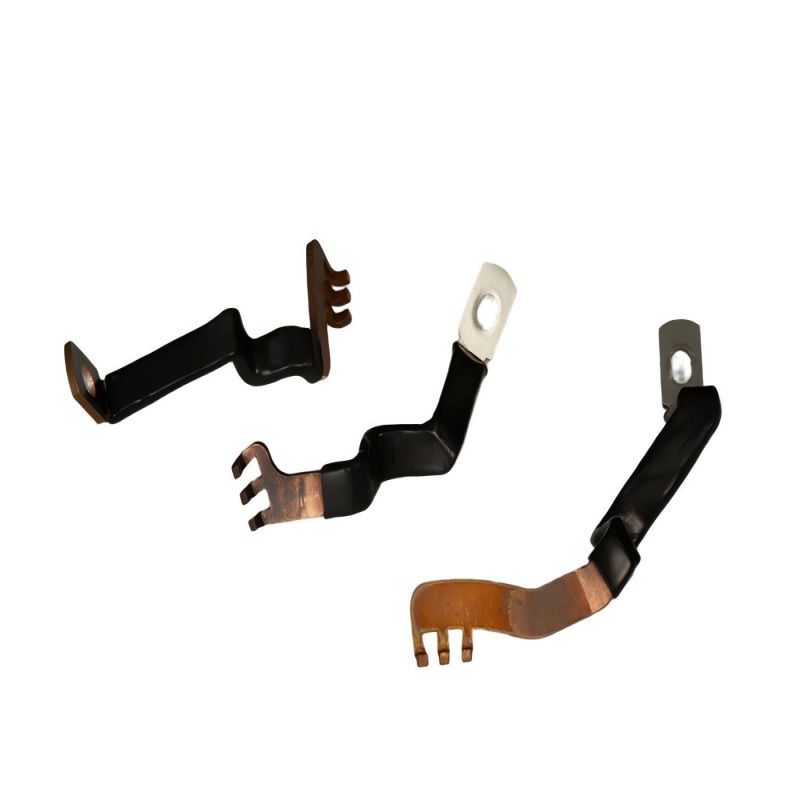
Дизајн за производњу је најбољи приступ смањењу трошкова и побољшању квалитета. Мале промене у дизајну могу довести до смањења трошкова производње и времена извоза бакарних басова у системима батерија електричних возила, дистрибуцији енергије и апликацијама обновљиве енергије. Превише спецификација је уобичајени проблем међу многим инжењерима који превише спецификују карактеристике повећавају сложеност обраде без функционалне вредности. Можете добити увид у своје изборе дизајна и ограничења како бисте произвели дизајн са истим електричним и механичким карактеристикама по нижим трошковима. Многи купци су се обратили Кинто-у за оптимизацију дизајна бакарних шипца за производњу детаља високе прецизности и чврсте толеранције. Овај водич пружа драгоцене смернице о принципима ДФМ-а који не коштају новац, али одржавају производе поузданим.
Упростите обрасце рупа и размаке
Бушење рупа је један од најпопуларнијих процеса у производњи бакарске шипке, а свака рупа повећава трошкове процеса. Време обраде алата, зношење алата и инспекција су потребни за сваку рупу. Уштеди трошкове: Број монтажа или точка за повезивање треба да буде ограничен само на потребну количину. Такође, не радите много малих рупа које ће у процесу потребити неколико промена или посебне бушилице. Обезбедите одговарајући растојање између рупа и од ивице гума. Бакар је некако мекан по природи и ако се рупе направију превише близу ивице, могу изазвати деформацију или пуцање током бушења. Као општа правила, рупе треба да се налазе најмање 1,5 пута од дебљине материјала од ивице, а растојање између рупа не би требало да буде мање од дебљине материјала. Ако ће се баснац бити покривен, онда је питање: да ли је потребно да се све отворе потпуно попуне или је делимично покривање довољно за вашу употребу? Све ове мале поправке чине велику уштеду цикла.
Оптимизација радија нагиба за карактеристике бакра
Бакар се понаша другачије од челика када се савија, а његов одговор се значајно разликује у зависности од легуре и температуре. Ако је радиус савијања сувише мали за легуру и температуру коју желите, то може довести до пукотина, повјерских дефеката или захтевати додатне кораке одгајања који могу бити временски трајни и скупи. Оптимални радиус савијања за унутрашњост савијања за већину бакарних басова је један до два пута већа од величине самог материјала. За мечеве температуре (погрејено бакар) добијају се чврсти радије, али када се користе за вибрационе апликације, механичка чврстоћа може бити неадекватна. Температуре које се користе током процеса производње које чине теже температуре неће се лако савијати и можда ће бити потребан шири радије. Координирање са произвођачем на почетку процеса да би се изабрала исправна температура која би била у равнотежи са електричном проводношћу, механичком чврстоћом и формабилношћу. Узимајте у обзир и правцу савијања у односу на правцу ваљања бакарног листа. Склопање бакра преко правца ваљања (уместо са њим) смањује ризик од кршења површине. Иако се са прецизним машинама Кинто може створити широк спектар јединствених геометрија, оне које "играју игру" природног формирања бакра увек ће бити јефтиније.
Смањити секундарне операције помоћу паметног дизајна
Вторичне операције као што су дебуринг, маскирање пласте, више пропуста су значајан покретач трошкова. Ако се ови кораци смање или елиминишу, онда ће добро дизајнирана аутобусна трака урадити посао. Не тражите нестандартне дебљине које треба ваљати на основу или имају превише површине. Избегавајте маскирање у жељним деловима зида због присуства аутоматских замка у раствору за пласте или ручног маскирања. Ако су потребне флексибилне везе са гуманом, можда је боље инсталирати ламиниране шонте у главном телу гумане, уместо сложених флексибилних скокача који морају бити заваривани на место или заврзани на тело гумане. Проектирајте равне непрекупе површине које се лако покривају траком, покрывањем прахом или топлотним смањењем за потребе изолације. Уско канале, тешко достигнута подручја због оштрих углова, треба ручно завршити. Заобљени углови и великодушни радије помажу да се смањи концентрација стреса, а такође омогућавају аутоматизоване процесе завршног обраде.
Стратегија толеранције која уравнотежава прецизност и трошкове
Тешка толеранција ће увек коштати више да се произведе. То није линеарно повећање смањење толеранције од 0,10 до 0,05 може довести до повећања обраде / инспекције више од 2 пута. Не наведите више од потребног. Не постављајте толеранцију у димензију ако то неће утицати на облик или функцију делова. Неки делови, као што су базе многих јединица које могу компензовати одвијањем када се инсталирају, можда не требају екстремну тачност позиције на својој дужини и ширини. Увести димензионирање и толеранције које омогућавају употребу симбола геометријског димензионирања и толеранције (ГД&Т) и применито толеранцију на критичне карактеристике које заиста требају као што су локације монтажних рупа и димензије које се односе на монтажне интер То не даје произвођачу лажну идеју да све карактеристике захтевају највећу тачност. Кинто-ове производње су веома прецизне. Да би се произвела прилагођена геометрија на наше могућности, охрабрићемо наш купца да примењује чврсте толеранције само тамо где је неопходно чисто да функционише. Економ производње са лабљим толеранцијама може се уложити у друге врсте материјала, компоненте вишег класе или повећане напоре за прототип. Употреба ове методологије дизајна за производњу током почетних фаза дизајна помоћи ће вам да уштедите на свим трошковима и да имате трошковно ефикасна решења.